注塑机滑槽板的数控加工工艺设计
2019-08-13 08:48:24顾涛王雨婷
科技资讯
2019年15期
关键词:工艺
顾涛 王雨婷

摘 要:根据注塑机滑槽板的零件图样,分析滑槽板的特征结构,确定滑槽板的加工内容以及加工要求,制定滑槽板的加工工艺路线,设计滑槽板加工时的装夹方案,选用合适的加工刀具及切削参数,完成滑槽板的加工工艺设计。
关键词:滑槽板 工艺 刀具 装夹
中图分类号:TP391 文献标识码:A 文章编号:1672-3791(2019)05(c)-0066-02
该滑槽板是注塑机中的一个零件,此零件的特点是结构相对复杂,零件整体外形为一块状,零件的加工精度要求较高。零件上有滑槽、通孔、螺纹孔、斜角等特征,其中滑槽形状为一个扇形,槽宽、槽深以及粗糙度要求都比较高,在编程与加工过程中要特别注意滑槽的尺寸和粗糙度的控制。
1 图样分析
滑槽板零件图样如图1所示,该滑槽板结构相对复杂,主要有外形轮廓、滑槽、孔、螺纹孔、斜角等特征。
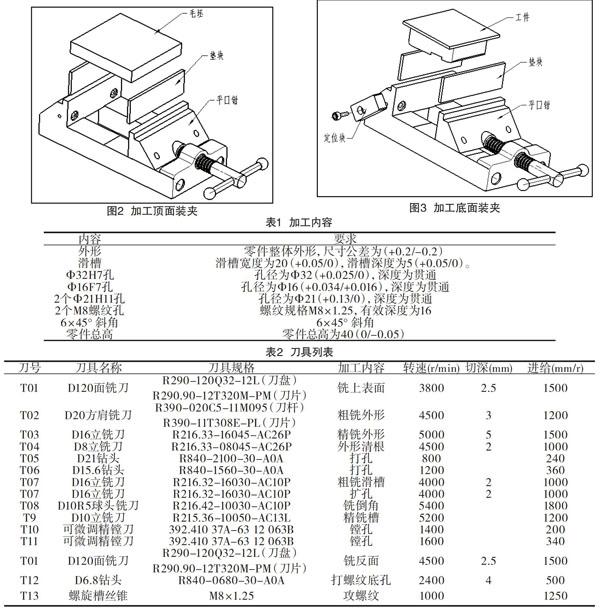
零件材料为AISI 4140,此材料为美国牌号,查阅机械设计手册中的中外材料对照表,可知AISI4140对应国内牌号为42CrMo。材料硬度为HRC28-32,属于中等硬度,可以采用切削加工。滑槽板主要加工内容见表1。
此滑槽板的主要加工难点为滑槽的深度、宽度和粗糙度,Φ32H7孔和Φ16F7孔的直径尺寸和粗糙度。
2 制定工艺路线
此滑槽板正面有加工特征,反面也有加工特征,需要分2次装夹才能加工完成。准备毛坯时厚度方向加大5mm左右的夹持量,正面一次加工完成,保证位置度,然后反身装夹,把夹持部分铣掉,保证总厚,并加工2个螺纹孔。
(1)备料:零件外形尺寸为120×115×40,材料为国内牌号42CrMo块料,考虑零件装夹,采用125×120×45块料作为毛坯。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52