一种适用于弧面键槽加工的定位夹具
2019-09-07 02:35:16张国庆
冶金与材料
2019年4期
张国庆
(河北钢铁集团宣工公司技术中心,河北 张家口 075100)
在机加工领域中,夹具是机床中不可缺少的辅助装置。仅仅靠机床本身来定位装夹工件是不可能完成的,这就需要额外增加一些辅助装置来协调和配合机床来实现工件的装夹。工件的装夹定位,往往离不开夹具的辅助这个功能,零部件通过夹具的定位,进而控制其加工的位置精度和尺寸精度,通过夹具可大大缩短零部件加工的时间和成本。从而实现低精度机床加工高精度工件。
1 工件结构
本夹具基于我公司生产的尾套是高驱系列履带推土机重要零部件之一,是左右行走系统的重要组成部件之一。如图1所示。此零件材质为20号无缝管,其中在其圆周面上有上下两处深13mm,宽46±0.05mm,长293±0.2mm的键槽,在键槽的末端还有R80的过渡圆弧,且上下两个键槽的对称度要保证在0.02mm,此键槽即为需要加工。对于一般的圆形零件,使用铣床对工件进行加工时,首先应该将工件精确装夹在夹具上,而且对需圆周加工的工件(例如图1所示的工件)不同的工位重复装夹,装夹精度和重复定位直接影响了加工精度。
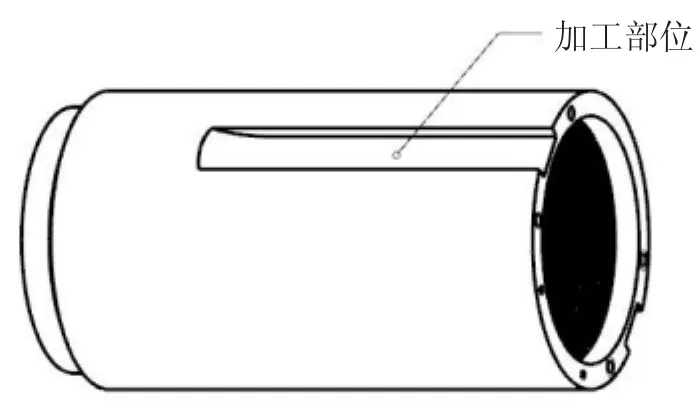
图1 所加工工件的结构图
传统的铣床夹具一般采用划线定位,不同工位需要重新装夹,这样很难保证工件的位置精度,而且严重影响了加工效率,操作也很复杂。传统夹具对于圆周不同工位的加工效率低,重复定位尺寸精度和位置精度低,影响了加工质量,增加了成本。为保证加工精度、提高加……
登录APP查看全文