基于PLC的连续退火炉温度控制系统设计
2019-10-21 09:44:24田海李昀泽
科技风
2019年16期
田海 李昀泽

摘 要:本文以包钢新体系冷轧连续退火机组的连续立式退火炉为实例,对温度监控系统的组成以及温度的相关控制进行了研究,在PLC系统中设计了相应的PID控制程序来实现连续退火炉温度控制。
关键词:连续退火;温度控制;PID
包钢新体系冷轧项目于2014年开始建设冷轧区域生产线,并采取连续型退火生产机组,其控制策略为传统的PID控制方案。而特殊钢要求越来越多,技术要求也越来越高,传统的PID控制策略已不具备多种带钢的退火预控制。考虑目前的状况,结合现场实际运行情况,探索一种新型的连续退火控制策略成为重点,已到达增质增效的目的。
1 退火数学模型的建立
炉子温度设定值的模型具有以下模式:
其中:TBH为带钢目标加热温度,LS为计算出的线速度,d为带钢厚度,rcfactory為调整系数。
输入带钢数据(厚度、宽度、钢种)、加热段入口带钢温度、加热周期目标带钢温度、线速度(当前产线的速度),模型为正在处理的带钢计算出所有加热区的设定值。
2 连续退火炉温度控制系统设计
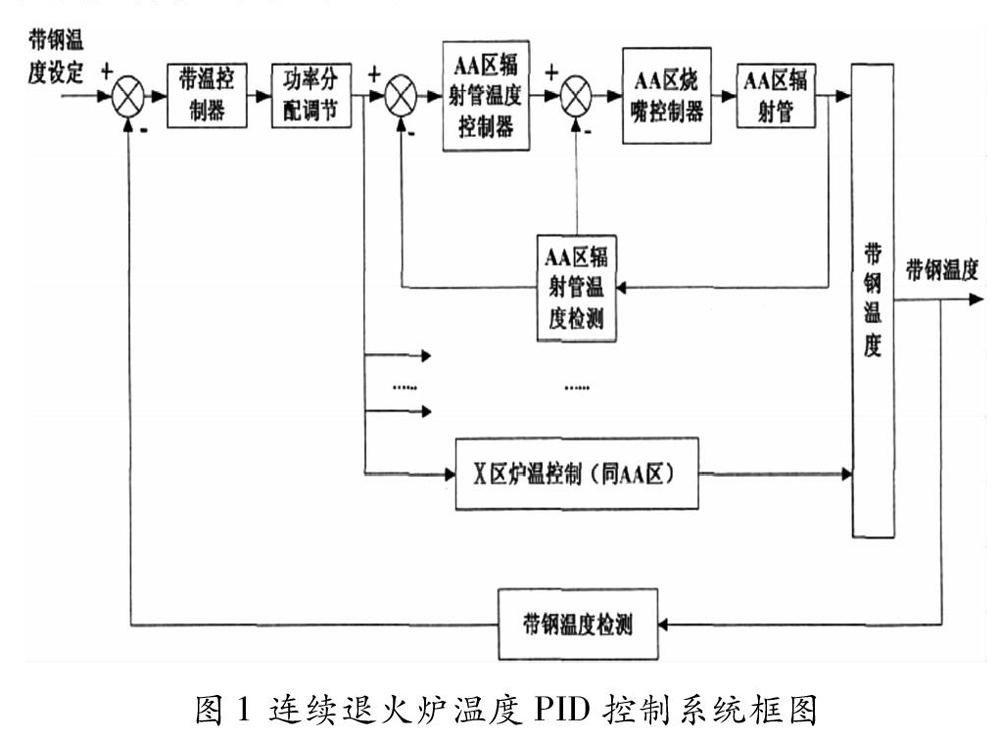
本文采用了数字化脉冲燃烧控制策略。其中燃气控制是通过实时采集到的主令烧嘴燃料热值,并自动实现压力控制,从而可获取最佳的空燃比。同时,空气压力控制回路和燃气压力控制回路根据现场反馈信息实时调整压力,其中连续退火炉温度控制原理图如下所示。
依据控制原理图可得出,其控制策略为串级控制,分别为带钢温度控制环、区域辐射温度控制环以及烧嘴温度控制环。……
登录APP查看全文