X射线带钢厚度测量系统的工程设计和应用
2020-03-25 07:22:28王珂
仪器仪表用户
2020年3期
王 珂
(宝钢工程技术集团有限公司 工程技术事业本部,上海 201999)
带钢的厚度是宝山钢铁有限公司冷轧连退/热镀锌高强钢生产中的最重要指标之一,带钢成品质量主要是取决于带钢的纵向厚度公差。作为冷轧连退/热镀锌高强钢处理线基础自动化功能的一个重要组成部分,测厚仪为生产线自动厚度控制提供测量值与设定值的偏差信号,及时正确反映出带钢在轧制过程中的真实厚度,其精确的厚度测量功能保证了生产效率和产品质量。
1 X射线厚度测量原理
X 射线厚度测量技术是通过检测材料对X 射线的吸收量来确定材料的厚度,其测量原理图如图1 所示。
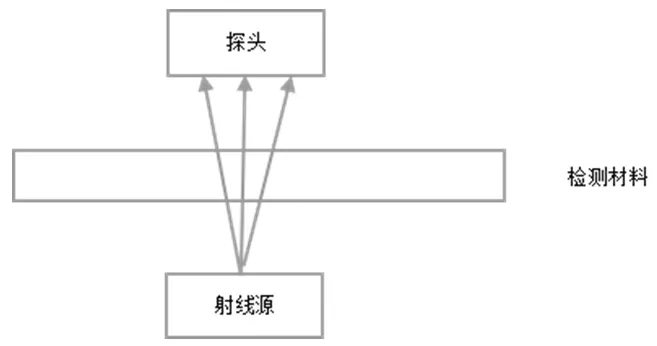
图1 测量原理图Fig.1 Measurement schematic diagram

图2 系统结构图Fig.2 System structure diagram
X 射线源发出稳定的射线,当射线穿透检测材料的时候,射线强度将会衰减,其衰减量与检测材料的厚度相关。探头在检测材料的另一侧接收强度衰减后的射线,然后将射线强度转换为可采集的信号并传输给控制计算机,计算出相应的厚度值,实现对检测材料进行非接触式、在线、实时、精确的厚度测量。
2 测量系统的选用及设备构成
2.1 测量系统的选用
为满足宝山钢铁有限公司冷轧连退/热镀锌高强钢处理线对带钢厚度(厚度为0.5mm ~2.5mm)和工艺测量精度的要求,经调研对比,选用了XH100 射线测厚仪。该系统优势有:系统可以进行三点快速校正及多点全校正功能;射线源具有多重温度保护,包括冷却流量检测、射线源温度检测和射线源温度硬件保护开关,保证射线源在正常温度下工作;……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
装备制造技术(2019年12期)2019-12-25 03:06:46
中国洗涤用品工业(2019年4期)2019-05-11 09:27:34
数学小灵通(1-2年级)(2017年10期)2017-11-08 08:39:45
家庭影院技术(2017年9期)2017-09-26 03:41:45
少儿科学周刊·儿童版(2016年1期)2016-03-14 03:52:21