
用于T611A镗床加工超长箱体工件的工装设计
2020-05-15 03:40:38兰州兰石集团兰驼农业装备有限公司甘肃兰州730087郑金虎严文杰
金属加工(冷加工)
2020年5期
■ 兰州兰石集团兰驼农业装备有限公司 (甘肃兰州 730087) 郑金虎 严文杰
大型整地机械水平旋转驱动耙,其传动箱槽上有一系列安装耙齿轴的孔,不同型号的水平旋转驱动耙,随着传动箱长度的增加,其孔的数量也成对的增加,这些孔均用来安装轴承,工作时,整个箱槽内装满齿轮油,为了保证装配的精度及密封性,孔的设计精度等级为7级,水平旋转驱动耙传动箱总成如图1所示。
为保证孔的加工精度,这组孔必须在镗床上一次装夹后镗孔。T611A镗床,工作台尺寸为1 100mm×1 100mm,行程为800mm,如果直接使用T611A镗床,一次只能镗4个孔,无法满足加工要求。水平旋转驱动耙传动箱槽结构如图2所示。
要解决采用小设备T611A镗床来加工如此大型的工件的问题,就必须从工艺工装的角度来考虑,通过设计工装(见图3),将传动箱槽装夹在工装上,工装平台底面安装滑轨,将与滑轨配合的滑块固定在镗床工作台的台面上,则工装连同整个工件就可以在镗床台面上来回滑动。

图1 传动箱

图2 传动箱槽
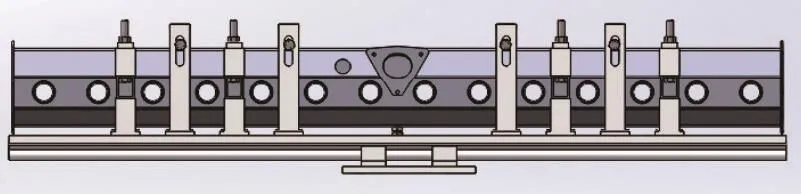
图3 工装
为了保证工装的通用性,工装平台总长度为3 500mm,适用于3 500mm长度内的全系列水平旋转驱动耙传动箱的加工。水平旋转驱动耙传动箱上槽上除了轴承安装孔,还有一个变速箱安装座,为了保证安装尺寸,加工时必须以变速箱安装座的平面为基准,保证轴承座孔端面与变速箱安装座端面的平行度0.05mm,以及轴承座孔轴线与轴承座孔端面的垂直度0.04mm,因此,工装的设计以传动箱上槽的表面为定位基准,装夹时传动箱上槽的表面靠紧定位板,用压板夹紧;……
登录APP查看全文
