PLC程序中移位指令在顺序控制系统中的应用
2020-06-21 08:17:24李嫄
机电工程技术
2020年5期
李 嫄
(广东松山职业技术学院,广东韶关 512126)
0 引言
在PLC编程中,移位指令是一组使用频率很高的指令,包含左移位指令、右移位指令、循环左移、循环右移等移位指令。其功能是将目标操作数中的所有位按规定的方式移动,结果存放在目标操作数中。本文针对在西门子S7-1200、S7-200smart等中小型PLC中没有SFC流程图的编程方式,介绍了移位指令在顺序编程中的应用,该应用实现了顺序控制功能。
1 左右旋转气缸取放料
左右旋转气缸的设备如图1所示,其工作原理:如有料则完成“左转、下降、真空吸、上升、右转、下降、真空放、上升”共8步。很显然符合顺序编程。因西门子S7-1200、S7-200smart等中小型PLC没有SFC流程图的编程方式,如果要实现流程控制,需要将流程图转换为梯形图,编程比较繁琐,如果用移位指令则使程序简单易懂。现以循环左移指令(图2)为例介绍移位指令[1-2]。
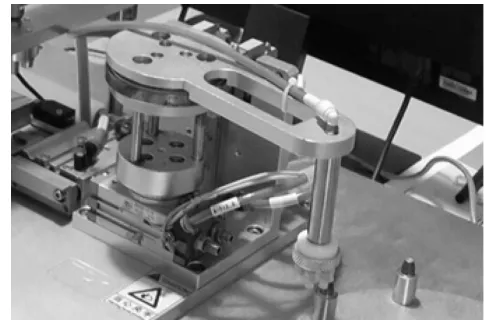
图1 左右旋转气缸的设备
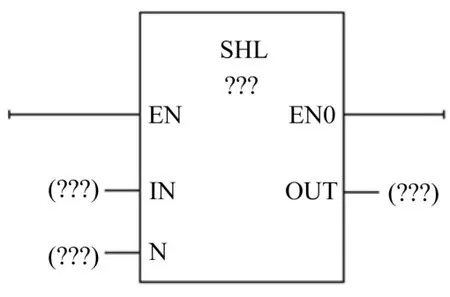
图2 循环左移指令
(1)可以使用“左移”指令将输入IN中操作数的内容按位向左移,并在输出OUT中查询结果。参数N用于指定将指定值移位的位数。
(2)当参数N的值为“0”时,输入IN的值将复制到输出OUT中的操作数中。
(3)如果参数N的值大于可用位数,则输入IN中的操作数值将向左移动可用位数个数。
(4)用0填充操作数右侧部分因移位空出的位。
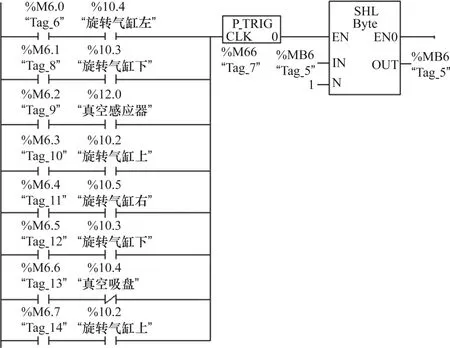
图3 左右旋转气缸移位指令编程实例
用移位指令来对左右旋转气缸进行编程,程序如图3所示。首先需要满足左转条件接通M6.0,M6.0接通后气缸左转;到左限位就移位,移位后接通M6.1,M6.1接通后机械手下降;……
登录APP查看全文