两个侧板零件级进模共模设计
2020-07-01 06:58:02
机电元件
2020年3期
关键词:设计
(桂林航天电子有限公司,广西桂林,541002)
1 引言
多工位级进模是在一副模具内可以实现包括冲裁、弯曲、成形等多种多道工序,具有生产效率高、零件质量一致性好、易于实现自动化生产的特点,适合薄料的大批量生产,已经在机械电器等行业的零部件生产得到广泛的应用。现以两个继电器的侧板为例,对其进行冲压工艺分析和共模设计及制造。
2 工艺分析
侧板是继电器产品常用的一种结构件,图1分别为两个型号的侧板零件,零件材料不锈钢0Cr16Ni14,硬态。
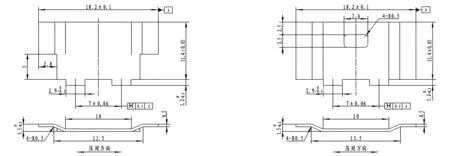
a)侧板A b)侧板B图1 侧板零件图
零件为浅弯曲的成形件,两个零件的区别是图1a的外形具有两个5×2.8的缺口,而且部分折弯,图1b中间具有一个3.6×2.5的孔,其他基本一致。
目前的工艺是单工序加工,主要工序为:落料(落料冲孔)——弯曲——挑选——校正,由于零件材料为硬态不锈钢,弯曲回弹大,尺寸不稳定,需进行挑选后校正,一次冲压弯曲两侧的短边平整度稍差,因此存在生产效率低、质量不高等不足。
3 排样设计
根据零件的结构特点,采用多工位级进模进行成形加工,即在一副模具上完成落料、冲孔、弯曲等加工。
(1)由于零件有压延方向要求,根据卷料特性,压延方向与卷料纤维方向保持一致。
(2)选取双侧载体,即在最后工位前,制件与带料的两侧相连,这样的强度和送料稳定性好,是最为理想的载体,因此设置为2a所示结构,一侧用两个尺寸2.9mm的凸起作为连料;另外一侧在不进行弯曲成形的中间部分进行连料,先把需弯曲成……
登录APP查看全文
猜你喜欢
河北画报(2020年8期)2020-10-27 02:54:06
现代装饰(2020年7期)2020-07-27 01:27:42
流行色(2020年1期)2020-04-28 11:16:38
电子制作(2019年19期)2019-11-23 08:41:36
电子制作(2019年15期)2019-08-27 01:11:50
电子制作(2019年7期)2019-04-25 13:18:16
艺术启蒙(2018年7期)2018-08-23 09:14:18
海峡姐妹(2017年7期)2017-07-31 19:08:17
Coco薇(2017年5期)2017-06-05 08:53:16
商周刊(2017年26期)2017-04-25 08:13:04