
焊接功率对TC4钛合金激光焊接头成形与组织性能研究
2020-08-04 01:42:06许爱平董俊慧甄邵杨张艺程
世界有色金属
2020年8期
许爱平,董俊慧,甄邵杨,张艺程
(内蒙古工业大学 材料科学与工程学院,内蒙古 呼和浩特 010051)
TC4钛合金具有密度低、比强度高、高温性能良好、耐腐蚀性能好、无毒无磁、良好的焊接性和生物相容性等特点,在航空航天、航海、兵器、化工、生物医药等领域具有广泛的应用前景[1-3]。
关于TC4钛合金焊接的方法有很多,常见的有氩弧焊、熔化极气体保护焊、电子束焊、搅拌摩擦焊、激光焊等其它焊接方法。其中与其他焊接技术相比,激光焊接技术具有突出的优点较高的功率密度[4,5],在焊缝中形成更窄的热影响区[6,7]和更深的熔合区[8]和更低的残余应力[9]以及焊件更小的变形。对2 mm的TC4钛合金进行焊接试验,通过改变焊接功率,研究TC4钛合金焊接接头的成形以及力学性能。
1 试验材料及设备
1.1 试验材料
激光焊试验选取厚度为2mm的TC4钛合金挤压板作为母材,母材化学成分见表1,焊接试验采用单一变量法,研究焊接功率的变化对焊缝成形,以及力学性能的影响。

表1 为TC4钛合金的化学成分(质量分数%)
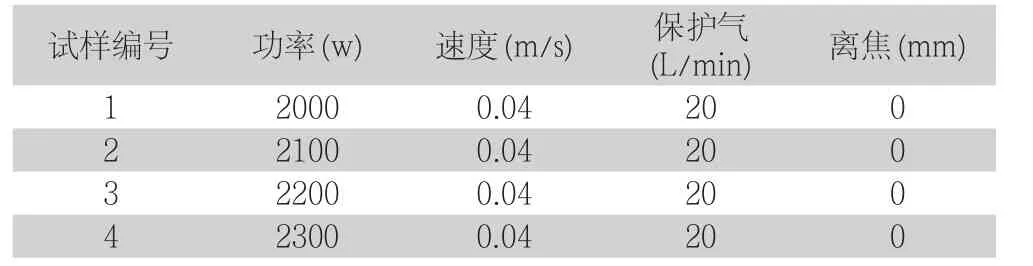
表2 TC4钛合金焊接工艺参数
1.2 试验设备
实验选用设备是IPG Photonics公司生产的IPG YLS-10000型光纤激光器,光电转化效率十分可观;功率稳定性达+1%,所以焊接过程稳定;输出功率范围灵活;占地面积小;波长在1075+5nm间变化。焊接中还要使用德国库卡公司生产的KR-C4型机器人系统配合完成试验过程。
2 试验结果分析
2.1 焊接功率对成形的影响
从图1(a)线能量随着激光焊功率的增加而增加,随着焊接功率的进一步增加,观察到激光功率与熔深之间线性关系的变化。……
登录APP查看全文
猜你喜欢
材料与冶金学报(2022年2期)2022-08-10 09:15:46
云南化工(2021年11期)2022-01-12 06:06:14
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
山东冶金(2019年3期)2019-07-10 00:54:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
制造业自动化(2017年2期)2017-03-20 14:26:13
中国塑料(2015年12期)2015-10-16 00:57:14
焊接(2015年9期)2015-07-18 11:03:53
