
平前刀面麻花钻钻削碳纤维增强复合材料的试验研究
2020-08-04 16:20:35许松岭刘礼平
科技视界
2020年15期
许松岭 刘礼平
摘 要
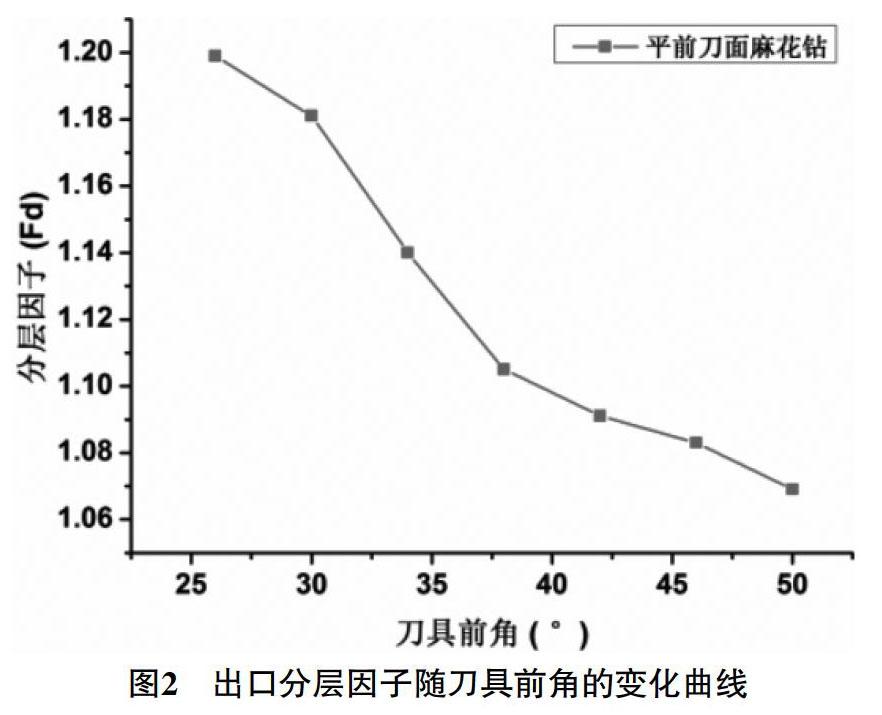
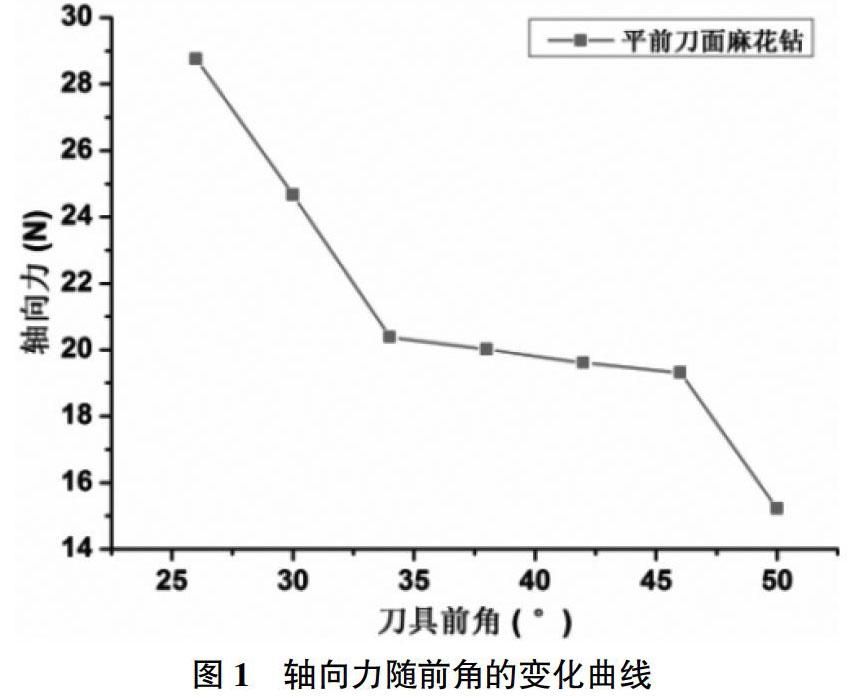
本文采用7把不同结构的平前刀面麻花钻对碳纤维增强复合材料(CFRP)进行了钻孔试验,在轴向力和出口分层损伤方面进行了分析,以此研究平前刀面麻花钻前角的变化对CFRP加工质量的影响。结果表明:平前刀面麻花钻的轴向力和出口分层因子随着前角的增大而不断减小。
关键词
平前刀面麻花钻;碳纤维增强复合材料;轴向力;分层损伤
中图分类号: V261 文獻标识码: A
DOI:10.19694/j.cnki.issn2095-2457.2020.15.031
Abstract
In this paper,seven different structured flat rake face drills were used to drill carbon fiber reinforced composite(CFRP).The thrust force and exit delamination damage were analyzed,so as to study the influence of the change of the rake angle on the processing quality of CFRP.The results show that the thrust force and delamination factor at the exit decreased with the increase of rake angle.
Key Words
Flat rake face drill;Carbon fiber reinforced composite;Thrust force; Delamination
0 引言
CFRP具有优良的力学性能,在航空航天等领域具有广泛的应用[1]。但其钻削加工时,在切削力的作用下容易产生分层、毛刺、纤维拔出等损伤[2]。
分层损伤是所有加工缺陷中最严重的一种,降低了部件的装配精度[3]。贺虎[4]研究发现轴向力的推挤作用对分层损伤有重要影响。钻削过程中的轴向力严重影响着分层损伤的大小[5]。陈尔涛等[6]对复合材料钻削过程中的轴向力进行了研究,发现大前角有利于切削,可以减小轴向力。
在CFRP的传统钻削加工过程当中,高效的切削刀具对提高CFRP的钻削质量具有重要影响。本文用平前刀面麻花钻研究了前角的变化对CFRP加工质量的影响。
1 试验条件
1.1 实验材料
试验采用CFRP层合板作为工件材料,其尺寸为75mm×65mm×6mm,增强体材料是T800型碳纤维,CFRP层合板共铺设11层,材料的上下两表层是由0°/90°的纤维相互交织而成的,其内部铺层方式是[0/45/0/-45/0/-45/0/45/90]。
1.2 试验刀具
本试验采用7把直径为6mm,顶角为118°,螺旋角为30°的平前刀面麻花钻,其前刀面为平面,每把平前刀面麻花钻的前角为正值,且固定不变,刀具的前角分别为26°,30°,34°,38°,42°,46°,50°。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年14期)2021-08-23 00:56:16
纺织科技进展(2021年3期)2021-06-09 08:07:14
上海建材(2019年4期)2019-05-21 03:13:02
纤维复合材料(2018年4期)2018-04-28 08:45:28
纤维复合材料(2018年3期)2018-04-25 07:22:58
纤维复合材料(2018年3期)2018-04-25 07:22:58
纤维复合材料(2018年4期)2018-02-18 19:02:51
纤维复合材料(2018年4期)2018-02-18 19:02:51
电子测试(2017年11期)2017-12-15 08:57:13
中国塑料(2016年6期)2016-06-27 06:34:16
