新型铸轧机压下系统设计
2020-08-07 08:51:32许春园
科技风
2020年20期
许春园
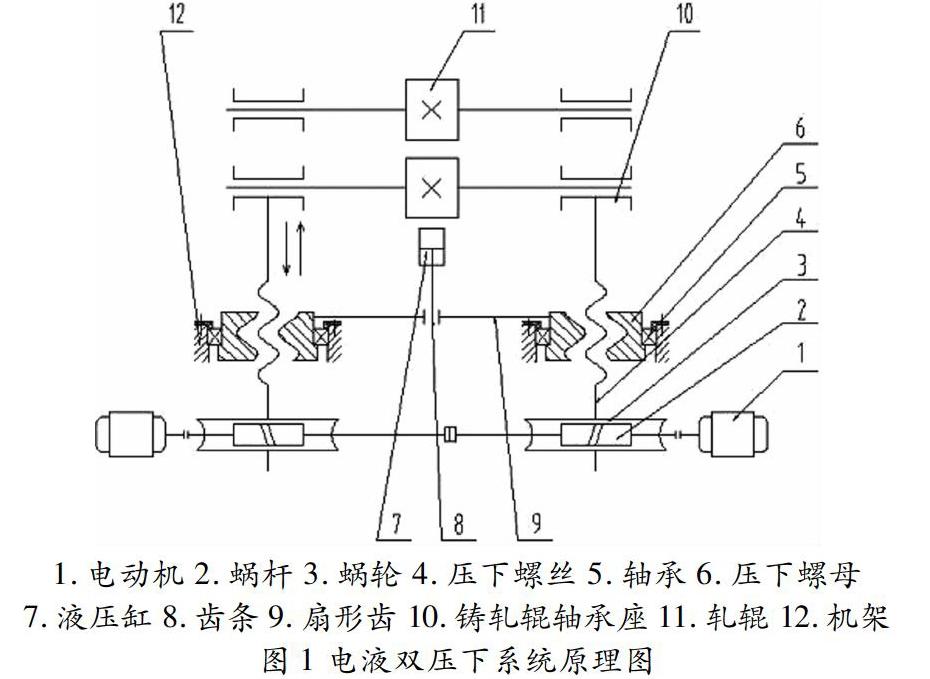
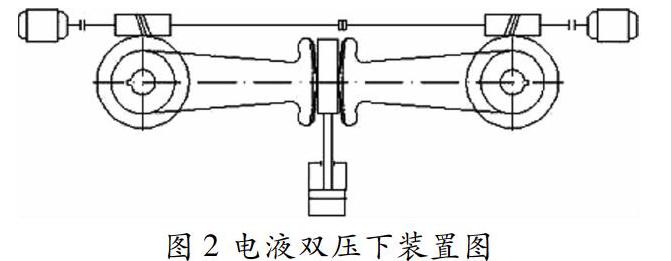
摘 要:本文综合考虑目前铸轧机压下系统的优缺点,设计出一种新型的铸轧机同步压下系统。压下系统采用电液双压下装置,先双侧电机驱动粗调辊缝,再利用液压伺服油缸进行同步精确调整,既能利用粗调实现快速压下,又利用精调满足控制精度的要求,实现了对铸轧机辊缝的双精度调节。此压下系统用一个液压缸同时转动双侧的压下螺母,实现同步微调辊缝。前后调节相对独立、动作协调。压下螺母采用主副双螺母结构,在回调时能实现对螺纹回程间隙的补偿,进一步提高辊缝调节的精度。通过分析比较,新型铸轧机压下系统具有双精度调节、同步性好、操作方便、设备制造成本低等优点,对提高双辊铸轧机的工作性能有一定的实际意义。
关键词:双精度压下;互无干涉;同步微调;主副螺母
1 绪论
双辊薄带连铸技术是一种近终形的新型短流程薄带钢生产技术,具有巨大的技术和经济潜力,被寄期望为薄板坯连铸连轧技术后的下一代生产工艺。
目前,双辊薄带连铸在工业化生产中还有很多技术瓶颈有待突破,如铸轧速度的稳定性、产品的表面质量、薄带厚度的均匀性等。在铸轧生产过程中,影响产品质量的参数很多。铸轧力和辊缝调节是决定铸轧过程能否稳定进行的两个关键动态参数,其中铸轧力的变化也是直接影响薄带内部质量和表面质量的重要因素。控制铸轧力和辊缝的精确程度,是导致薄带厚度不均、漏钢和铸带表面质量差等问题的直接因素。……
登录APP查看全文