
基于前次偏差的开卷线堆垛小车精度控制方法
2020-09-10 07:22:44王国富王长勇刘冬汪建余孟鲁海
交通科技与管理
2020年6期
王国富 王长勇 刘冬 汪建余 孟鲁海

摘 要:开卷线作为汽车制造领域的第一道工序,负责将钢(铝)卷矫平,并根据后续零件大小裁剪板料,堆垛小车用于码齐堆放裁剪的料片,目前堆垛小车开入设备时制动点固定,空载、半载、满载不同状态小车开入过程中由于制动距离不同导致每次堆垛小车停止位置不同,进而影响堆垛精度造成板料质量问题,影响后续生产。本文通过记录堆垛小车首次开入时的实际制动距离,反推新制动点,令堆垛小车开出一定距离后,基于前次偏差计算的新制动点进行制动,做到精准停车,进而消除由于停车偏差带来的质量问题。
关键词:开卷线;堆垛小车;前次偏差
中图分类号:U466 文献标识码:A
0 引言
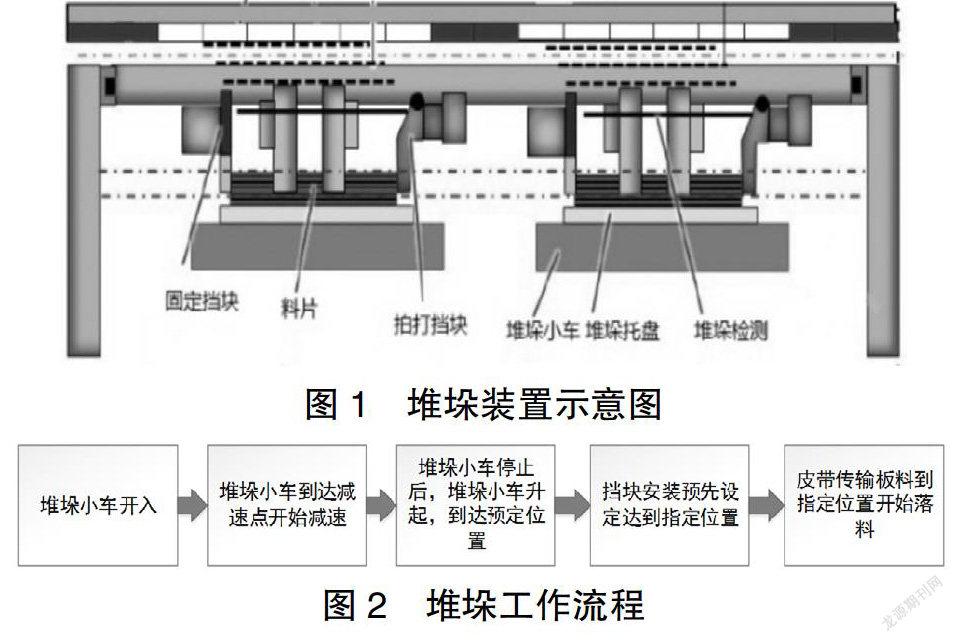
開卷线作为汽车制造冲压领域的第一道工序,其主要作用是将钢厂打包好的钢(铝)卷进行拆卷、矫平消除应力、根据后续工位所需板料尺寸进行裁剪、最终进行堆垛落料,堆垛工位落料过程是否产生错层、拍打变形将质量问题将严重影响后续工位的生产效率及制件质量。《开卷落料线规划设计思路浅谈》中,介绍了目前开卷落料线目前常用的三种堆垛方式分别是皮带机/人工下料,机器人下料,电磁皮带堆垛下料[1],本文涉及的堆垛方式为多工位电磁皮带堆垛下料,该下料方法节拍更高,目前最高节拍可到105SPM,相应的节拍越高,对落料位置要求越准确[2]。落料位置偏差会导致料片边缘磕碰变形,文章《首钢落料线常见质量缺陷分析及控制措施》详细介绍了开卷落料线可能产生的缺陷类型,提到了在堆垛部分,落料位置偏差导致拍打器怕打变形造成板料边缘损失[3]。……
登录APP查看全文
