GMAW工艺参数对倾斜位置的穿孔塞焊焊缝成形的影响研究
2020-09-10 04:26:07修延飞都婧婧朱跃德包明杰李美琳
电焊机
2020年1期
修延飞 都婧婧 朱跃德 包明杰 李美琳
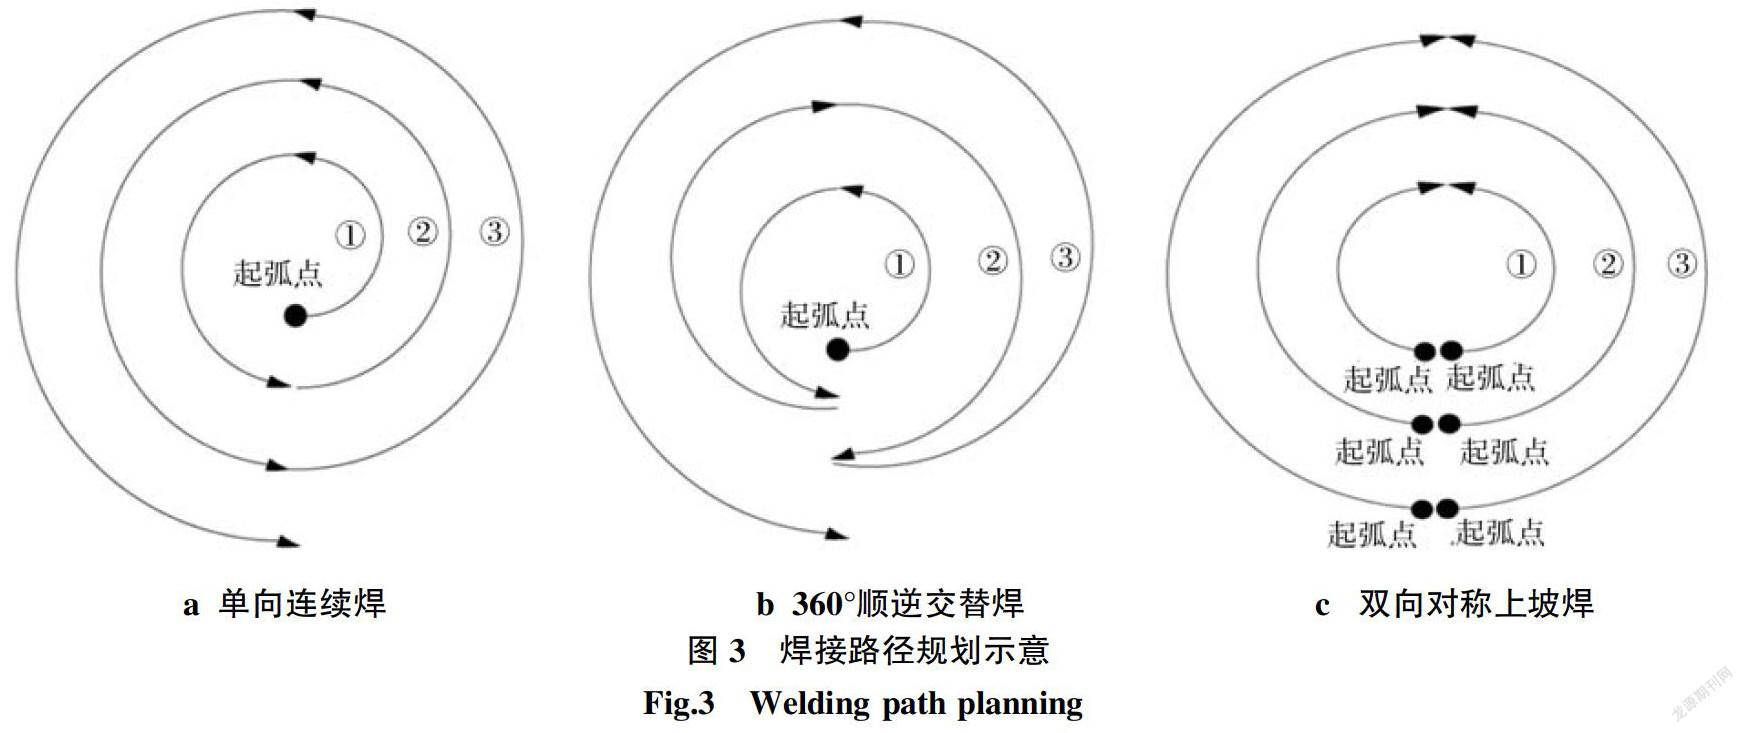
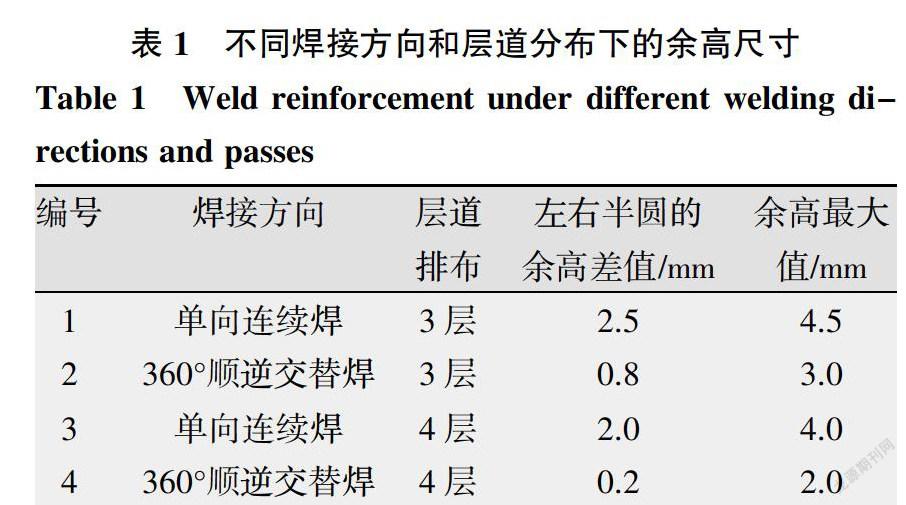
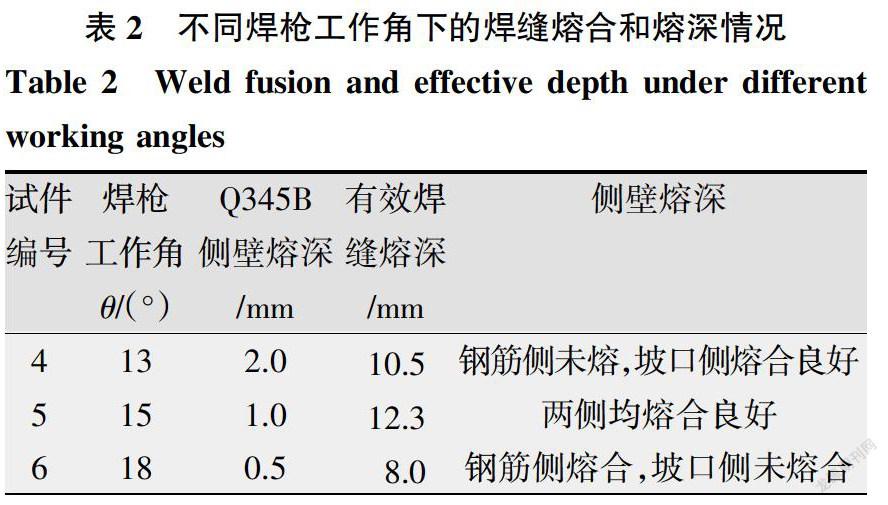

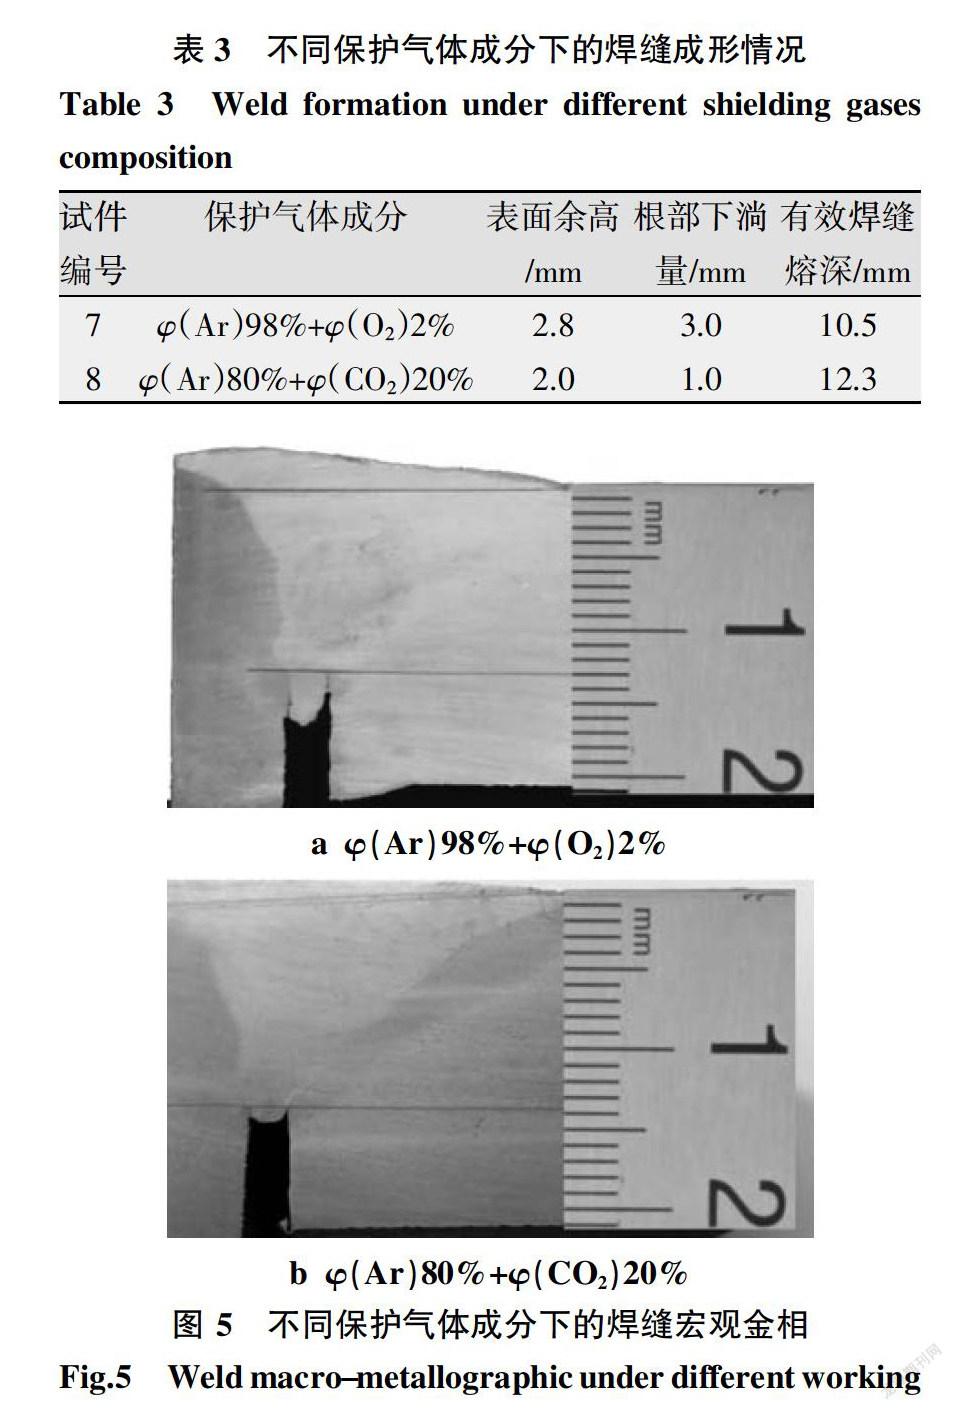
摘要:为实现某三代核电站屏蔽厂房钢筋穿孔塞焊在一定倾斜角度下的GMAW自动化焊接,提出了一种针对倾斜位置的穿孔塞焊焊缝成形的焊接路径和工艺控制策略。通过试验研究了焊接路径、焊接姿态、焊接气体成分等GMAW工艺因素对穿孔塞焊接头在倾斜位置下的焊缝成形的影响。结果表明,采用360°顺逆交替和细化层道可以有效控制熔池下淌,保证表面余高在2 mm以内;当焊枪工作角θ调整为15°且焊接方向角φ为6°~10°时,电弧力可有效抵消重力的切向分量的影响,有效避免侧壁和层间未熔合缺陷;相较于φ(Ar)98%Ar+φ(O2)2%混合气体,φ(Ar)80%+φ(CO2)20%配比能明显提高熔池金属的表面张力,有助于穿孔塞焊表面及根部焊道成形。
关键词:穿孔塞焊;路径规划;GMAW自动焊;焊缝成形
中图分类号:TG444 文献标志码:A 文章编号:1001-2303(2020)01-0117-04
DOI:10.7512/j.issn.1001-2303.2020.01.23
0 前言
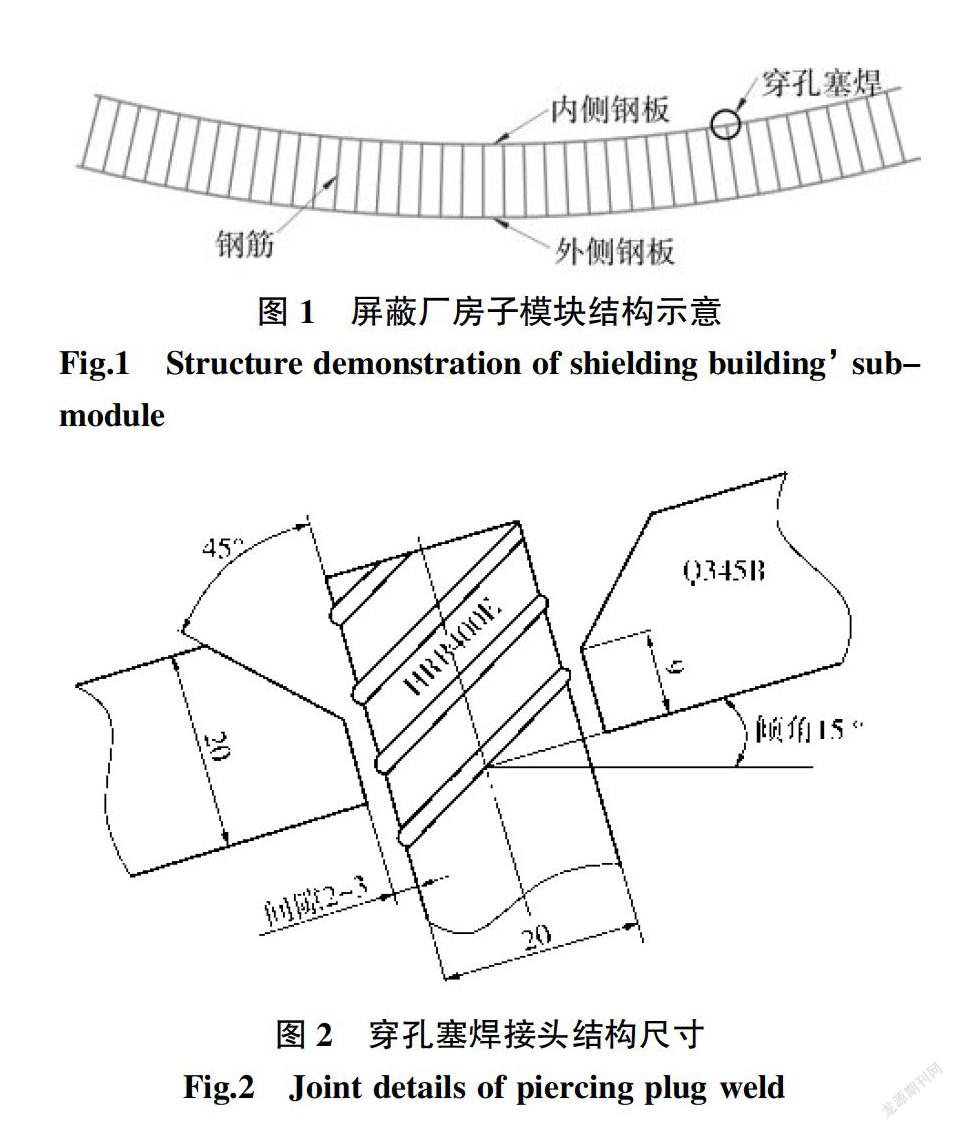
随着模块化施工技术和理念的发展,采用穿孔塞焊设计的埋件和预制墙体结构得到了广泛应用[1]。以某三代核电站屏蔽厂房为例,其设计上采用内外层双层钢板,钢板间采用钢筋连接的混凝土钢结构,连接钢筋与钢板的穿孔塞焊接頭数量多达17万个。目前普遍采用GMAW手工气保焊进行穿孔塞焊,劳动强度大、效率低,对自动化焊接应用具有明显的需求。
自动焊技术应用的前提是装配精度要求高,且焊缝位置一致或者采用变位机的方式调整成统一位置。中建钢构的于增广[2]等人将机器人GMAW自动焊应用于预埋件穿孔塞焊中,但对塞焊孔的加工和装配的一致性要求极高且需要工装辅助,同时焊接过程需要示教,多适用于小型预埋件且难以适应复杂空间焊缝。……
登录APP查看全文