不锈钢薄板等离子弧搭接焊间隙对焊缝表面成形的影响
2021-01-03 03:44:14李子晗忻建文吴东升张跃龙王欢华学明
电焊机
2021年12期
李子晗 忻建文 吴东升 张跃龙 王欢 华学明

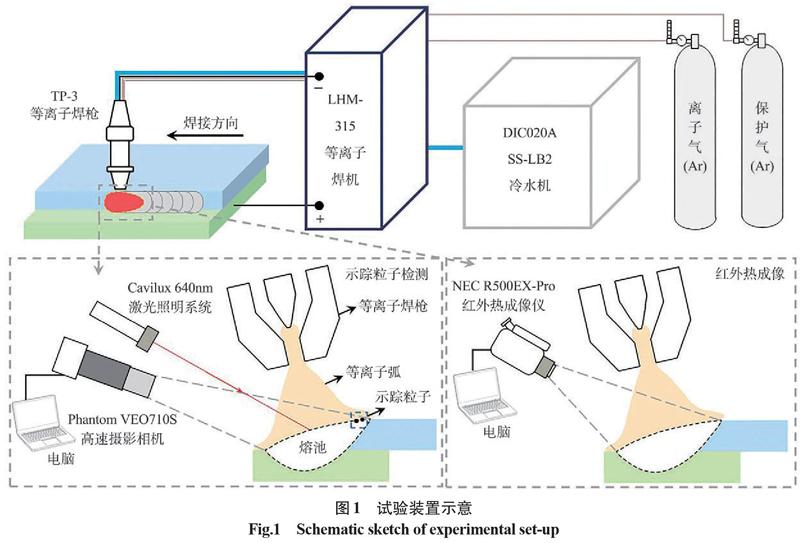


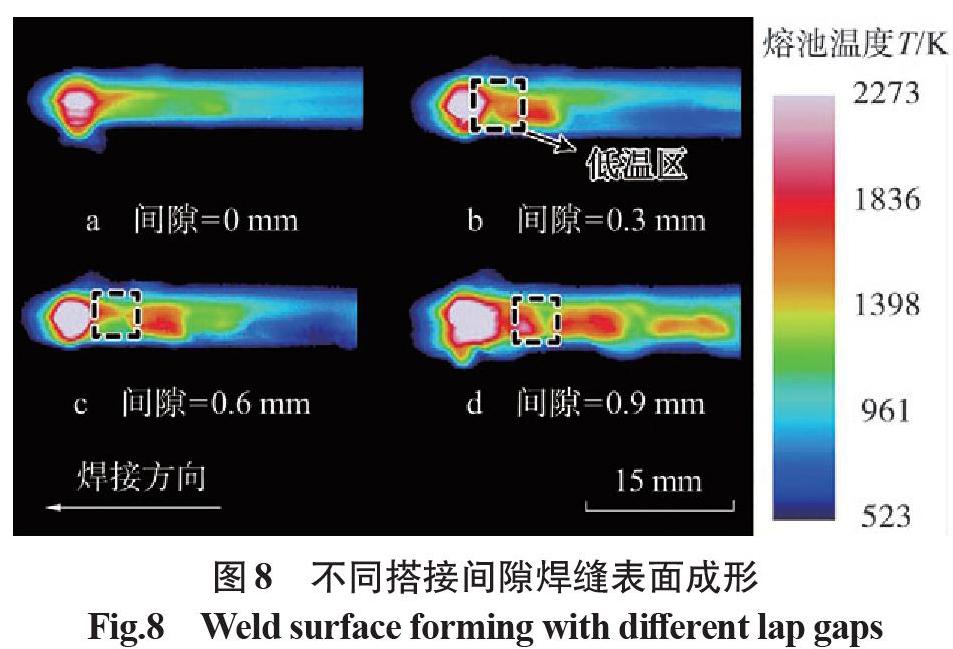
摘要:以液化天然气船薄膜型围护系统中304L不锈钢薄板等离子弧搭接焊为实际应用场景,使用示踪粒子检测和红外热成像技術对焊接过程中搭接间隙对熔池动态行为和焊缝表面成形的影响进行研究。示踪粒子检测结果表明,当间隙为0.3 mm或0.6 mm时,由于上板处的液态金属层很薄,容易凝固,最终在凝固区形成空洞;当间隙为0.9 mm时,上板熔化产生的液态金属在凝固区前聚集,但由于间隙较大,无法形成液桥,而是形成了一个金属液滴,最终形成驼峰。红外热成像的结果表明,随着间隙的增加,在熔池中部会形成一段低温区,高温区面积也有所增加,这与示踪粒子检测的结论一致。
关键词:不锈钢薄板;等离子弧搭接焊;焊缝表面成形缺陷;示踪粒子检测;红外热成像
中图分类号:TG456.2 文献标志码:A 文章编号:1001-2003(2021)12-0028-06
DOI:10.7512/j.issn.1001-2303.2021.12.06
0 前言
随着科学技术的发展,制造业对焊接技术提出了新的要求,如何适应工业生产的需要,成为近年来焊接技术发展的方向之一[1]。由于优秀的焊接适应性,等离子弧焊在众多焊接技术中脱颖而出[2],广泛应用于不锈钢、铝合金、钛等材料的对接、搭接和角接焊[3]。与传统的非熔化极惰性气体保护电弧焊相比,等离子弧焊具有能量集中、热影响区窄、焊接变形小和生产效率高等优点[4-5];与同为高能束流焊的激光焊和电子束焊相比,等离子弧焊的设备和操作成本更低,对接头准备的要求也更低[6]。随着工业生产对焊接技术要求的提高,等离子弧焊正逐渐成为一种高效实用的焊接技术。……
登录APP查看全文