重载底座焊接工艺研究
2021-01-03 03:44:14吴春德骆新营高杨申晨李臣达曹茂林
电焊机
2021年12期
关键词:焊接变形
吴春德 骆新营 高杨 申晨 李臣达 曹茂林
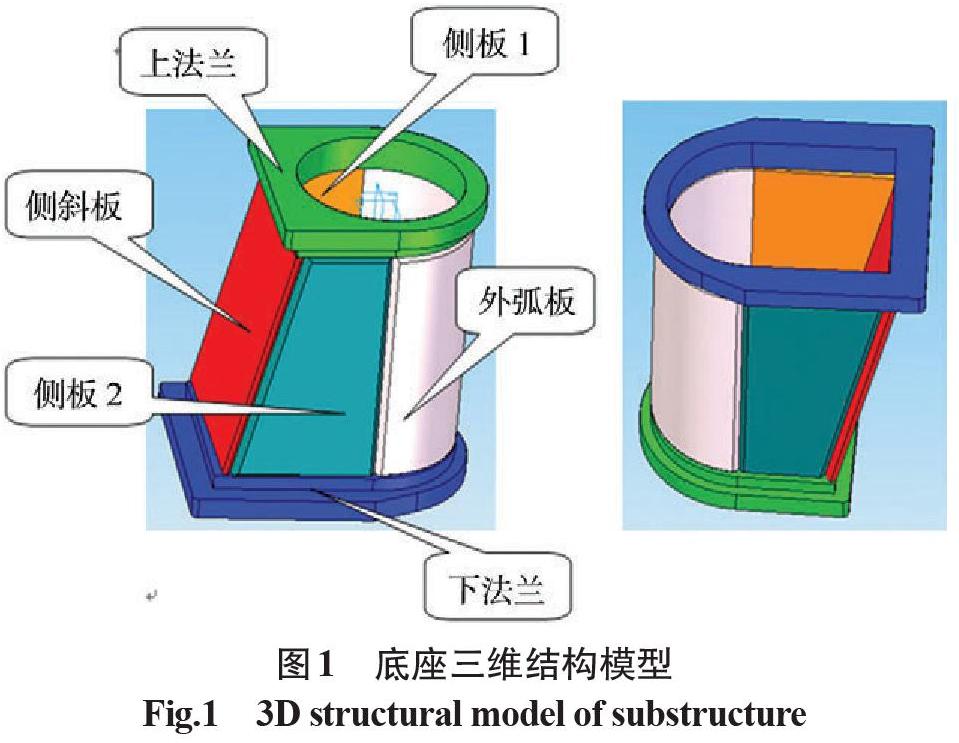
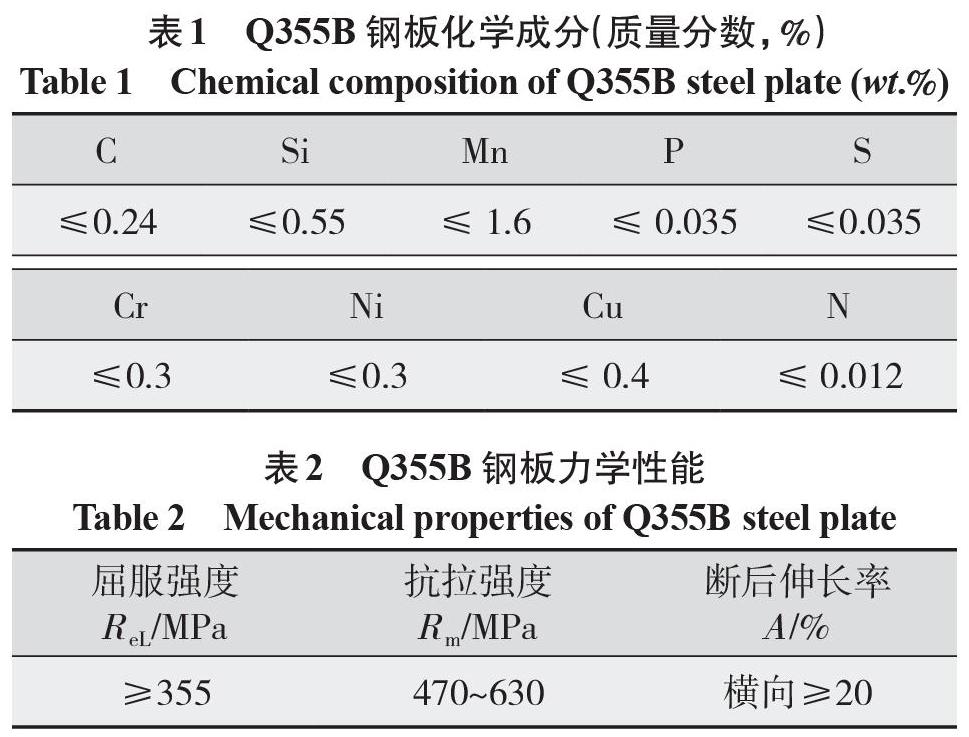
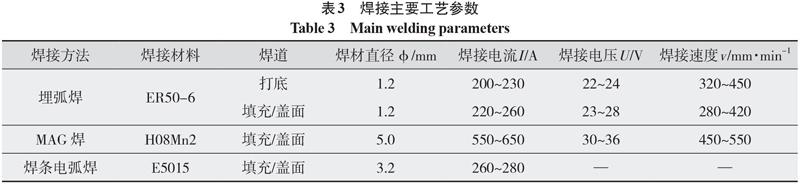
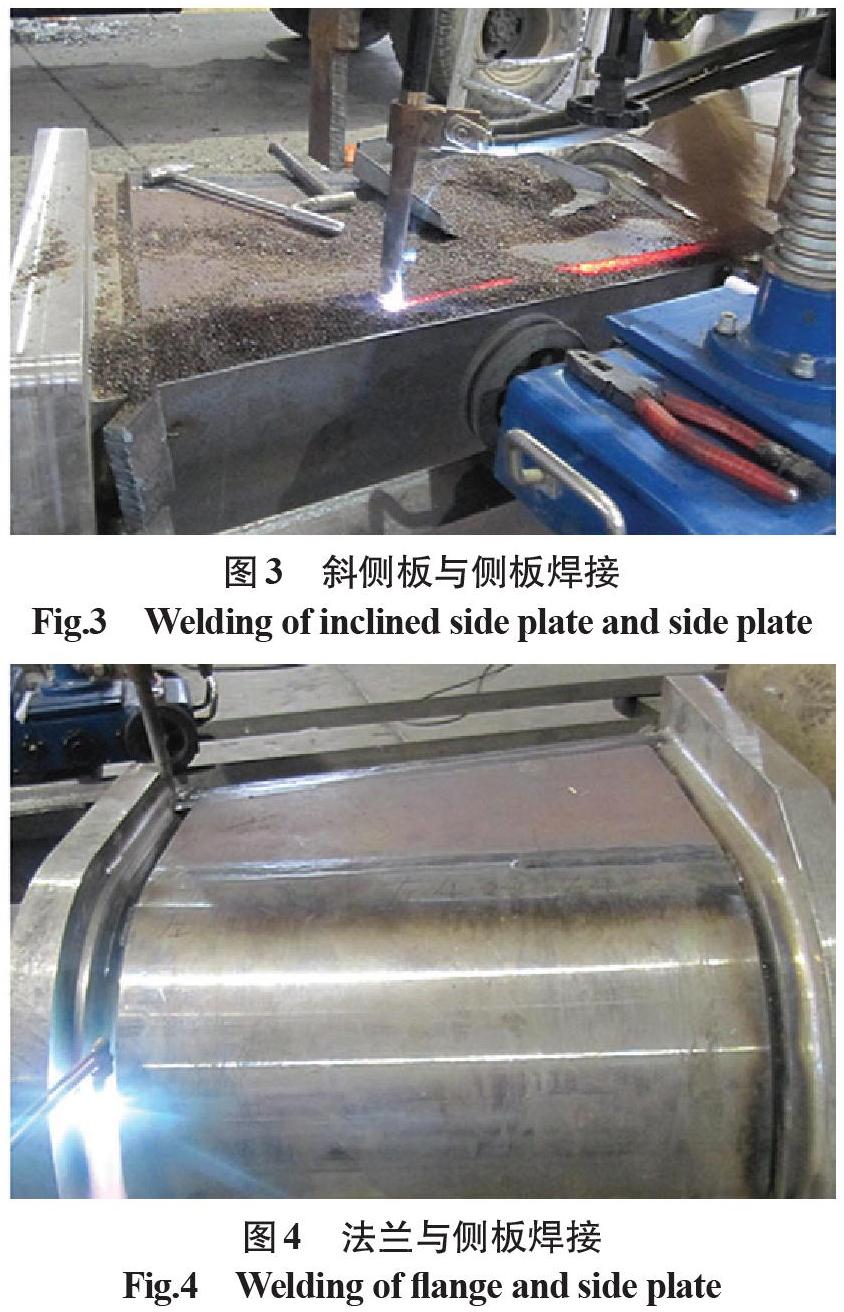
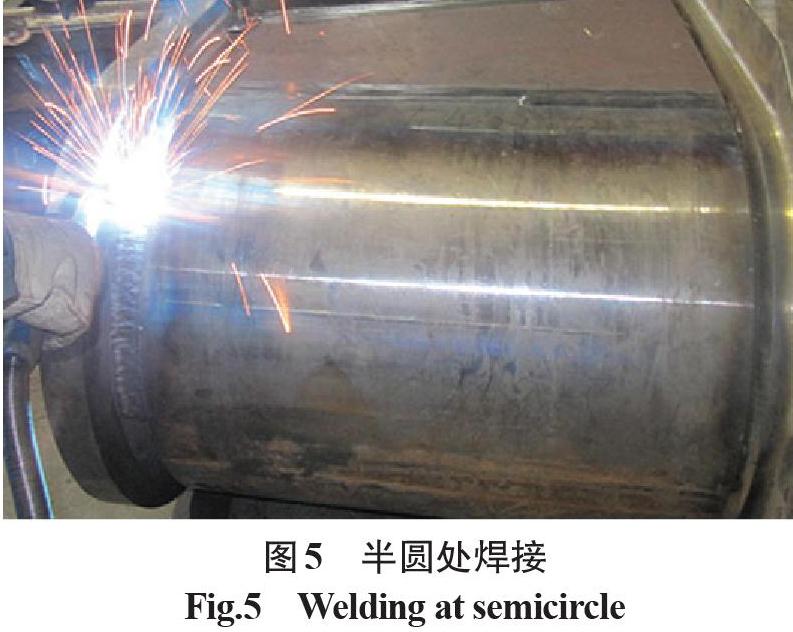
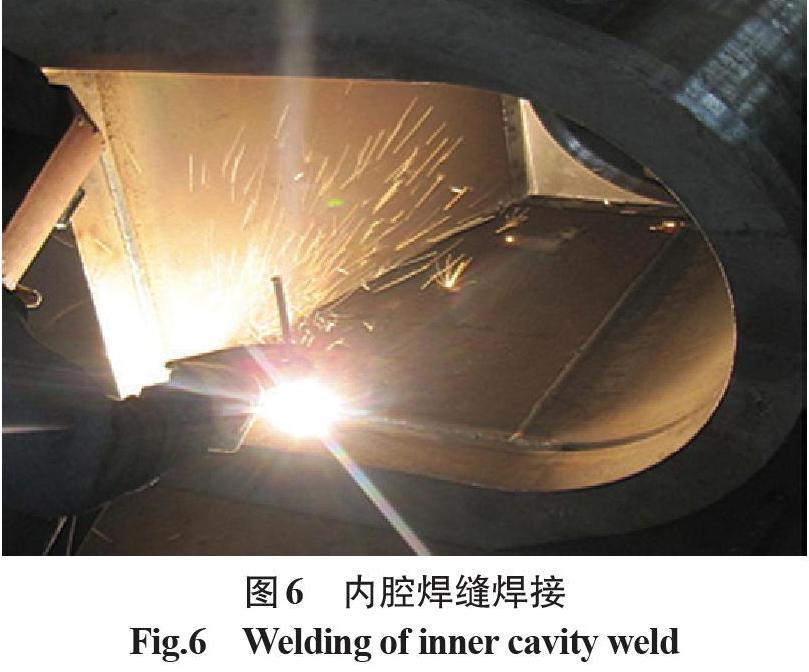
摘要:随着科技的进步,大型结构件的焊接已取得很大改善,但对于焊缝质量等级较高、结构复杂重型底座的焊接仍是一大难题,焊接缺陷依然伴随整个焊接过程,焊缝质量很难达到QJ176B-2016《地面设备熔焊技术条件》中Ⅰ级要求,长期负载使用存在安全隐患。针对这一难题,本文以某型号产品底座为例,从焊接方法选取、焊接过程控制、应力消除等几个方面着重分析研究,提出了一套能提高焊缝质量、减少焊接变形的工艺方法,使用后底座的焊接取得了显著成效,焊缝射线探伤Ⅰ级合格率达到90%。该工艺方法在重载底座的成功使用,为焊缝质量要求较高的大型框架类结构件的焊接提供借鉴。
关键词:重载底座;焊接缺陷;焊接变形
中图分类号:TG457.2 文献标志码:A 文章编号:1001-2003(2021)12-0071-04
DOI:10.7512/j.issn.1001-2303.2021.12.14
0 前言
在航空航天领域中,底座作为一种常见的大型承载结构件,承载着数百吨甚至上千吨载荷,长期服役于恶劣环境,在交变动载的作用下,焊缝的抗疲劳强度高低直接决定着底座的使用寿命。底座均为大厚板组焊而成,焊缝质量等级按QJ176B-2016《地面设备熔焊技术条件》中Ⅰ级设计。在焊接过程中焊接应力及变形不可避免,焊件冷却后必然存在残余应力和应力集中,而这是降低焊接结构疲劳强度的主要因素。实际生产中重载底座多采用MAG焊,焊后经射线探伤,多处出现夹渣、气孔、微裂纹等缺陷,主要分布在焊缝两侧、根部、交叉焊缝处、层与层之间,无法达到Ⅰ级焊缝要求,多次返修,工作量巨大,严重阻碍产品的生产进度,且返修失败报废的也不少,损失严重。……
登录APP查看全文
猜你喜欢
建筑建材装饰(2016年8期)2016-12-29 22:04:46
机械制造文摘·焊接分册(2016年2期)2016-12-23 21:02:08
科学与财富(2016年18期)2016-12-22 18:18:55
中国高新技术企业(2016年30期)2016-12-20 04:00:34
北极光(2016年2期)2016-04-29 22:39:00
中国科技博览(2016年9期)2016-04-25 20:31:19
中国科技博览(2016年7期)2016-04-25 15:41:57
哈尔滨理工大学学报(2015年3期)2015-09-21 10:37:19
科技与创新(2015年17期)2015-09-11 05:41:15
科技与创新(2015年12期)2015-07-21 06:36:23