
关于空气在激光焊接中的应用
2021-01-24 07:57:32范宝来
世界有色金属
2020年21期
关键词:工艺
范宝来
(宁波乐歌智能驱动有限公司,浙江 宁波 315100)
激光焊是一种高能束流焊接方法,具有热量集中,可达性好,耗能少,变形小等特征。与传统焊接方法比相比,熔深好,焊道美观,节省焊接耗材。但是设备一次性投入大,操作工艺相对复杂。在现行的经济条件下,激光焊接设备价格在民用产品厂家尚属于难以接受的范围,尤其在金属焊接领域[1]。
因此,焊接成本的降低就显得尤为重要。本文通过CO2气体MAG焊与Air保护气体激光焊的对比试验,论证在符合焊接质量要求下,激光焊在民用产品金属材料焊接领域的保护气体成本优势。
1 激光焊接技术
以下是两种焊接工艺在Q235金属方管焊接对比:①产品:采用民用产品最常见的Q235A材质矩形管。②产品要求 :75*75*2矩形管与72.8*72.8*2板材焊接平角焊,焊道长度8*10mm。③焊缝要求:焊道冲击力塑性测试0.9KN无裂纹,0.5KN推力疲劳测试10000次焊道无裂纹。
CO2气体MAG焊工艺参数:福尼斯TPS500焊机,电流160A,电压18V,干伸长15MM,焊丝DY-YJ502(Q),保护气体CO2+Ar。
Air激光焊工艺参数:铭镭1500W激光焊机,功率75%,焊接速度7mmS,离焦1mm,无焊丝,利用本身材料熔合。使用压缩空气Air,压力0.2mpa。
试验对比:
MAG焊:焊道K5,焊道长度8*10mm,冲击破坏验证塑性,22KN冲击后焊接矩形管变形,焊道无撕裂现象。
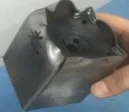
图1 金属焊接矩形管
激光焊:负焦1mm,摆动50丝宽度,速度v5,倒拖焊,焊道长度8*10mm,冲击破坏验证塑性,1.7KN冲击后后矩形管变形后,出现一侧焊道撕裂现象。
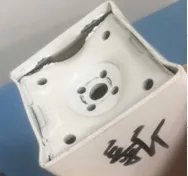
图2 变形后的矩形金属管
推力疲劳试验:MAG焊,激光焊,500N,四个方向分别推动1万次,焊道均未出现开裂现象。
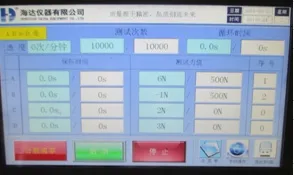
图3 焊接推力疲劳测试
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
