
后机罩成形工艺与二次拉深模设计
2021-02-15 12:57:00李用,符坤,徐梁,丁家
模具工业
2021年12期
关键词:工艺
李 用,符 坤,徐 梁,丁 家
(四川成飞集成科技股份有限公司,四川 成都 610091)
0 引言
后机罩如图1所示,材料为DC06,料厚1.0 mm,零件的外形尺寸大,尤其是法兰高度差特别大,三面侧壁均有凹槽,零件四周搭接边不允许有毛刺,装配面匹配精度高,外观面不能有拉伤,生产方式为手动。如果采用单工序模生产,需要落料、拉深、修边冲孔、侧修边冲孔、侧翻边整形、侧成形6副模具和6台设备,为了降低模具开发成本,提高材料利用率,采用1模2件5工序进行生产,降低模具结构制造难度,提高生产效率。
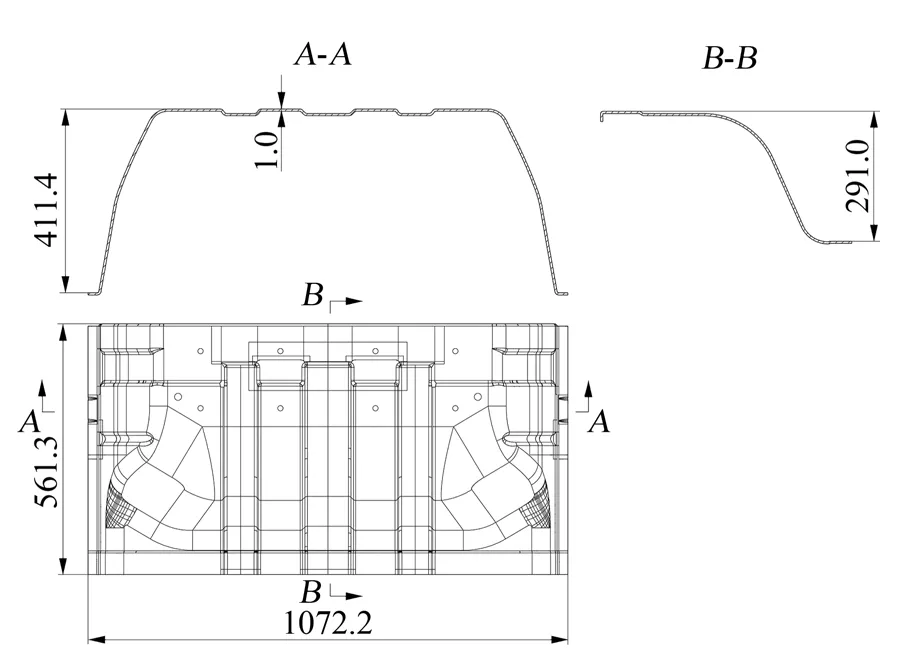
图1 后机罩
1 冲压工艺分析
为了保证零件成形尺寸精度与表面质量,面对零件深度深、法兰高度落差大、成形困难的特点,考虑侧面凹槽部分拉深后再整形,凹槽特征轮线不光顺的因素采用1模2件对称拉深工艺,将相同零件旋转180°拼结成形,对于拉深深度深的零件,能更好地控制板料流动,稳定成形,且模具对称受力可相互抵消。经过分析,一次拉深不能完全实现零件的成形,第一次拉深到B-B剖面中第1个台阶,剩余高度通过修边释放部分应力后再次拉深达到零件深度,这样拉深与成形均可控制,由于2次成形方向不变,可保证侧面凹槽成形品质,有效控制零件表面质量,通过成形软件分析,该工艺方案设计思路可行,确定其加工工艺为第一次拉深、修边冲孔、第二次拉深、修边、翻边侧翻边,具体冲压工艺方案如图2所示。

图2 冲压工艺方案
成形过程中,第二次拉深成形不仅要实现零件成形深度,还要保证零件成形后侧面凹槽特征轮线一致性与成形表面质量,所以第二次拉深模的设计至关重要,以下介绍第二次拉深模的结构及其运动关系。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
