
斜楔冲孔模结构优化及强度分析
2021-02-28 10:25:00董瀚文
模具制造
2021年1期
关键词:结构
孙 理,董瀚文
(一汽解放汽车有限公司,吉林长春 130011)
1 引言
传统的斜楔模具结构中,部分制件由于斜楔冲孔结构的限制,以及冲压件的尺寸限制,无法实现制件翼面左、右两孔一次冲完,一般在一序上分两次冲孔。但这种结构生产时废料是否堵塞不便于查看,导致废料是否堵塞这信息不清楚;凹模左右部分的结构受到单侧的侧向力,导致模具结构强度低,引发凹模镶块容易破碎的问题。本文就一种斜楔的模具结构的优化过程和强度分析进行了阐述。
2 制件介绍
制件长、宽、高轮廓为70×56×80mm,材料牌号为st12,料厚1.5mm,如图1所示。
该制件左右两侧的大孔直径为φ31mm,且两孔的装配结构需要穿过一根直径φ30mm的圆管,最后形成焊接总成,因此两孔对同轴度有要求。如果两孔在落料冲孔工序中加工,成形后孔的位置度和同轴度难以满足后续工艺需求,为保证制件质量,该制件的冲压工艺设计为落料冲孔-成形-斜楔冲孔。
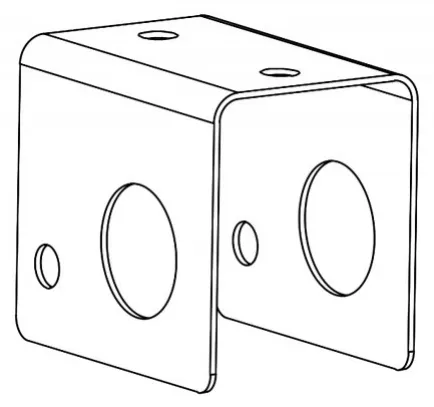
图1 产品图
3 模具方案设计
根据工艺与冲裁力及模具尺寸预估,结合生产车间的设备资源,该工序使用设备为400t单点机械压力机。第一次设计模具结构如图2所示,模具主要由上下底板、压料板、左右斜楔、凹模镶块、凸模等零件组成。
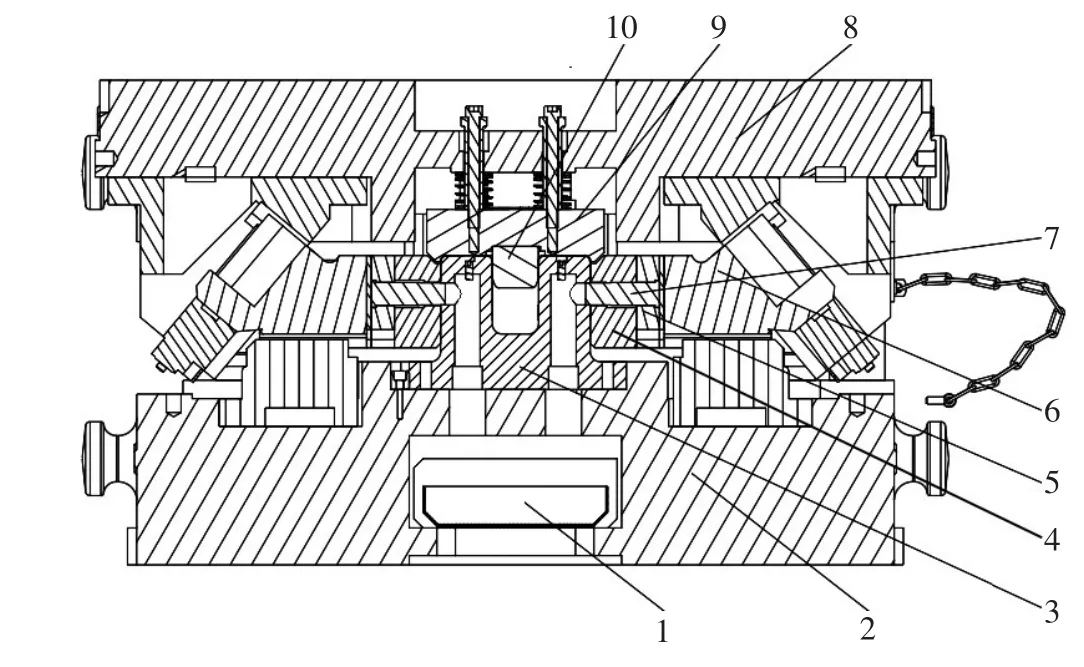
图2 模具的正视截面图
模具尺寸900×760×525mm,左右两侧的圆孔分2次在同一工序中加工。凹模结构为传统的整体式结构,在上模向下运动的过程中,凹模对应的上模中部有挡块,用以平衡左右两侧的受力。凹模镶块内部有废料断屑器,将废料滑落方向由水平方向改为垂直落下,如图3所示。……
登录APP查看全文
猜你喜欢
小猕猴智力画刊(2023年4期)2023-04-23 08:49:58
哲学评论(2021年2期)2021-08-22 01:53:34
中华诗词(2019年7期)2019-11-25 01:43:04
模具制造(2019年3期)2019-06-06 02:10:54
影视与戏剧评论(2016年0期)2016-11-23 05:26:01
七彩语文·写字与书法(2016年7期)2016-07-28 21:40:22
七彩语文·写字与书法(2016年6期)2016-07-15 19:36:34
人间(2015年21期)2015-03-11 15:23:21
现代企业(2015年9期)2015-02-28 18:56:50
无机化学学报(2014年9期)2014-02-28 17:33:09
