铝合金阳极氧化废酸的再生
2021-03-15 01:34:56杨佳琪魏立安
电镀与涂饰
2021年3期
关键词:质量
杨佳琪,魏立安*
(南昌航空大学,江西 南昌 330063)
在阳极氧化生产工艺中,硫酸阳极氧化液成分简单、稳定、易操作、成本低,在常温下便可获得5 ~25 μm厚的无色透明膜,并且氧化膜多孔、吸附性强、容易着色。随着槽液中铝离子浓度升高到一定值(一般大于15 g/L),氧化膜性能将受到严重影响,需要更换新的槽液,这样便产生了废液。该废液属于危险废物,给企业带了严重的环境问题和成本负担[1],已成为企业发展的“瓶颈”。
1 生产工艺及污染物来源
1.1 生产工艺
硫酸阳极氧化工艺的一般流程见图1。
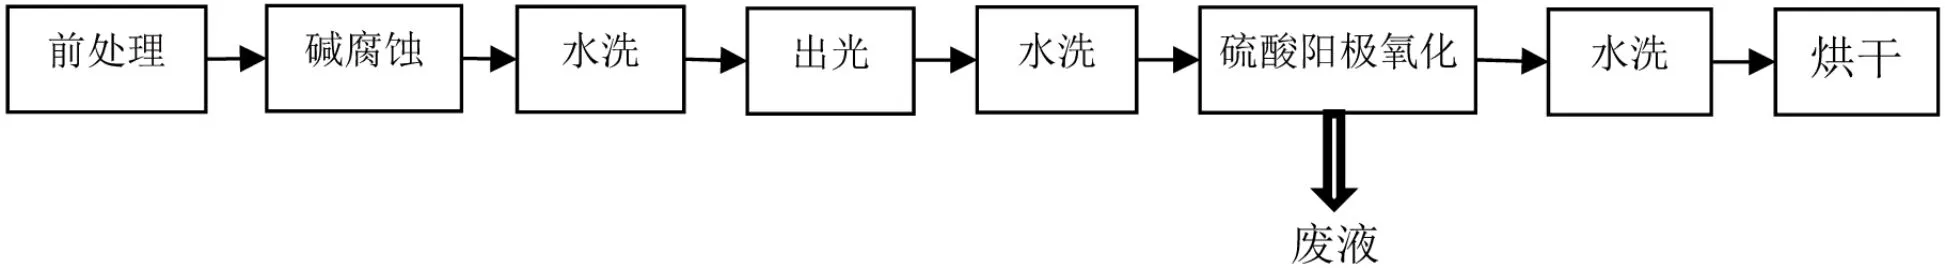
图1 阳极氧化工艺流程Figure 1 Process flow of anodization
本文研究的硫酸阳极氧化配方和工艺条件为:硫酸160 ~ 200 g/L,添加剂(α活性羟基羧酸类物质)3 ~ 10 g/L,铝离子< 12 g/L,温度 10 ~ 30 °C,电压 10 ~ 30 V,电流密度 0.5 ~ 3.0 A/dm2,时间 30 ~ 60 min,阴极为纯铝或铝合金板,阴阳极面积比1∶10,压缩空气搅拌。
1.2 污染物来源
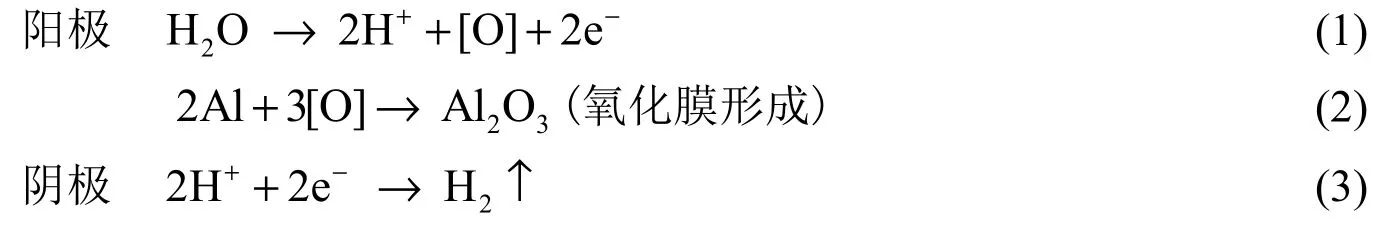
当酸性阳极氧化槽中有电流通过时,阴极产生氢气,阳极产生氧(包括分子氧、原子氧和离子氧,通常以[O]表示),同时铝也发生氧化,具体反应见式(1)至(3)。
阳极氧化槽液中铝离子的来源主要有两种:(1)氧化过程中已经形成的氧化膜被硫酸溶解[如式(4)所示],该过程是阳极氧化槽液中铝离子的主要来源;(2)铝基体在硫酸中发生溶解[如式(5)所示],该过程产生的铝离子较少。铝离子含量会随着反应时间及处理批次的增加而逐渐增加,甚至影响成膜性能[2]。
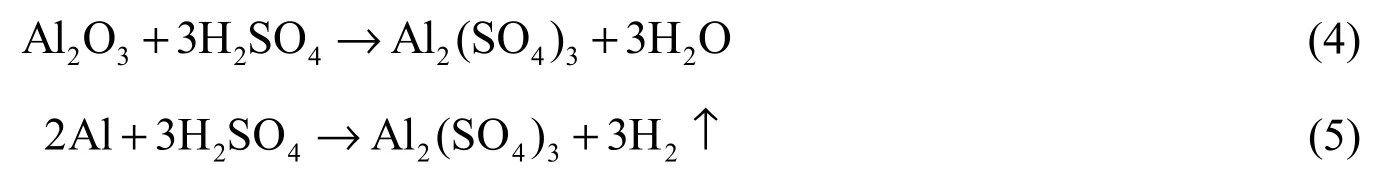
显然,废液中主要含硫酸和硫酸铝。
2 实验
由配方可知,将回收酸中的铝离子浓度降到10 ~ 12 g/L即可回用。为实现这一目标,采用离子膜对废液进行处理。……
登录APP查看全文
猜你喜欢
中国生殖健康(2019年2期)2019-08-23 08:12:08
石油化工建设(2018年6期)2018-04-22 03:16:54
产品可靠性报告(2017年7期)2017-09-05 09:49:12
汽车观察(2016年3期)2016-02-28 13:16:26
民生周刊(2014年7期)2014-03-28 01:30:54
中国质量与标准导报(2014年1期)2014-02-28 22:21:28
海外英语(2013年1期)2013-08-27 09:36:04