
选煤厂监控系统的设计与应用
2021-03-18 07:11:06刘顺当
机械工程与自动化
2021年1期
刘顺当
(西山煤电(集团)有限公司 屯兰选煤厂,山西 古交 030206)
0 引言
选煤厂是对工作面原煤进行再处理的场所,随着工作面采煤效率的提升及不同行业对精煤的要求不同,对选煤厂的洗选能力提出了更高的要求。传统选煤系统主要以继电器控制为主,期间还需大量人力参与其中。选煤厂生产环境相对恶劣,要求选煤厂安全、可靠生产[1]。为提升选煤厂的安全性和可靠性,本文以某选煤厂为例建立监控系统,以达到提升其自动化生产能力、监测选煤厂各设备实施运行参数的目的。
1 选煤厂工艺流程概述
实现选煤厂的自动化生产,提升其可靠性和稳定性,应掌握该选煤厂的选煤工艺和相关设备性能。某选煤厂的选煤方式为重介质选煤,根据煤炭颗粒的密度不同对其进行分层处理,从而达到选煤的目的,较其他选煤方式更具有广泛的适用性,且可提高精煤的产率。
根据选煤生产中的不同流程,可将选煤控制系统分为原煤分级系统、块煤分选系统、末煤分选系统、粗煤泥分选系统、浮选系统以及煤泥水处理系统[2]。不同流程对应分选设备如表1所示。
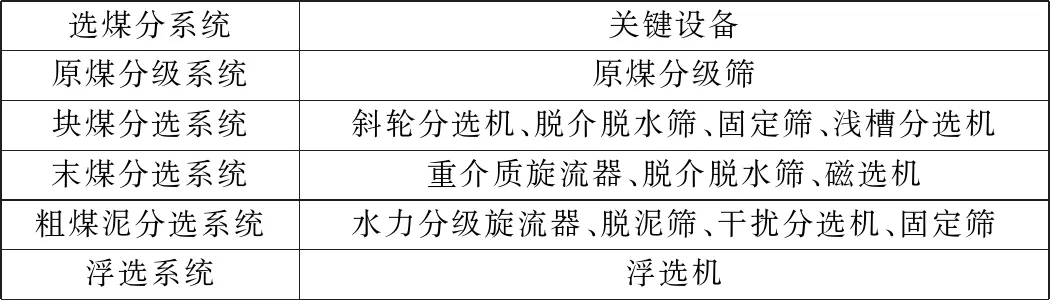
表1 选煤工艺及对应设备类型
2 选煤厂监控系统的总体设计
结合某选煤厂的分系统及涉及到的关键设备,对选煤厂各分选系统的工艺流程进行优化改造,最终实现了对选煤厂中各工艺流程及各设备运行参数的集中监测控制和分散控制。监控系统的总体设计思路为:以PLC为核心,基于以太网通信技术对现场设备的运行状态及故障信息进行监测,并为上位机配置一台工业计算机和相应数量的液晶显示器,从而实现监控和数据信息的记录。……
登录APP查看全文
猜你喜欢
中学生数理化·自主招生(2024年6期)2024-06-24 11:15:29
中国特种设备安全(2022年6期)2022-09-20 02:52:28
工业设计(2022年8期)2022-09-09 07:43:20
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
电子制作(2018年11期)2018-08-04 03:26:08
家庭影院技术(2017年9期)2017-09-26 03:41:45
工业设计(2016年12期)2016-04-16 02:52:00
消费者报道(2014年7期)2014-07-31 11:23:57
中国工程咨询(2014年12期)2014-02-16 06:18:34
