冲压成形表面质量控制分析及对策
2021-03-29 02:47:06饶阔林
模具工业
2021年3期
关键词:因素
张 跃,刘 帅,李 众,饶阔林
(长城汽车股份有限公司,河北 保定 071000)
0 引 言
汽车覆盖件的制造是汽车生产过程的重要环节,冲压过程存在多种复杂机理,由于汽车外观特征在钣金成形过程中常会产生局部应力不均,伴随成形制件的回弹引发表面质量缺陷,主要有凹坑、翘边、光影扭曲等现象[1]。表面质量缺陷产生机理主要与材料性能、金属成形特性(回弹)和板材减薄相关,而回弹是引发质量缺陷的隐性因素,不同形状和材质的冲压件回弹的差异性较大,且回弹不易控制。
1 表面质量影响因素
诱发表面质量缺陷的主要因素为回弹,回弹在冲压过程中无法避免,内、外覆盖件均会发生回弹,且回弹随着成形截面复杂程度而变化,越简单的结构回弹规律越单一,如板材的弯曲过程只涉及弯曲点的圆角固化和侧壁反挠,而复杂的拉深成形涉及多个回弹模量的叠加,针对单一模量截面的变化,回弹模量随之变化,同时材料流动裕度也是制约回弹的主要因素。
以侧围外板为例,图1所示为侧围外板因回弹导致表面有缺陷的重点部位。
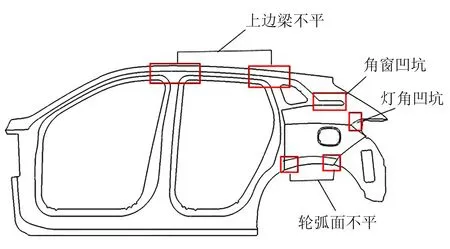
图1 侧围回弹发生表面质量缺陷的部位
2 表面质量缺陷产生机理
以侧围外板角窗凹坑为例进行表面质量缺陷产生机理分析及过程控制措施预防。
2.1 主要因素分析
通过鱼骨刺图(见图2)可以看出影响角窗凹坑的主要因素为制件材料和成形模具。根据对以往车型角窗凹坑问题的统计,影响角窗凹坑的主要因素是A面形状、角窗结构、材料流入量、着色强压等。……
登录APP查看全文
猜你喜欢
中老年保健(2022年5期)2022-08-24 02:36:04
今日农业(2021年17期)2021-11-26 23:38:44
现代临床医学(2021年5期)2021-11-02 05:21:10
食品安全导刊(2021年21期)2021-08-30 08:21:30
中老年保健(2021年4期)2021-08-22 07:07:10
当代陕西(2021年12期)2021-08-05 07:45:46
林业科技(2020年3期)2021-01-21 08:28:40
医学新知(2019年4期)2020-01-02 11:04:04
医学新知(2019年4期)2020-01-02 11:04:00
冰雪运动(2016年4期)2016-04-16 05:54:56