定位壳级进模设计
2021-03-29 02:47:12张桂蛟
模具工业
2021年3期
赵 凯,张桂蛟,王 华
(西安伊思灵华泰汽车座椅有限公司,陕西 西安 710600)
1 零件工艺分析
定位壳的形状及尺寸如图1所示,材料选用工业用电工纯铁DT4C0.4,料厚为0.4 mm,是军用产品继电器的关键零件。零件外观及尺寸形位公差要求如下:①零件表面不允许有划痕、拉伤、点状垫伤、毛刺高度<0.04 mm;②零件的极面与底面是平行面,平行度要求在±0.02 mm;③φ1.8mm孔要求全光亮带、无毛刺,且保证±0.015 mm的公差。模具设计时,在满足以上条件的同时还必须保证凸模的强度。模具采用单侧载体1模1件成形,增加了侧整形、侧切边、侧弯曲和精冲小孔等工序,并对成形工序进行了调整,送料可靠稳定,确保生产合格的零件。
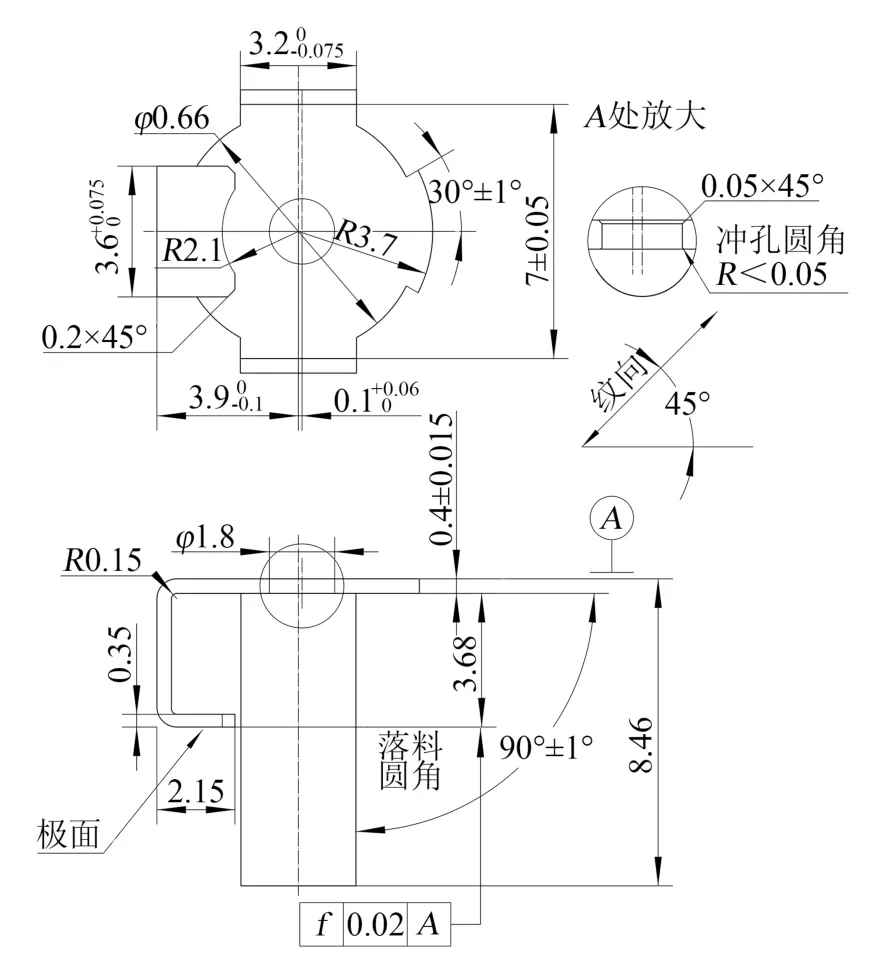
图1 定位壳形状及尺寸
为降低生产成本,要求模具便于拆卸、维修刃磨方便,刃磨一次使用寿命在10万冲次以上,总寿命在1 000万冲次以上。
2 排样设计
定位壳的材料选用工业用电工纯铁,由于纯铁材质较软,成形不稳定,模具的送料步距不宜太长,工位不宜太多。具体排样如图2所示,工位为:①冲导正孔;②冲外形1;③冲外形2;④冲外形3;⑤空位;⑥冲外形4;⑦冲外形5;⑧空位;⑨冲孔;⑩空位;⑪成形;⑫空位;⑬切边;⑭空位;⑮空位;⑯成形极面;⑰空位;⑱整形;⑲冲孔;⑳落料。

图2 排 样
3 模具结构设计
根据定位壳的特点,模具采用3个子模结构的形式,分别是冲外形、冲小孔及成形。成形子模取消卸料板,采用压料杆压料代替卸料,简化了模具结构。级进模的上、下模结构分别如图3、图4所示。冲小孔子模采用凸模全导向结构,有效保护了凸模,增加了凸模强度。模具的模架部分、冲裁部分及冲小孔部分采用高精度精密导向件导向,保证了零件在成形过程的精度要求。……
登录APP查看全文