
鼓型车侧墙立柱成型工艺研究
2021-03-31 08:30:24
科学与信息化
2021年8期
关键词:工艺
南京雷尔伟新技术股份有限公司 江苏 南京 210061
1 背景介绍
随着现在轨道车辆行业发展迅速,大铁路车型也在不断更新中,160KM动力集中型动车组车型在制造约两年时间后,中国中车在此基础上研发出新的车型160KM动力集中型动车组鼓形车,以提高车辆承载能力,减小风阻系数,增加乘客的乘坐舒适性,将车体两边侧墙设计为鼓型,上窄下宽,加大车体地板的宽度,从而增加座椅的空间和间距,乘客的乘坐空间增大。鼓形车侧墙立柱是轨道车辆侧墙中的重要部件,是侧墙、车顶构件的主要承载件,其外轮廓精度是决定鼓形车外形质量的基础。因为侧墙板预先不做成型,当侧墙板与侧墙立柱焊接后,整面侧墙是以侧墙立柱的轮廓作为基准,如果各立柱弧度、角度、弧圆心位置偏差过大,则焊后的侧墙偏差就会更大。为了保证侧墙立柱成型的稳定性、一致性,提高生产效率,对此工艺进行研究,最终设计开发出生产侧墙立柱的成型模具。成型时可以快速组装定位、节省人工、操作简单、生产效率极高[1]。
2 成型工艺
2.1 产品参数
鼓形车侧墙立柱为3mm后耐候钢板,材质为Q350EWR1,形状成乙型,立柱上有多个减重腰孔、钥匙孔和穿线孔。成型后角度为173.3°,长度为2441mm,侧柱直线度要求≤1mm/m,全长直线度要求≤2mm;扭转度要求≤1mm/m,全长扭转要求≤2mm;轮廓度≤1mm。形状如下图1。
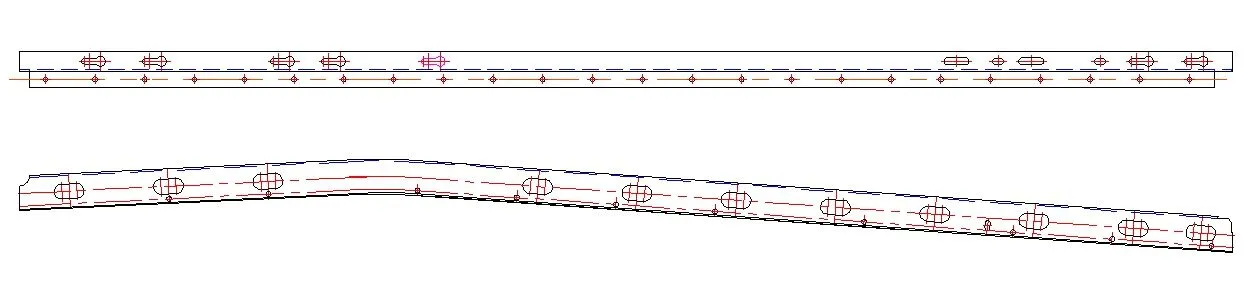
图1 立柱
2.2 成型工艺的选择
根据立柱的形状,通常的成型工艺为滚弯和压弯两种。首先如果选择滚弯工艺,立柱的工艺路线将为:激光下料→折弯→滚弯→调型→配切和开孔。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
