
滚削力计算方法及影响因素分析*
2021-04-04 20:09:50李瑞亮谢晶晶
机电工程技术
2021年7期
关键词:影响
李瑞亮,刘 耀,谢晶晶
(秦川集团(西安)技术研究院有限公司,西安 710018)
0 引言
滚齿是一种常见的齿轮粗加工方法,其加工过程复杂多变,且是一种断续加工方法,滚削力分析比较困难。而滚削力又是滚齿加工中最重要参数,滚刀与齿轮在滚削加工过程中滚削力是不断变化的,随着滚刀刀刃进出齿轮,同一刀刃的切削过程中,不同时刻、不同的切削刀齿所产生的切削力的状态和大小也是不一样的,导致滚削力计算比较困难,如图1 所示。但是在滚齿机主轴及电机选型、机电动态特性建模、滚齿精度分析及滚刀切削性能计算时却不可缺少,所以研究滚削力计算方法和影响因素至关重要[1]。
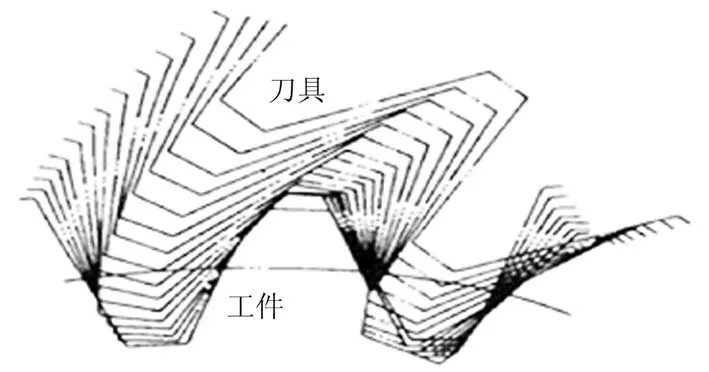
图1 滚刀与工件包络轨迹
1 滚削力计算方法
根据滚齿加工原理和加工方法得知,在滚削加工过程中滚刀刀齿的切削面积、切削厚度和滚削力的方向都随着时间而变化,各刀齿对金属切除率也随时间在不断变化,每一瞬时力均在发生变化,因此还没有能直接准确计算滚削力的方法,根据现有资料分析得知滚齿切削力的研究方法可分为经验公式法、解析法、计算机仿真法[2]。
1.1 经验公式法
经验公式法是利用切削力测量仪对滚齿加工过程中参与的参数进行分析测量,通过调整修正系数得出的计算公式,主要有单因素法和多因素法,常用的滚削力经验公式有以下几种。
(1)单因素滚削力

(2)双因素滚削力

(3)国内多因素滚削力[3]
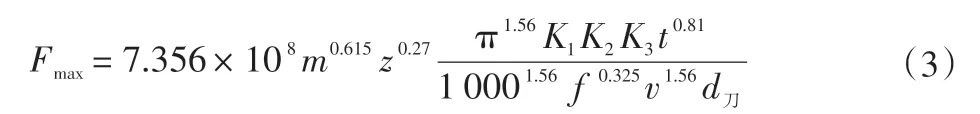
(4)国外多因素滚削力[4]
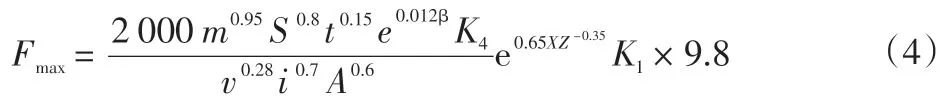
式(1)~(4)中:F 为滚削力,N;……
登录APP查看全文
猜你喜欢
当代陕西(2021年2期)2021-03-29 07:41:24
家庭影院技术(2020年10期)2020-12-14 07:54:18
妈妈宝宝(2017年3期)2017-02-21 01:22:28
中国塑料(2016年3期)2016-06-15 20:30:00
通信电源技术(2016年3期)2016-03-26 07:13:38
现代检验医学杂志(2014年6期)2014-02-02 03:02:04
阅读与作文(小学低年级版)(2011年3期)2011-01-01 00:00:00
