低成本曲轴链轮冷挤压工艺开发
2021-04-10 10:12:42周建虎同济大学机械与能源工程学院浙江吉利动力总成研究院
锻造与冲压
2021年7期
文/周建虎·同济大学机械与能源工程学院,浙江吉利动力总成研究院
卜王辉·同济大学机械与能源工程学院
随着人民生活水平的提高和汽车产业科技的进步,汽车消费主体已悄然发生变化,由90 年代初的公务车消费为主,转变为普通家庭的私家车为主。“性价比”成为了各大汽车厂家竞争的法宝之一。
本文以某公司的1.8T 发动机曲轴链轮为研究对象,通过结构分析和成本分析,最终开发出一套以冷锻工艺为主的低成本曲轴链轮工艺,替代原型机的插齿工艺,实现技术达标和成本降低20%的目标。
曲轴链轮结构和成本分析
曲轴链轮结构分析
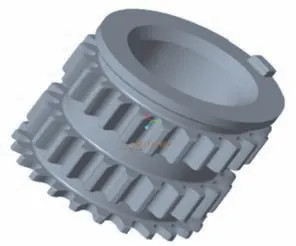
图1 曲轴链轮
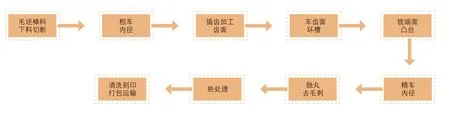
图2 初始生产工艺
某公司的1.8T 涡轮增压发动机是借鉴德国EAXXX 原型机进行逆向开发的,该曲轴链轮如图1所示,属于一端凸台,另外一端三排圆柱齿的异形结构。由于齿面不贯穿,无法采用滚齿法加工。结合图纸要求表面硬度最小为57HRC,而传统的粉末冶金曲轴链轮硬度只能达到30 ~45HRC,无法采用粉末冶金工艺。综合零件的结构和硬度要求,推断德国原型机的曲轴链轮采用插齿工艺生产。
曲轴链轮成本分析
根据上述的曲轴链轮结构分析,原型机曲轴链轮采用插齿工艺生产,梳理德国原型机的曲轴链轮初始生产工艺如图2 所示。
再根据制造业的生产成本经验值,对原型机曲轴链轮的成本进行分析,如表1 所示,成本中占比前三的项目分别是插齿、材料费用、管理费和利润。
曲轴链轮降本目标分解
从表1 可以看出德国原型机曲轴链轮的成本价格为25.7 元,而该1.8T 项目的成本目标是较原型机降低20%,即20.56 元。……
登录APP查看全文
猜你喜欢
河南电力(2021年5期)2021-05-29 02:10:00
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
电影(2018年12期)2018-12-23 02:18:48
特别健康(2018年2期)2018-06-29 06:13:42
领导决策信息(2017年10期)2017-05-17 04:49:02
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
石油化工应用(2014年8期)2014-03-11 17:40:03
机械制造文摘(焊接分册)(2013年6期)2013-03-20 13:57:28