大型灰铸铁件机体热处理工艺探讨
2021-04-21 10:16:18文
铸造设备与工艺
2021年1期
关键词:工艺
文
(潍柴重机股份有限公司 滨海铸造厂,山东 潍坊 261001)
目前随着船用发动机向大型化发展,其对大缸径大吨位高性能发动机铸件需求越来越大。为满足市场高性能发动机的需求,我厂作为高端大型发动机铸件的生产基地,也进行了高性能大缸径铸件的生产开发。针对在近期高牌号灰铸铁机体铸件生产中,出现应力过大导致的局部裂纹的问题,从去应力工艺选择、热处理炉窑选择以及热处理工艺优化等方面对大型灰铸铁机体铸件热处理工艺进行了探讨研究。
1 缺陷分析
1.1 生产工艺
该铸件重量8 640 kg,毛坯外轮廓尺寸为3 m×1.7 m×1.3 m,关键壁厚15.5mm~25 mm,材质为HT300,铸件三维图见图1.采用碱性酚醛树脂砂造型,使用电炉熔炼,浇注温度为1 370 ℃~1 380 ℃,浇注完成后168 h 打箱,打箱粗清后进行时效热处理,热处理曲线见图2.
1.2 缺陷分析
铸件生产过程中出现局部热裂,如图3 所示,热裂地点固定在侧面观察窗位置,缺陷发生在打箱后和热处理后,特别是热处理后裂纹严重。分析原因为:该区域上方为厚大端面,铁液凝固慢,后期收缩倾向大,缺陷区域拉应力过大导致的热裂纹。热处理后出现缺陷是由于热处理工艺不能够满足需求,在没有砂芯和砂型的支撑,释放应力时出现的裂纹。
2 热处理工艺选择
2.1 去应力工艺选择
目前工程上消除应力的方法包括传统的自然时效、热时效处理以及振动时效。
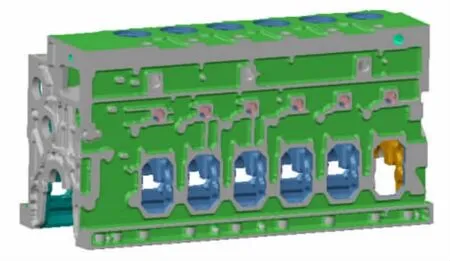
图1 铸件三维图
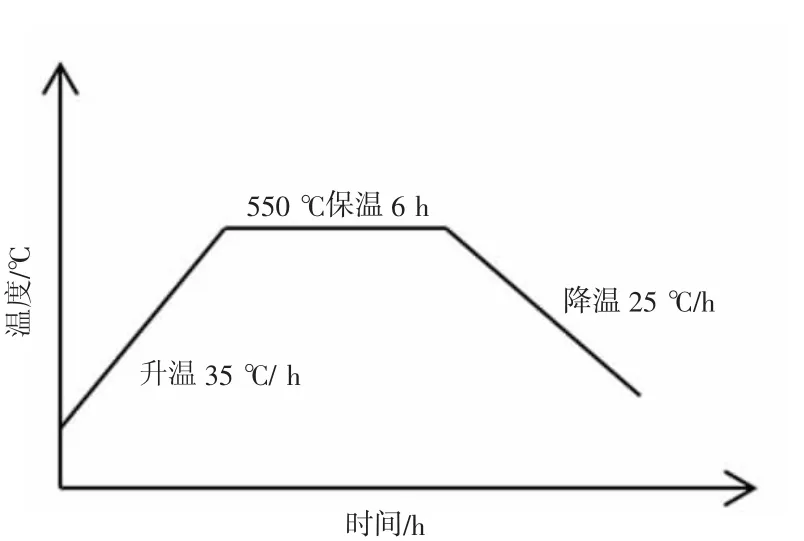
图2 铸件热处理曲线图
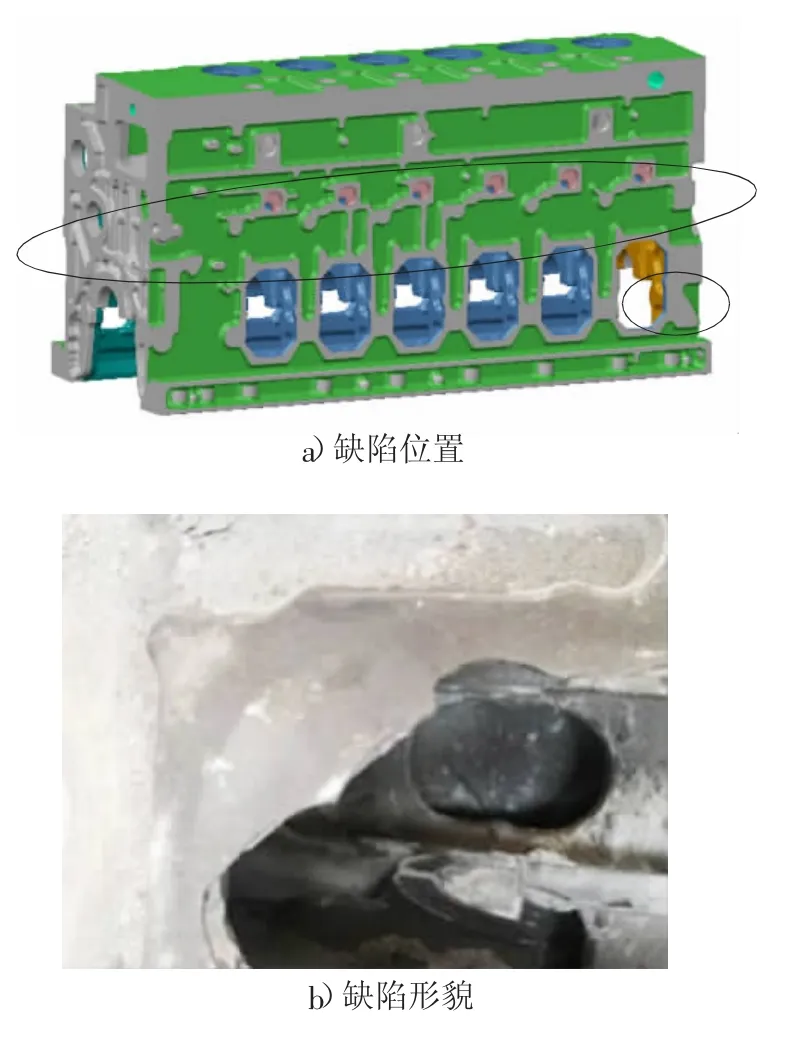
图3 缺陷图及缺陷位置示意图
2.1.1 自然时效
自然时效是最古老的时效方法。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52