
基于数值模拟的支座熔模铸造工艺迭代优化
2021-05-06 03:03:14蒋梦麒
模具工业
2021年4期
蒋梦麒 ,何 博
(1.上海工程技术大学 材料工程学院,上海 201600;2.上海工程技术大学 高温合金精密成型研究中心,上海 201600)
0 引 言
熔模精密铸造能成型复杂结构的铸件,具有尺寸精度高,表面粗糙度好等特点[1,2]。传统的熔模铸造工艺基于大量的迭代优化试验,导致铸造工艺开发成本较高。随着有限元软件的发展,有限元软件可以对铸造过程进行模拟仿真,并逐步替代了传统的经验性研究[3],设计人员可以根据温度场与应力场等模拟结果改进铸造工艺,提升铸件成型质量[4,5]。
现利用三维建模软件UG建立支座的浇注系统模型,通过CAE软件与三维建模软件的接口将IGS文件导入Hypermash软件中进行网格划分,最后使用ProCAST软件模拟支架的熔模铸造过程,确定了铸件内的缺陷分布与产生的原因,并迭代优化了浇注工艺,模拟结果在实际生产中得到验证。
1 铸件初始浇注工艺
支座结构如图1所示,为空心结构件,其最大轮廓尺寸为186 mm×308 mm×318 mm,整体壁厚约4.5 mm,铸件材料为镍基合金K444,化学成分如表1所示。
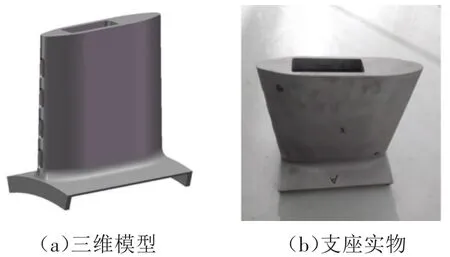
图1 支座结构
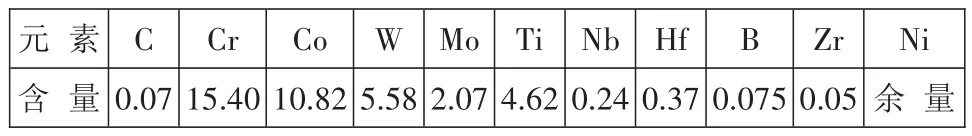
表1 镍基合金K444化学成分 质量分数
利用Hypermash为铸件与浇注系统划分三角形面网格,并进行细化处理,支座与浇注系统侧浇道的网格尺寸为1~2 mm,内浇口网格尺寸为1.5~3 mm,横浇道与浇口杯网格尺寸为2~4 mm。将划分好的网格文件导入有限元模拟软件ProCAST中,利用型壳功能自动生成8 mm的型壳,并自动生成体网格,如图2所示。由于铸件存在2个竖直且表面积较大的薄壁侧曲面,除支座基板的冷却方式设置为空冷外,铸件其他部位与浇注系统包裹厚度分别为6 mm与12 mm的保温棉,以此实现自底向上的凝固。……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
房地产导刊(2022年5期)2022-06-01 06:20:14
建材发展导向(2021年12期)2021-07-22 08:06:48
建材发展导向(2021年7期)2021-07-16 07:07:52
中学生数理化(高中版.高二数学)(2021年12期)2021-04-26 07:43:48
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
家庭影院技术(2017年9期)2017-09-26 03:41:45
