
汽车桥壳冲压工艺及模具设计
2021-05-06 03:03:20蔡锡斌潘祖岚
模具工业
2021年4期
关键词:结构
蔡锡斌,周 林,潘祖岚
(柳州五菱汽车工业有限公司,广西 柳州 545007)
1 零件成形工艺分析
汽车后驱动桥桥壳由上、下半壳拼焊而成,如图1所示,2条纵缝采用机器人焊接。为保证焊接质量和焊缝强度,对冲压件壳体边线轮廓尺寸精度和稳定性提出了较高的要求:拼合间隙必须控制在1 mm以内,单个半壳体边轮廓误差在0.5 mm以内;同时,上、下壳拼接时不能存在段差,要求单面平面度控制在0.25 mm以内。桥壳材质选用热轧板SAPH440,尺寸为1 320 mm×95 mm,材料厚度为5 mm,属细长型厚板冲压,冲裁断面质量也是影响焊接质量关键因素之一,必须满足要求。
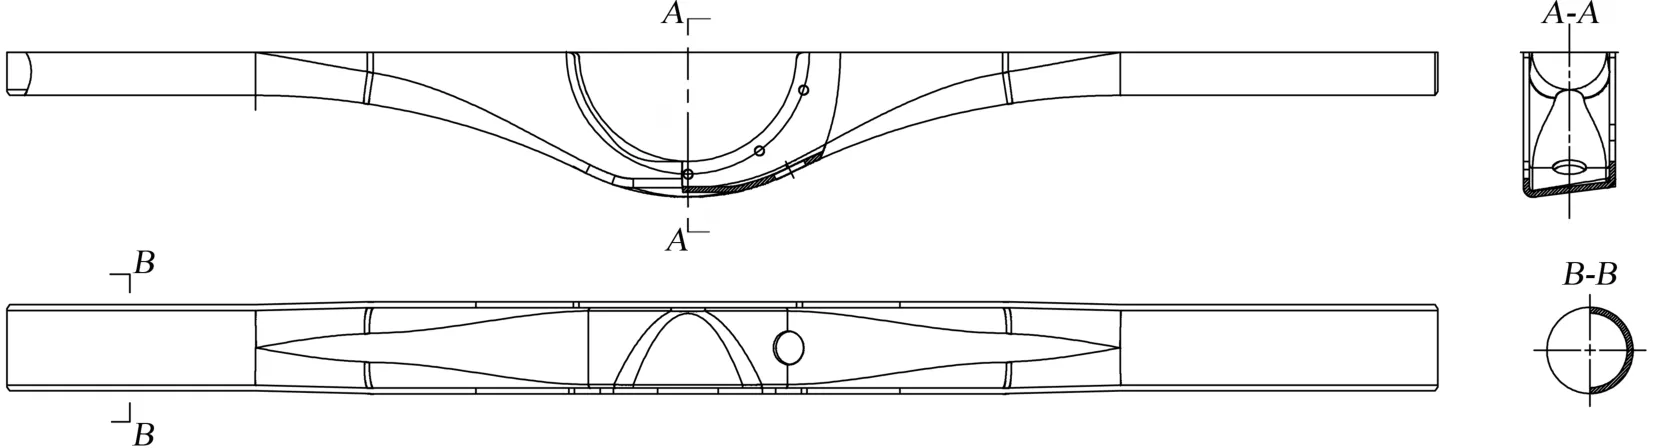
图1 汽车桥壳
合理的冲压工艺能最大限度地提高零件成形质量。根据零件特性与精度要求,结合模具结构设计及生产操作、维修等方面综合考虑,冲压工艺设计如图2所示,分别为:落料、成形、切边、切端头冲孔、切边、整形。

图2 冲压工序
(1)落料:便于成形及消除起皱,且预留较少的切边废料,以便后序切边时减少下模镶件废料边让空量。
(2)成形:需设计预变形量以保证零件型面尺寸。
(3)切边:正切4处直线段边,先切同面2处直边后,翻转零件至模具对侧完成另2段切边,零件采用型面定位。
(4)切端头冲孔:切端头及斜楔冲孔,模具为1模2件结构,冲孔采用内臧式斜楔,零件采用型面定位。
(5)切边:正切中间鼓包圆弧段,先切单面边后翻转零件至模具对侧完成另一边切边,零件采用型面及端头定位。
(6)整形:整形上、下平面及直线段圆弧,采用型面定位;上、下模镶件全包整形,下模设置活动的托料架,上模设置零件辅助定位销,1个冲次可完成2件整形。……
登录APP查看全文
猜你喜欢
小猕猴智力画刊(2023年4期)2023-04-23 08:49:58
哲学评论(2021年2期)2021-08-22 01:53:34
中华诗词(2019年7期)2019-11-25 01:43:04
模具制造(2019年3期)2019-06-06 02:10:54
影视与戏剧评论(2016年0期)2016-11-23 05:26:01
七彩语文·写字与书法(2016年7期)2016-07-28 21:40:22
七彩语文·写字与书法(2016年6期)2016-07-15 19:36:34
人间(2015年21期)2015-03-11 15:23:21
现代企业(2015年9期)2015-02-28 18:56:50
无机化学学报(2014年9期)2014-02-28 17:33:09
