
壳体数控车削加工工艺分析与编程加工
2021-05-07 06:05:06
科教导刊·电子版
2021年4期
(奉贤中等专业学校 上海 201400)
1 案例背景
薄壁零件一般指壁厚小于2mm的零件,如图1所示,该零件为薄壁壳体,属于典型壳体类零件,结构虽然简单,但加工尺寸精度要求高,特别是主要圆与基准平面的同轴度。加工此类零件时会出现刚性不足,容易产生变形,引起零件加工后形状误差过大而达不到尺寸要求,其加工工艺的制定、夹具的设计、制作等是个难点。本文为解决上述问题,对零件设计了芯轴,同时合理安排工装,最终完成零件加工,取得良好效果。
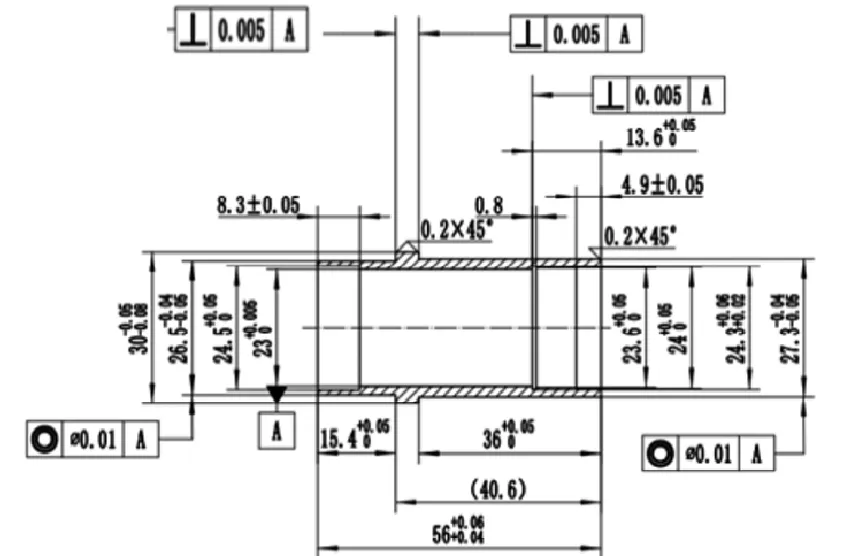
图1:加工图
工作项目:壳体数控车削加工:
2 工艺方案分析与拟定
该零件为薄壁壳体,属于典型壳体类零件,结构虽然简单,但加工尺寸精度要求高,特别是主要圆与基准平面的同轴度。加工部位不多,难度较大。
2.1 加工难点分析
2.1.1 尺寸精度及薄壁
该零件为壳体薄壁轴类零件,如上图1所示,其单边最小壁厚为1mm,最大壁厚为2.15mm。其加工精度要求也十分严格,最小加工精度范围仅为0.005mm,一般加工精度范围为0.5mm。因此,加工难度很大。
2.1.2 形位公差精度
该零件的行为公差要求也很高,其垂直度公差范围0.005mm,外圆与内孔之间的同轴度要求仅为0.01mm,由于壁厚很薄,当受到三爪夹紧力的影响后,势必会造成加紧处的变形,影响整个零件行为公差同轴的要求。
2.1.3 工件的定位与装夹
由于该零件的尺寸精度和行为公差精度要求都特别高,尤其是其薄壁的零件特性,导致工件的装夹与定位难度很大。一旦受力不当,非常容易造成工件变形,报废。……
登录APP查看全文
猜你喜欢
山东冶金(2019年6期)2020-01-06 07:45:54
制造技术与机床(2019年12期)2020-01-06 03:17:48
世界农药(2019年2期)2019-07-13 05:55:12
制造技术与机床(2017年4期)2017-06-22 11:18:05
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
制造技术与机床(2015年10期)2015-04-09 07:05:42
装备机械(2015年1期)2015-02-28 22:19:52
石油化工应用(2014年8期)2014-03-11 17:40:03
机械职业教育(2014年9期)2014-02-28 02:09:18