共轨系统油轨分段加热分段挤压成形工艺研究
2021-05-15 09:55:02庄晓伟江苏龙城精锻集团有限公司
锻造与冲压
2021年9期
关键词:变形
文/庄晓伟·江苏龙城精锻集团有限公司
杨程·西安建筑科技大学
高压共轨系统可实现压力可调、独立控制喷油正时、喷油速率变化和喷油量,其控制精度高,高压油路中不会出现气泡和残压为零的现象,可提高燃油效率和降低排放,在国家相关节能降耗的产业政策指引下,应用越来越广泛,高压共轨系统如图1 所示。
油轨在高压共轨系统中属于关键零部件,因其具有复杂枝杈类形状,导致生产难度较高。传统的油轨一般采用开式模锻制坯,然后机加工内孔的方式获得,存在着加工余量大、原材料浪费严重,工序多、生产效率低下,切边时金属流线被切断破坏组织的完整性,力学性能难以保证等问题,油轨锻件如图2 所示。
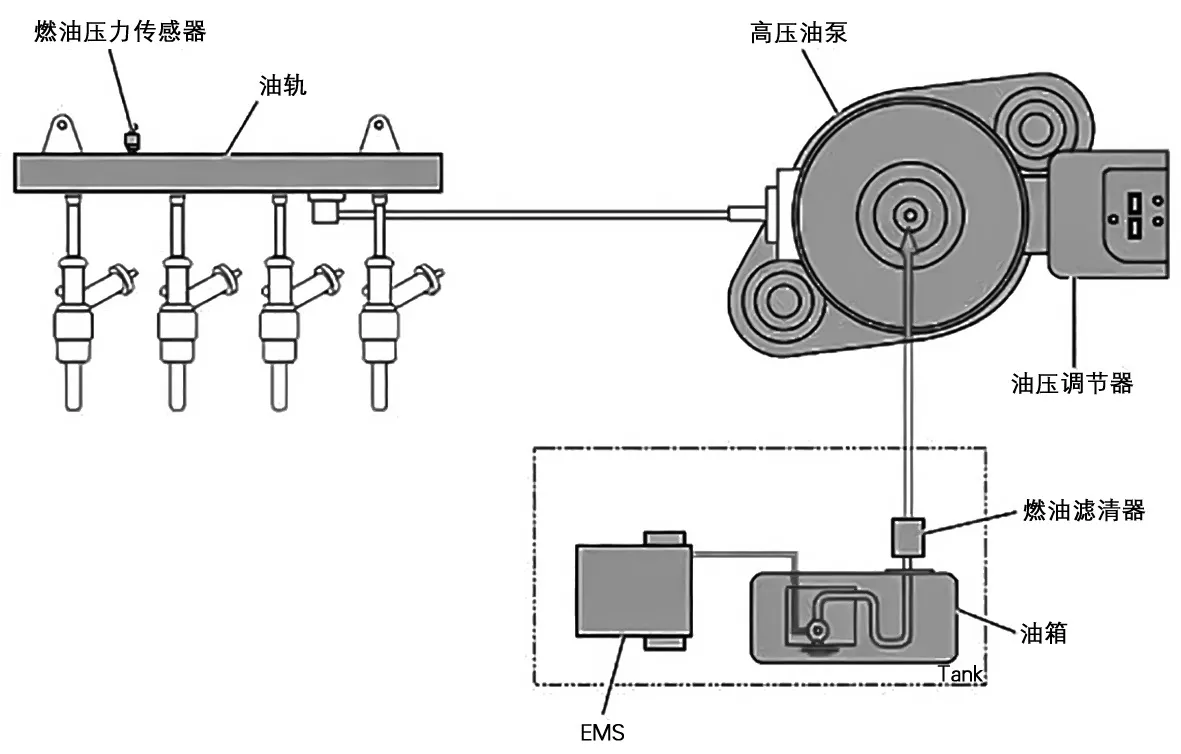
图1 高压共轨系统
随着汽车提升燃油效率和降低排放的要求越发严格,油轨需要承受越来越高的内压,对其性能提出了更高的要求。采用闭式热挤压的方法能很好地避免上述问题,闭式热挤压时金属处于三向压应力状态下,成形件具有金属流线完整、力学性能好,不需要切边等工序、节约原材料,成形工序少、生产效率高等优点。但是闭式热挤压油轨时,由于坯料镦粗贴模,金属沿轴向流动距离长,摩擦力大,导致四个枝杈模腔难以充满,尤其是中间的两个枝杈。即使采用多步成形,由于摩擦和温度下降等导致坯料流动困难,也不能充满模腔。且挤压冲头如长时间和高温坯料接触,温度升高会导致其强度大幅下降。……
登录APP查看全文
猜你喜欢
智慧少年·故事叮当(2020年10期)2020-11-06 06:19:00
中华诗词(2020年1期)2020-09-21 09:24:52
河北理科教学研究(2020年1期)2020-07-24 08:14:34
作文周刊·小学二年级版(2018年29期)2018-11-26 11:20:28
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
童话世界(2018年14期)2018-05-29 00:48:08
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
学与玩(2005年3期)2005-04-29 00:00:00