
热轧板带偏心控制REC系统的研究
2021-05-20 14:59:42张景然
中国金属通报
2021年4期
张景然
(东芝三菱电机工业系统(中国)有限公司,北京 100062)
1 概述
在热轧板带生产过程中,板带的厚度命中率是衡量热轧板带成品的最重要的指标之一,随着市场需求侧对板带质量越来越高的要求,国内越来越多的热轧厂对厚度指标要求越来越高。在热轧自动化控制系统中,直接控制成品厚度的是精轧机组的自动厚度控制系统AGC(Finisher Automatic Gage Control),但是AGC控制大多采用的反馈闭环控制,即采集精轧出口的实时厚度,对前面的机架进行厚度补偿,这样的措施均存在一定的滞后性。因此对一些影响厚度控制的因素进行提前预测和补偿是很有必要的。在实际生产过程中,由于轧辊的机械结构,在支撑辊的表面存在着很多的细凹槽,这些凹槽直接改变了工作辊的辊缝,因此也就直接影响了带钢的厚度精度,同时在AGC控制过程中,对轧机弹跳模数(MMC)的控制也存在不利的影响。这些不利因素要求自动控制系统对其进行补充控制,从而消除其不利影响。
轧辊偏心的直接影响反映在带钢厚度和轧辊轧制力的周期性变化上,通过现场安装的传感器测量得到这些数据,通过轧辊偏心控制系统输出轧辊的辊缝补偿,加载轧辊的辊缝设定中。以7机架热轧为例,该辊缝补偿作用于后三个机架(F5,F6,F7)的辊缝设定中。并且通过滤波降低轧制力的波动,从而降低对轧机模数控制MMC的不利影响。7机架轧辊偏心控制功能如下表所示。
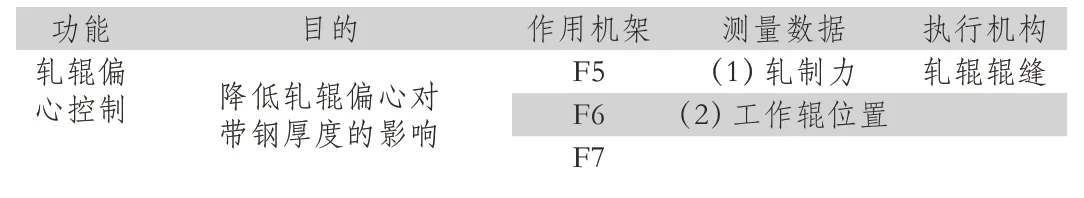
表1 7机架轧辊偏心控制功能
