浅谈数控车削中出现振纹的原因和解决方法
2021-05-28 18:47:09曹磊
内燃机与配件
2021年8期
关键词:解决方法
曹磊
摘要:针对数控加工中出现振纹的成因,本人根据实际加工经验,对其进行综合分析,通过合理选择切削用量、正确装夹工件及刀具等措施,从而避免了振纹的产生。
关键词:工件;刀具;切削用量;解决方法
中图分类号:TG5 文献标识码:A 文章编号:1674-957X(2021)08-0081-02
0 引言
在數控车床加工中常出现振纹现象,这一种现象是一种不正常的加工现象。它给零件的美观、精度、配合都带来了很大的影响,从而也影响到了零件的经济性和使用寿命。那么振纹是怎么产生的?又该如何解决?笔者在学校学习过程中很注意这方面知识的搜集,经过分析和实操,终于将这个问题搞清楚并解决了。以下是笔者在实际加工中碰到和解决的问题,并做了一些分析和总结。
1 振纹出现的原因
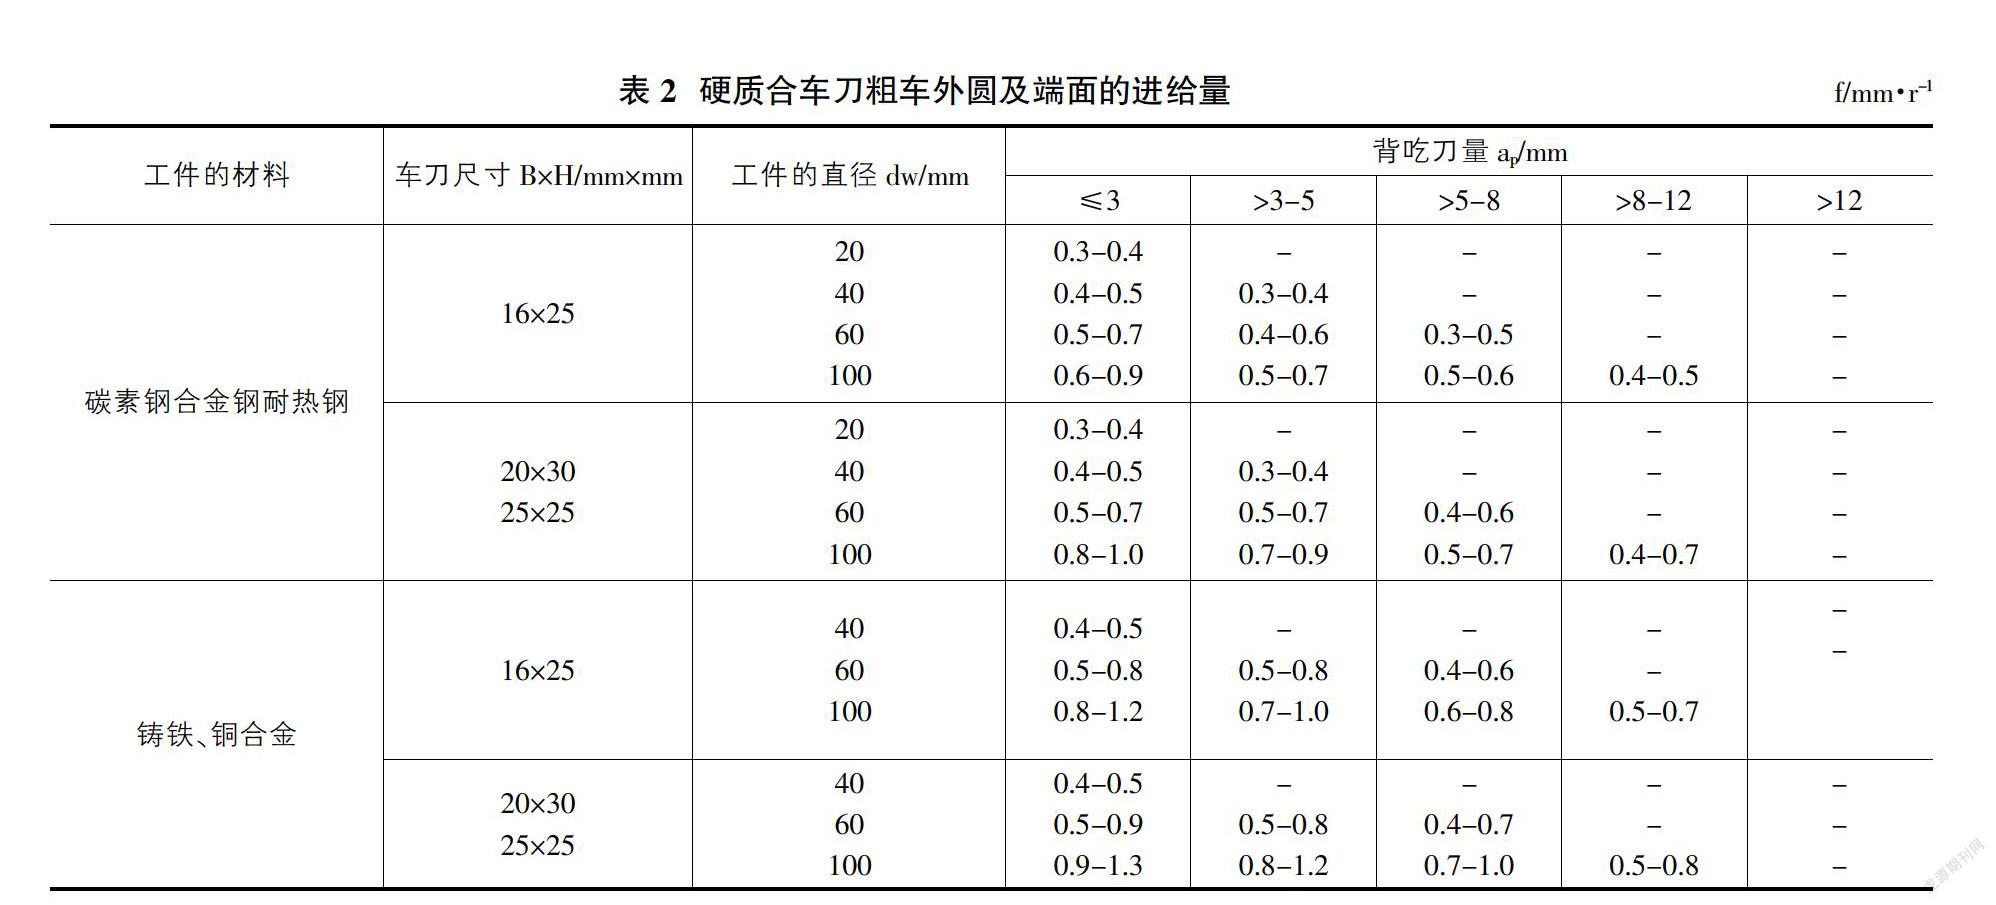
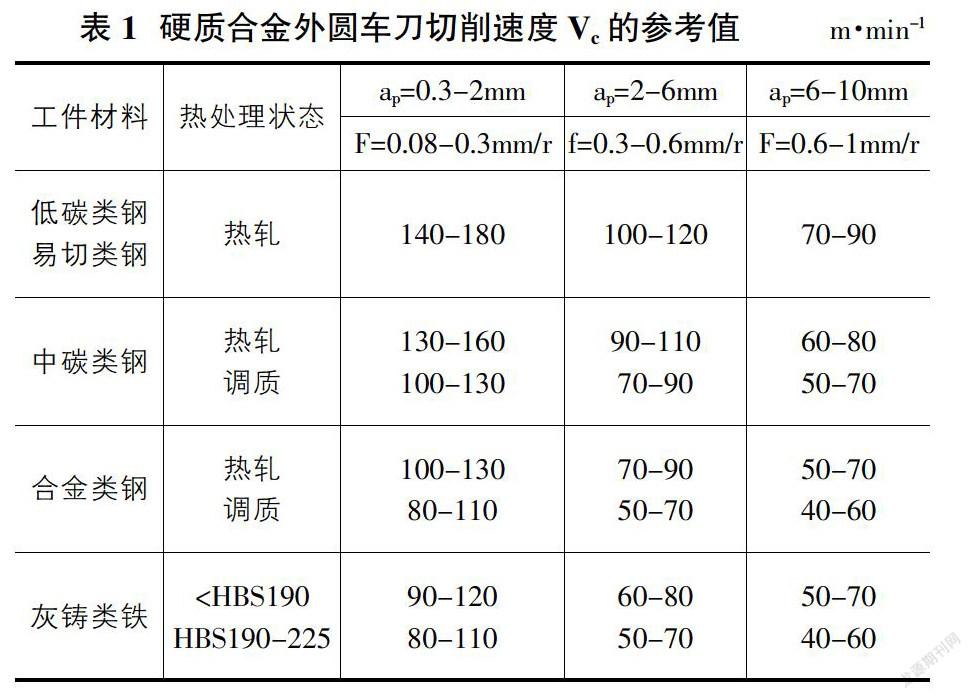
笔者对零件在加工中出现振纹进行分析,找出引起振纹的原因,这样才能采取相应的措施来提高工件的使用寿命和经济性。引起零件振纹的因素很多,主要包括工件的材料及安装、刀具的装夹及磨损和切削用量的选择等。
1.1 工件的材料及安装
用于数控加工中的工件材料有很多,如钢件、不锈钢、铸件、铸铁等,笔者用的是45号钢,在以前加工中用同样的材料没有引起振纹,所以这就跟工件的材料没有关系了。
数控车床的夹具主要是三爪卡盘,数控车床在装夹时的注意事项:
①在工件安装时,要依据材料切割剩余大小来对卡盘爪紧力、行程与直径进行调节。如果有一定需求,可以在工件的尾部制定中心孔,利用顶部对其夹紧。……
登录APP查看全文
猜你喜欢
商情(2016年40期)2016-11-28 10:52:26
办公室业务(2016年9期)2016-11-23 10:27:40
企业技术开发·下旬刊(2016年9期)2016-11-23 02:44:42
数学学习与研究(2016年19期)2016-11-22 11:49:12
南北桥(2016年10期)2016-11-10 17:02:08
知音励志·社科版(2016年8期)2016-11-05 04:00:43
中国科技博览(2016年22期)2016-11-01 13:26:03
中国新通信(2016年16期)2016-10-18 10:59:34
科学与财富(2016年28期)2016-10-14 23:53:17
企业导报(2016年6期)2016-04-21 16:19:58