
探讨视觉检测系统VisionLine及其对激光焊接光束轨迹的影响
2021-06-07 13:40:57丁庆
电子乐园·下旬刊
2021年5期
丁庆

摘要:瞬息万变的市场,需要极其快速的反应能力来应对。当生产订单逼近甚至要超越生产线的产能时,节拍优化的重要性尤为突出。激光焊以其优异的焊接速度、极小的热影响区及变形量、适用的材料种类广泛以及深熔焊时较大的深宽比等优点能够满足各种场景的应用。目前在汽车零部件企业中,激光深熔焊接技术已成熟应用于钢活塞的生产中。除了其优异的焊接速度和极小的焊接应力外,激光焊也存在一些缺点,如设备造价高,焊缝硬度高等。但从产品质量角度考虑,最明显的当属焊接件装配精度要求高,以及光束在工件上的位置偏移不能过大。因为激光聚焦后光斑尺寸小,焊缝宽度窄,若装配精度达不到要求或光束偏移量大,易造成未熔合等焊接缺陷。
关键词:视觉检测系统;激光焊接;光束轨迹;影响
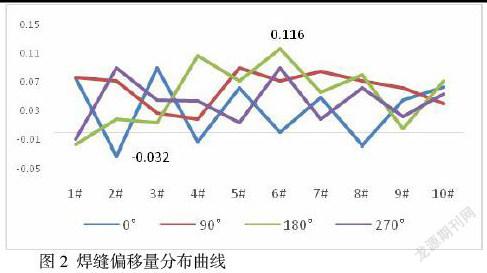
在钢活塞的激光焊接过程中,除了通过加工技术保证装配精度以及激光器的稳定性保证光束质量外,由于某些工件材料的特殊性,焊前需要加热,因此工件即使在加工时已保证精度,但由于加热又产生一定量的变形,所以识别并控制加热产生的变形尤为重要,否则光束产生的偏移量仍得不到有效识别和控制,进而无法保证焊接质量。因此,在我们的激光焊接过程中,引入视觉检测技术,实现焊缝偏移追踪,无论是加热引起还是装配精度引起的偏移,均可识别,识别后再优化焊接轨迹,从而保证光束偏移量在控制范围内。……
登录APP查看全文
猜你喜欢
当代陕西(2021年2期)2021-03-29 07:41:24
中国科技博览(2017年21期)2017-07-21 18:09:23
中国科技博览(2017年7期)2017-05-16 08:39:49
妈妈宝宝(2017年3期)2017-02-21 01:22:28
中国科技博览(2016年15期)2016-08-23 00:07:25
中国塑料(2016年3期)2016-06-15 20:30:00
中国科技博览(2016年8期)2016-04-25 05:19:05
通信电源技术(2016年3期)2016-03-26 07:13:38
湖南大学学报·自然科学版(2014年10期)2014-11-20 13:31:18
湖南大学学报·自然科学版(2014年8期)2014-09-18 13:48:30
