
某U 型结构铸铁件浇注系统设计对缩孔的影响及改善
2021-06-08 01:33:58栾林波
铸造设备与工艺
2021年2期
王 丹,栾林波,游 恒
(东风精密铸造有限公司,湖北 武当山 442714)
缩孔是精密铸造铸铁件最常见的缺陷之一[1],铸件凝固时因液态收缩和凝固收缩使铸件最后凝固部分出现孔洞缺陷。熔模精密铸造缩孔产生主要原因[2-3]包括:铸件结构不合理、碳当量、工艺设计不合理。某U 型结构铸铁件在实际铸造过程中在弯折处产生比例高达80%缩孔问题,本文通过一型组件数对比试验,分析铸件内浇口数量及大小临界值对缩孔产生的影响,并应用CAE 分析技术及实物试验验证,对该U 型结构铸铁件缩孔形成机理及消除方法进行研究。
1 生产状况
U 型结构铸铁件如图1 所示,具有以下特点:壁厚比例A/B>1.5,弯折处壁厚C/B>1,弯折处实际热结较大不容忽视。
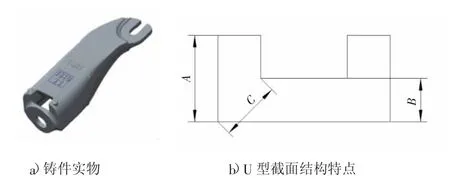
图1 U 型铸铁件结构
铸件成型后经过X 光探伤机检测发现80%比例缩孔,位置相对集中分布在图2a)所示位置,位于腹板与筋板拐角处。实物解剖后缩孔大小及形态如图2b)所示。
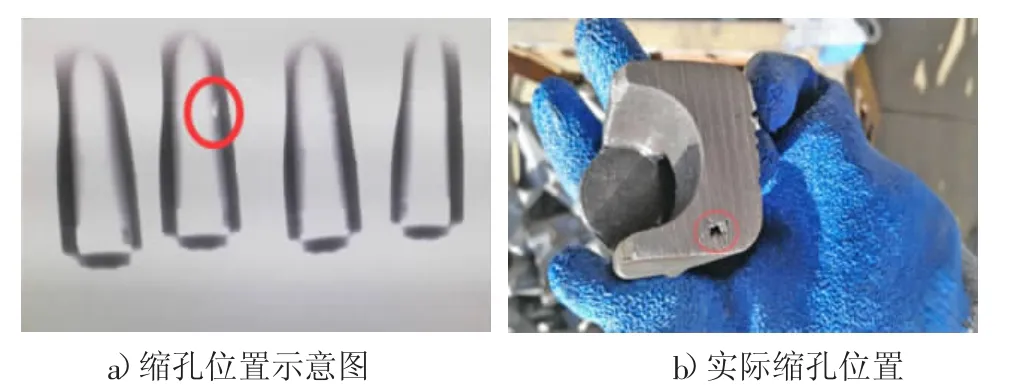
图2 缩孔位置
2 缩孔机理分析
缩孔的产生原因有多种,熔模精密铸造缩孔产生的主要原因包括:铸件结构存在明显孤立热节及壁厚不均等不合理设计导致缩孔倾向增加,碳当量不足导致石墨膨胀量不足产生缩孔风险,浇注系统等工艺设计不合理易导致补缩不良引起缩孔。因此,从这三个主要原因进行排查分析认为,铸件结构壁厚相对较均匀,无明显孤立热节和壁厚不均,碳当量在浇注前已确认,在标准范围内,因此主要考虑浇注系统对铸件缩孔的影响。……
登录APP查看全文
猜你喜欢
房地产导刊(2022年5期)2022-06-01 06:20:14
建材发展导向(2021年12期)2021-07-22 08:06:48
建材发展导向(2021年7期)2021-07-16 07:07:52
中学生数理化(高中版.高二数学)(2021年12期)2021-04-26 07:43:48
中学生数理化(高中版.高考数学)(2021年12期)2021-03-08 01:28:50
民用飞机设计与研究(2020年4期)2021-01-21 09:15:02
电子制作(2018年18期)2018-11-14 01:48:24
山东工业技术(2016年15期)2016-12-01 05:31:22
现代企业(2015年2期)2015-02-28 18:45:09
中国中医药现代远程教育(2014年11期)2014-08-08 13:23:44
