B型套筒搭接焊缝的相控阵超声检测
2021-06-08 03:03:14李汝江张鸿博孙少卿
无损检测
2021年5期
黄 磊, 李 亮, 李汝江, 张鸿博, 张 奕, 刘 琰, 姚 欢, 孙少卿
(1.中国石油集团石油管工程技术研究院,西安 710077;2.北京隆盛泰科石油管科技有限公司,北京 100101;3.华北石油钢管有限公司,青县062658)
20世纪70年代初期,国内最先使用环形套筒维修油气管道,主要修复方式有A型和B型两种。套筒修复技术不仅能够抑制管道缺陷位置的金属继续膨胀,还能消除应力集中。A型套筒的修复方式与复合套筒的修复方式类似,只是环绕包围管道,没有密封作用,而B型套筒修复方式可以修复服役过程中出现泄漏的管道,还能保持管道内部压力,是一种重要的、广泛应用于陆上管道缺陷修复的方法。B型套筒的结构如图1所示。B型套筒通常被用于修复在役运行管道的裂纹、凹坑、腐蚀等缺陷。为了保障管道的修复质量,需要对B型套筒焊接过程中产生的缺陷进行有效地检测。B型套筒的焊缝有对接焊缝和搭接焊缝。笔者主要从相控阵声场模型建立、焊缝结构与检测方法、声束覆盖与模拟试块、检测工艺制定与结果分析等方面研究B型套筒搭接焊缝的检测。
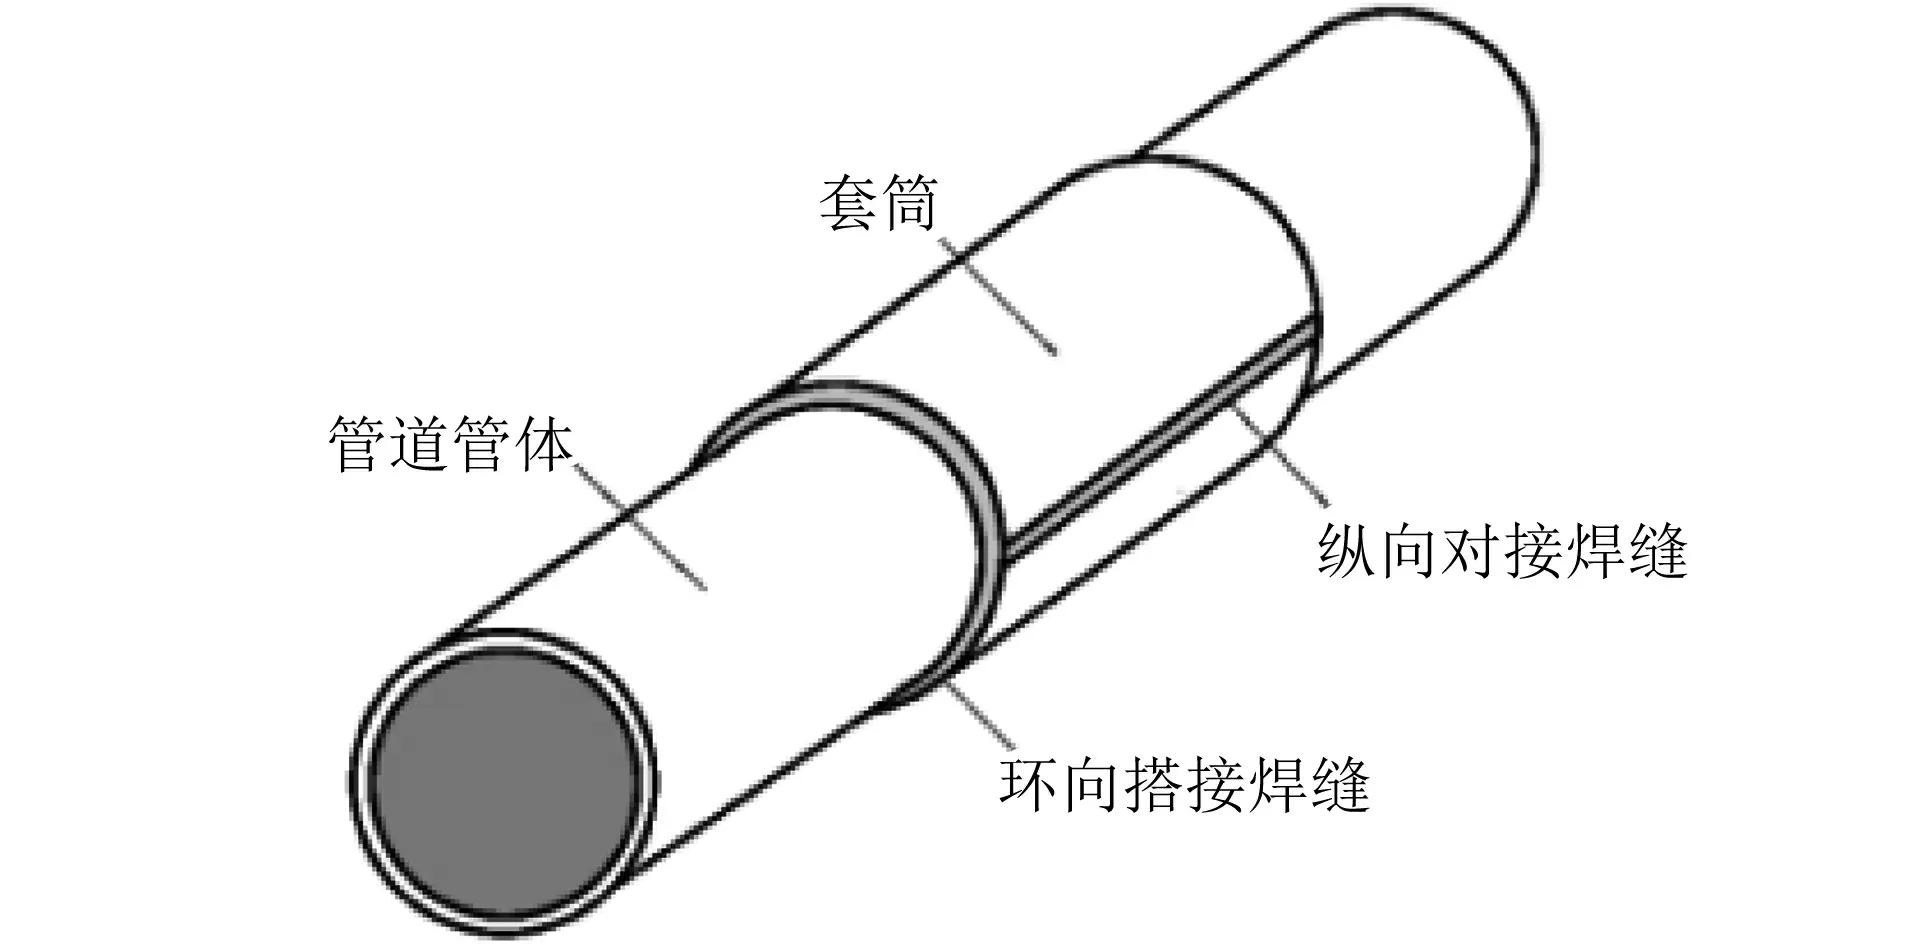
图1 B型套筒结构示意
1 相控阵探头声场模型建立
单一晶片换能器发射声场的模型考虑了声场在任意复杂界面处的反射和投射,以及在任意介质中的传播过程。模型的发射声场φ(r,t)由瑞利积分得到,表示为
φ(r,t)=
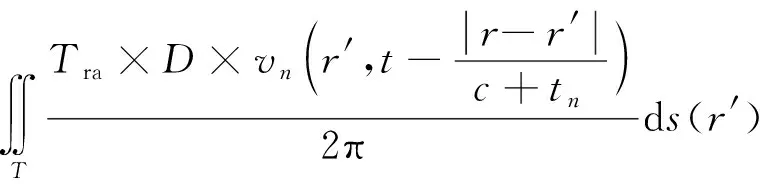
(1)
式中:T为积分区域(对探头表面积分);r′,r为点源位置;ds为点源面积元;vn为点源的振动速度;Tra为声束在界面上的折射系数;D为声波衰减系数;c为声速;tn为晶片n的延迟时间。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
测控技术(2018年8期)2018-11-25 07:42:16
制造业自动化(2017年2期)2017-03-20 14:26:13
海峡科技与产业(2016年3期)2016-05-17 04:32:12
电子世界(2016年22期)2016-03-12 22:15:32
超硬材料工程(2016年1期)2016-02-28 22:20:04
设备管理与维修(2015年12期)2015-04-09 06:57:24
振动、测试与诊断(2014年1期)2014-03-01 01:13:42