
铝合金型材喇叭状V形坡口自动MIG焊工艺研究
2021-06-15 04:23:24林相远金文福
有色金属加工
2021年3期
康 铭,林相远,邓 鑫,金文福
(辽宁忠旺集团有限公司,辽宁 辽阳 111003)
铝合金型材喇叭状V形坡口是铝合金焊接产品中常见的焊接接头形式[1]。在产品中,通常焊后需对其余高进行打磨,以保证后续装配的顺利进行。余高为焊缝强度的保证措施之一,对于无余高的焊道,则其焊缝强度主要依靠焊缝的内部质量来进行保证。当无余高焊道的焊接工艺不合理时,极易发生接头强度低于设计强度进而发生失效断裂的情况。因此,合理的焊接工艺参数是保证焊接产品质量的必要条件。现针对铝合金型材V形坡口喇叭接头进行焊接工艺优化研究,旨为广大焊接从业者提供数据参考。
1 实验材料与方法
实验母材为6063-T6挤压型材,母材壁厚2.5mm,母材的抗拉强度大于215MPa,屈服强度大于170MPa,伸长率大于6%,满足GB/T 6892标准;母材成分(质量分数,%)为Si 0.2~0.6,Mg 0.45~0.9,Fe 0.35,Cu 0.10,Mn 0.10,Cr 0.10,Ti 0.10,Zn 0.10,Ni 0.10,Al及其它为余量,满足GB/T 3190-2008标准要求。
焊接方法为单脉冲自动MIG焊,焊接设备为Fronius TPS5000CMT逆变式数字化铝焊机,机器人手臂为KUKA KR90,焊丝为EN ISO 18273:S Al 5356。焊接接头如图1所示,焊枪角度描述如图2所示。
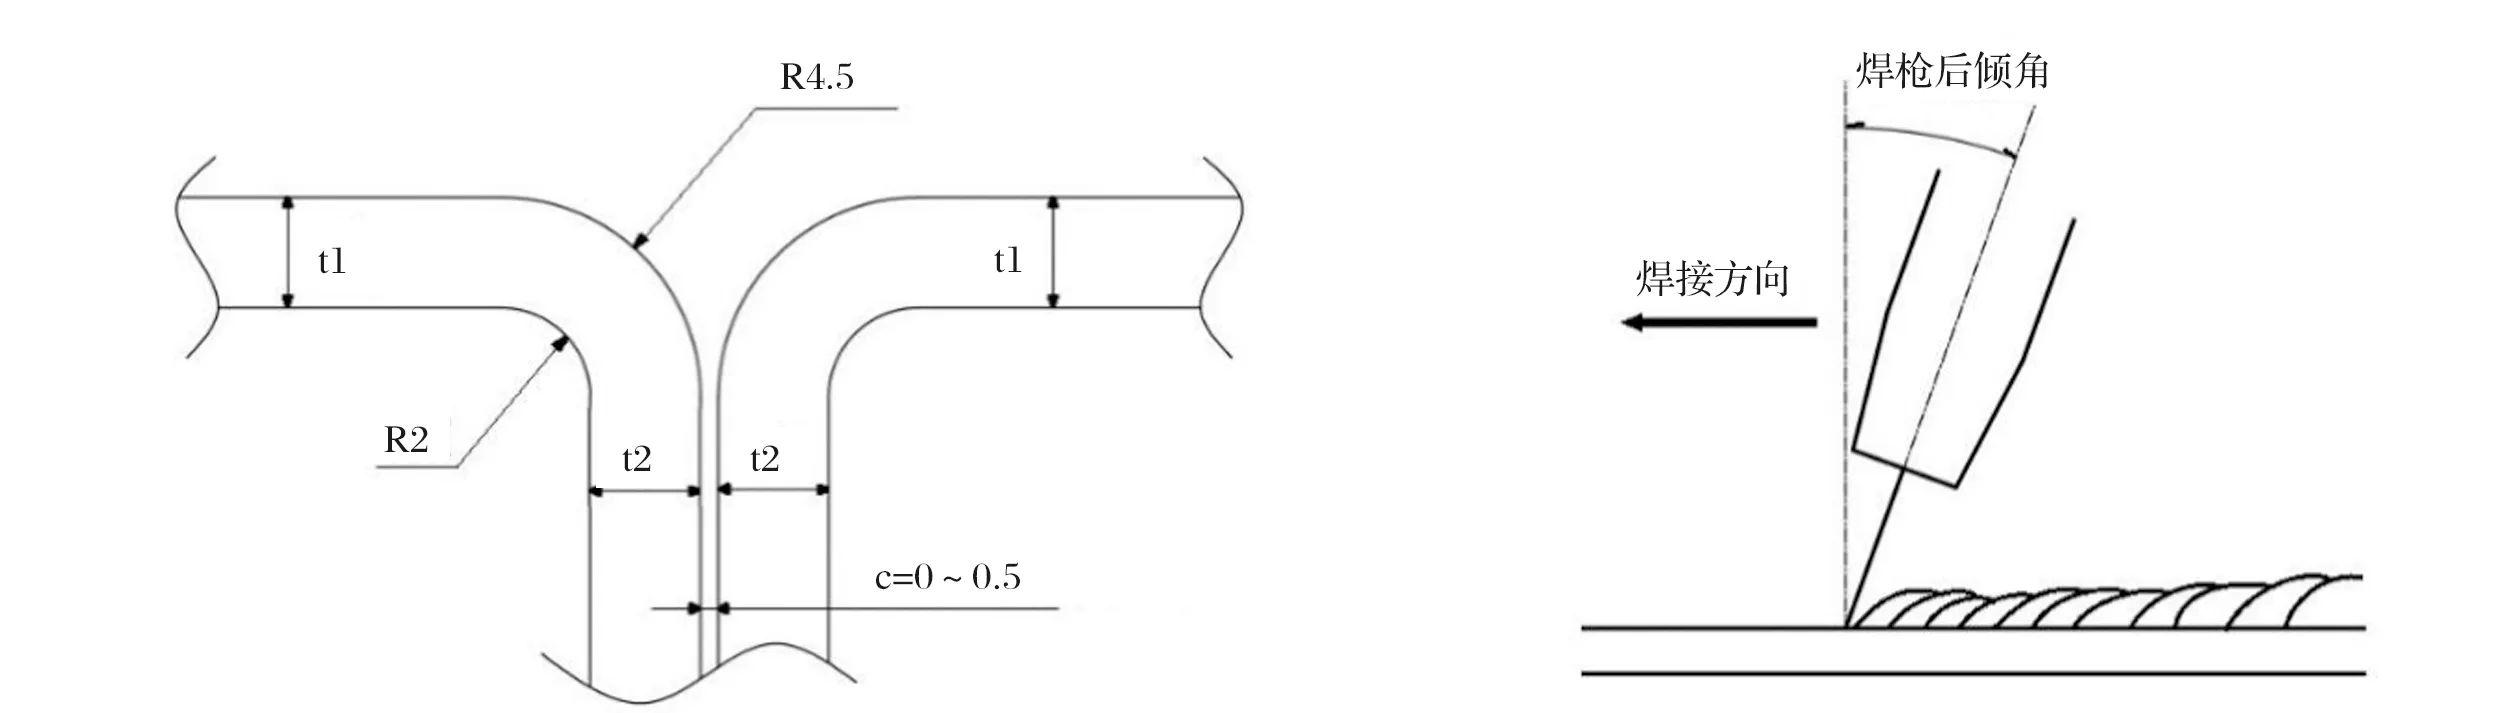
图1 焊接接头 图2 焊枪角度
型材壁厚t1与t2相同,均为2.5mm;焊接速度均为12.2mm/s,气体流量为25L/min。本次试验采用控制变量法来进行,表1中,序号1~序号3为研究焊丝干伸长对接头质量的影响,序号4~序号6为研究焊枪后倾角对接头质量的影响,序号7~序号14为研究焊接电流对接头质量的影响。焊接完成后依次进行目视检测、渗透检测、宏观金相观察及拉伸性能检测,通过试验结果来对各因素进行分析。
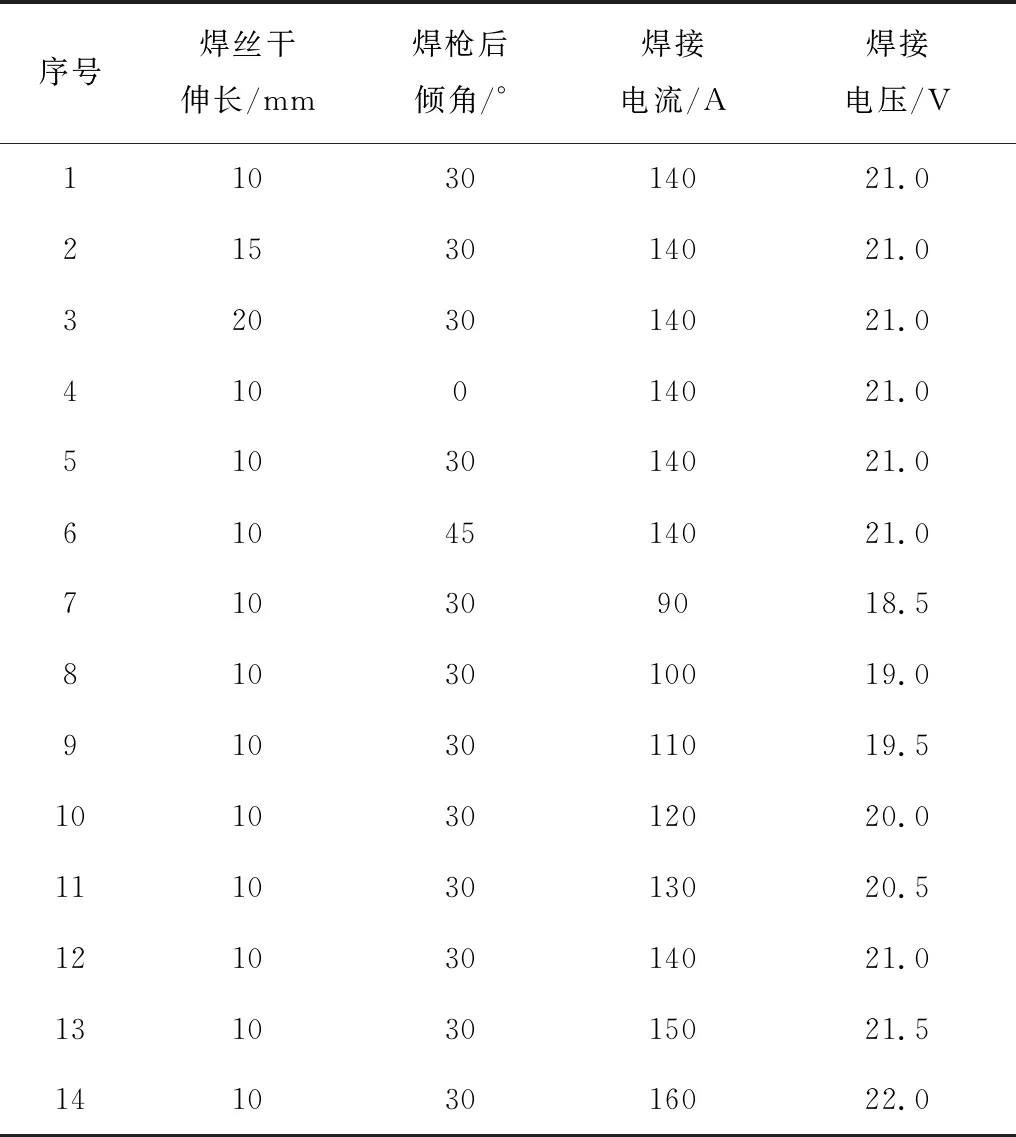
表1 自动MIG焊接参数
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
制造业自动化(2017年2期)2017-03-20 14:26:13
海峡科技与产业(2016年3期)2016-05-17 04:32:12
设备管理与维修(2015年12期)2015-04-09 06:57:24
