
某传动轴裂纹的检验诊断与原因分析
2021-06-22 04:47:36季献余刘松
机械制造与自动化
2021年3期
关键词:裂纹
季献余,刘松
(1. 南京康尼机电股份有限公司,江苏 南京 210046;2. 航空工业南京机电液压工程研究中心,江苏 南京 211106)
0 引言
准备装配某传动轴时发现有裂纹存在。该传动轴的材料为40CrNiMo钢,其制造工艺为:原材料—调质热处理—机加成型—局部感应淬火—磁力探伤—表面处理(酸洗、发蓝)—打标记—入库。本文从传动轴的裂纹分布位置和断口形貌观察与分析,进行金相组织和硬度的检测,确定了裂纹的性质,并对裂纹产生原因进行了分析。
1 理化检验
1.1 外观形貌检查
库存的该批传动轴经检查,裂纹均分布在传动轴感应淬火一端的花键齿底部,未进行感应淬火端无裂纹存在,严重处裂纹已经肉眼可见,见图1-图2。

图1 传动轴形貌
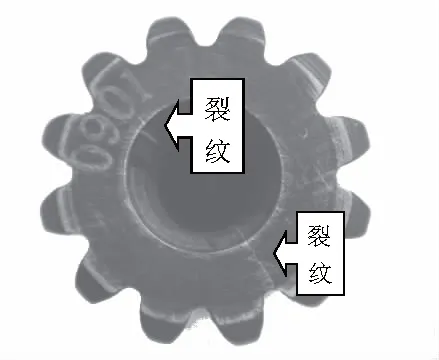
图2 裂纹形貌
1.2 断口形貌检查
打开传动轴裂纹,观察其断口的形貌。该断口形貌分为两个区域:Ⅰ区和Ⅱ区,见图3。Ⅰ区为原始裂纹区,其断口形貌为沿晶,无腐蚀形貌和腐蚀产物存在,见图4;Ⅱ区为人工打开断口区,其断口形貌为韧窝,见图5。
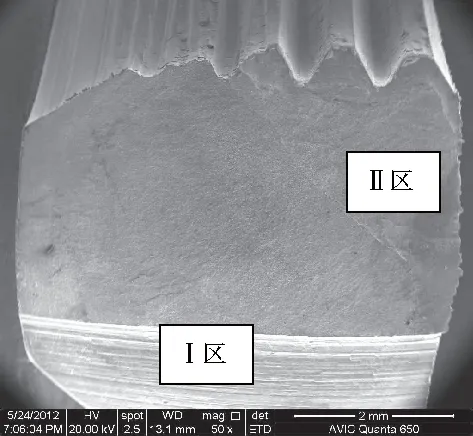
图3 断口形貌

图5 韧窝形貌
1.3 金相检查
对传动轴进行金相组织检查,结果发现传动轴感应淬火端已经完全淬透,与图样技术要求的感应淬火层厚度0.5mm~1.0mm严重不符。传动轴感应淬火端心部组织为细小马氏体,见图6;传动轴未感应淬火端组织为回火索氏体,见图7。

图6 感应淬火端心部组织
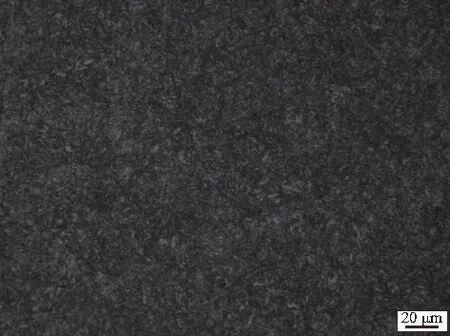
图7 未感应淬火端组织
1.4 硬度测试
对传动轴进行硬度测试,结果见表1。硬度测试结果表明传动轴感应淬火端心部的硬度已经严重超出了图样的技术要求。……
登录APP查看全文
猜你喜欢
舰船科学技术(2022年20期)2022-11-28 08:19:18
舰船科学技术(2022年13期)2022-08-11 09:29:16
舰船科学技术(2022年6期)2022-04-19 11:01:32
成都信息工程大学学报(2021年4期)2021-11-22 07:44:46
山东冶金(2019年6期)2020-01-06 07:45:58
World Journal of Diabetes(2019年7期)2019-07-23 11:52:08
山东冶金(2019年3期)2019-07-10 00:54:06
扬子江(2019年1期)2019-03-08 02:52:34
四川轻化工大学学报(自然科学版)(2017年3期)2017-06-29 12:00:57
焊接(2015年2期)2015-07-18 11:02:38
