压塑工艺及模具设计
——下篇 塑料压制成型第九讲 压注成型模具(三)
2021-06-24 09:30:26洪慎章
橡塑技术与装备
2021年12期
关键词:结构
洪慎章
(上海交通大学塑性成形技术与装备研究院,上海 200030)
(接上期)
9.4.2 浇注系统的结构设计
9.4.2.1 主流道设计
主流道是指在压注模本体内,从加料室与压注模接触的部位起到分流道起端为止的那段流道。压注时,熔料首先由此进入压注模,主流道的形状、大小首先影响到塑料流动速度及填充时间。
主流道一般取圆形截面,尽量设在压注模中心线上。浇口截面应适当,过小导致热量及压力损失过大;过大会导致压力减弱,产生涡旋、气孔,并浪费塑料。主流道形式应按压注模结构决定,其数量及位置则按塑件大小、形状及型腔数量而定,一般取一个。当用两个主流道时,其间距则不应过大,一般不应大于120~140 mm。常用主流道有以下几种结构形式。
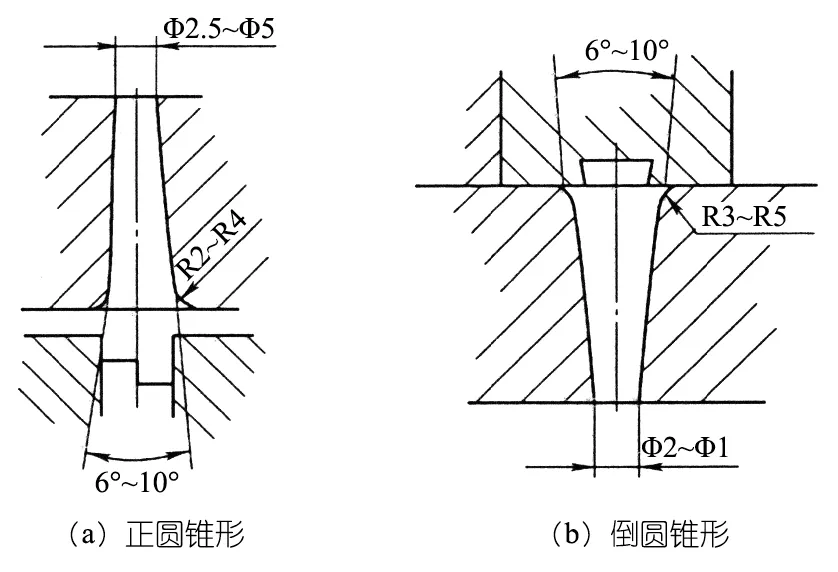
图252 自动带出凝料的主流道
(1)自动带出凝料的主流道图252所示即为这种结构形式。常用于多型腔压注模,开模时自动带出凝料的主流道。
(2)直接流道式 图253所示即为这种流道的结构形式。其特点是主流道与塑件直接相连,所以称为直接流道,流程短,成型压力小,一般为圆形截面,对垂直分型面的也常用短形截面。
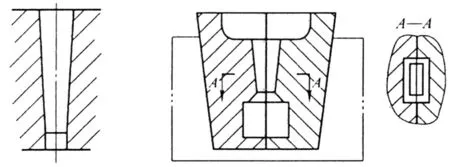
图253 直接流道式
(3)流道贯穿式 图254所示即为这种流道的结构形式。其特点是主流道贯穿几块模板。其结构可以防止上下主流道中小偏移而不易取出主流道的问题,故下方主流道直径应适当加大0.2~0.5mm。但不宜过大,否则将引起涡流及气泡。

图254 流道贯穿式
(4)分流锥流道式 图255所示即为这种流道的结构形式。当塑件较大或型腔分布远离压注模中心或浇注系统过长时,可采用这种分流锥流道式的结构形式,因为它可以缩短浇注系统长度,减少阻力及节省塑料。……
登录APP查看全文
猜你喜欢
小猕猴智力画刊(2023年4期)2023-04-23 08:49:58
哲学评论(2021年2期)2021-08-22 01:53:34
中华诗词(2019年7期)2019-11-25 01:43:04
模具制造(2019年3期)2019-06-06 02:10:54
影视与戏剧评论(2016年0期)2016-11-23 05:26:01
七彩语文·写字与书法(2016年7期)2016-07-28 21:40:22
七彩语文·写字与书法(2016年6期)2016-07-15 19:36:34
人间(2015年21期)2015-03-11 15:23:21
现代企业(2015年9期)2015-02-28 18:56:50
无机化学学报(2014年9期)2014-02-28 17:33:09