
基于S7-300的接触线拉丝机拉力控制的研究*
2021-06-28 06:20:32黄金霖宣艳张莉刘太钢
菏泽学院学报
2021年2期
黄金霖,宣艳,张莉,刘太钢
(1.安徽机电职业技术学院电气工程学院,安徽 芜湖 241000;2.江西理工大学电气工程与自动化学院,江西 赣州 341000)
引言
随着铁路的快速发展,高速列车覆盖范围增大,电气化技术显得更加重要,而接触线是电气化的重要介质,它性能的优劣决定列车的运行.因此提高接触线的性能具有重要意义.接触线拉丝机是生产接触线的重要设备,在机械设计与制造、电网电缆、材料和有色冶金等行业广泛应用;其工艺水平的高低决定了接触线质量的优劣.
接触线拉丝机生产环节中拉力是重要参数,本文以拉力控制为主线,采用PLC S7-300作为核心,对接触线拉丝机进行研究控制,设计BP-PID控制器优化拉力值.
1 接触线拉丝机控制系统工艺流程
线材金属初制品首先进入放线环节,由放线装置放出,随后进入拉丝环节,由矫直机矫直,然后在鼓轮上固定,转动的鼓轮使铜杆进入相应模具进而减小直径,在计米器的作用下改变铜杆长度,最后是收线环节,由收线装置打卷,确定最终的形状和大小[1].如图1所示.
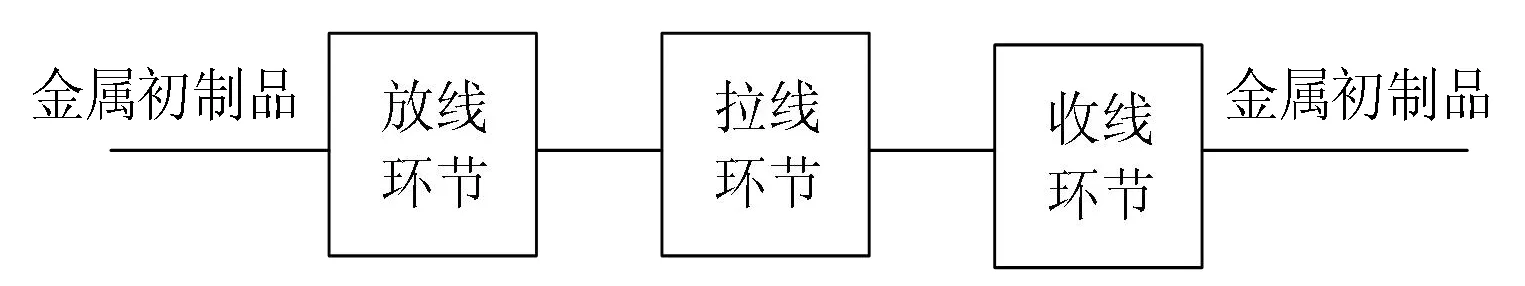
图1 拉丝机生产环节工艺图
在拉丝环节,线材穿过模具在拉丝轮上绕卷,通过卷取轮的拉力使线材从粗到细[2].恒定的拉力可以提高成品率,因此在拉丝机控制系统中拉力控制尤为重要.在拉丝过程中,线材从粗到细,卷曲半径不断变化使得系统不确定性大大增加[3].而拉力具有非线性、时变性和大滞后性等特点,传统的PID控制很难满足拉力……
登录APP查看全文
