铝电解耐磨打壳锤头的技术研究
2021-07-02 02:02:44李冬生张旭贵侯光辉张亚楠李致远
轻金属
2021年5期
李冬生,张旭贵,侯光辉,张亚楠,刘 丹,李致远
(中铝郑州有色金属研究院有限公司,河南 郑州 450041)
打壳锤头作为预焙阳极铝电解槽自动下料系统的重要部件之一,需要不断周期性的打开电解质壳面,进行电解原料的添加。打壳锤头由于长期受到坚硬壳面的摩擦磨损,电解原料的磨粒磨损,电解质熔盐的高温腐蚀,使得锤头材料不断损失,最后因锤头端部尺寸减小,形成“铅笔尖”形状而失效[1-2],如图1所示。电解铝企业常用的锤头为Q235钢或45#钢,其耐磨性较差,使用寿命一般为3~6个月。对打壳锤头的频繁更换和维修,不但加重电解操作工人的劳动强度,增加企业生产成本,而且大量损失的锤头材料进入铝液,造成铝液中Fe杂质含量过高,造成原铝品质下降[3-6]。
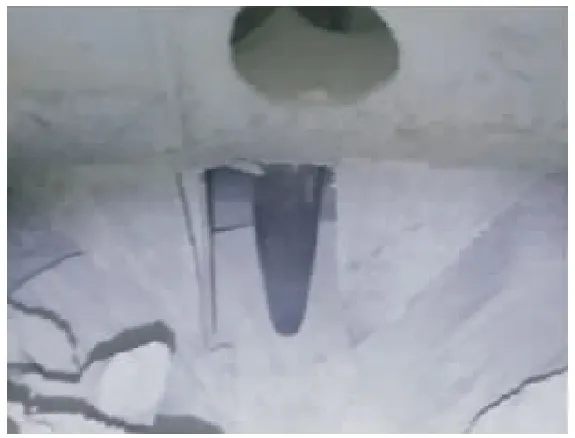
图1 铝电解打壳锤头
等离子堆焊技术(PTA)是以高温等离子体为热源,同时熔化预先置于工件表面的合金粉末和工件近表层,然后随等离子弧的移动,合金粉末与基体表面迅速加热并一起熔化、混合、扩散、凝固,等离子束离开后自激冷却,形成一层高性能的合金层,实现零件表面强化的一种先进堆焊技术,原理如图2所示。等离子堆焊技术特点主要有:①可制备多种类型的功能性涂层;②涂层与基体为冶金结合,结合力强;③涂层与基体组织均匀;④涂层熔覆的稀释率低;⑤易于实现机械化和自动化[7-8]。
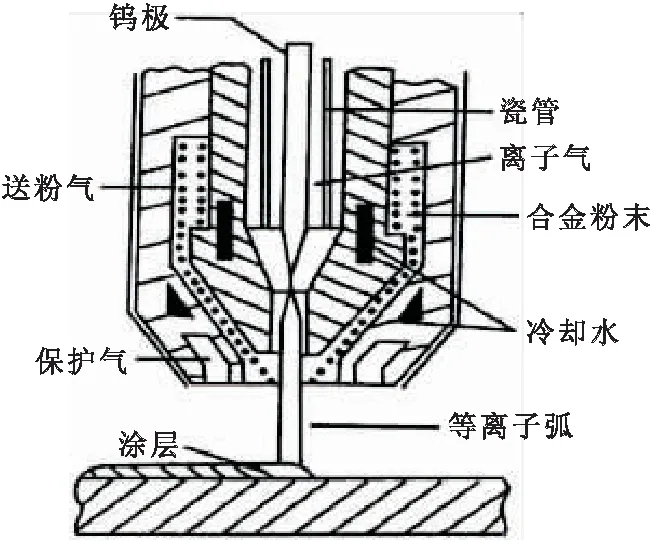
图2 等离子堆焊原理图
本文将等离子堆焊技术应用于铝电解打壳锤头中,在锤头表面熔覆高强耐磨涂层,以提高打壳锤头的耐磨性能,从而达到延长打壳锤头的使用寿命,降低铝液杂质含量,提高原铝品质,减少工人劳动强度,降低企业生产成本的目的。……
登录APP查看全文