
轧机主传动轴修复焊接技术研究与应用
2021-07-07 06:05:00陈柳池蒲苟中梁天勤
大型铸锻件
2021年4期
陈柳池 蒲苟中 梁天勤
(二重(德阳)重型装备有限公司,四川618000)
主轴为鞍钢1700 mm轧线重要部位,采用优质合金结构钢制造,随轧线生产连续运转,其长度10.4 m,断面为圆形面,经多年使用后轴肩和轴颈出现磨损开裂,无法正常工作,报废会导致生产单位停产,且重新制造成本高、周期长,为节约成本,采用堆焊修复的方法,恢复其原有尺寸精度,满足其使用要求,主轴结构见图1。
1 主轴修复部位及技术参数
1.1 外单位修复情况
该主轴先由外单位进行返修,焊接后粗加工无损检测发现有细小密集型气孔及裂纹,多次返修仍无法保证产品质量。
据了解,该单位先将焊接处预热到200~250℃,焊接过程中保温温度为180~220℃,焊后加热保温。在粗加工无损检测发现裂纹后,再次加工去除缺陷并反复以上步骤进行焊接和加工,最终未能保证产品质量,修复失败。
该单位修复工艺存在的最大问题在于预热、焊后消氢温度不够,且采用气体保护焊的焊接方法,无法保证连续施焊,导致焊接接头过多,容易产生缺陷。
1.2 主轴技术参数及修复部位
主轴修复部位位于中间四处∅650 mm外圆面及两处500H8内档尺寸面(∅550 mm外圆面),见图2。
主轴材质为42CrMo,原件热处理后力学性能:ReL≥390 MPa,A≥16%,KV2≥38 J,重量24.6 t,主要化学成分见表1。

图1 主轴结构示意图Figure 1 Schematic diagram of main shaft structure

图2 主轴修复部位示意图Figure 2 Schematic diagram of repairing partsof main shaft
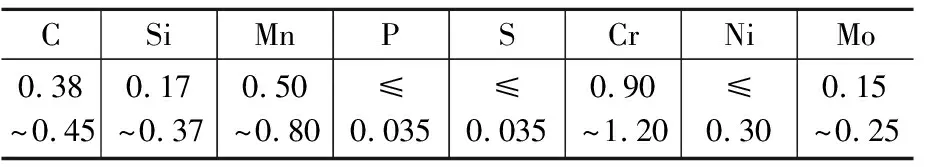
表1 主要化学成分(质量分数,%)Table 1 Main chemical compositions(mass fraction,%)
42CrMo为中碳合金钢,从以上数据可以看出母材本身碳当量较高,焊接性很差,淬硬性倾向大,焊接区域容易产生冷裂纹,且原件磨损量较大,清除疲劳层和裂纹缺陷后,堆焊层厚度及堆焊面积较大,堆焊时产生的残余应力较大,必须做好焊前预热、中间过程及焊后消应,并选用合适的焊材和工艺参数来防止裂纹产生[1]。……
登录APP查看全文
猜你喜欢
舰船科学技术(2022年13期)2022-08-11 09:29:16
建材发展导向(2021年6期)2021-06-09 05:57:08
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
World Journal of Diabetes(2019年7期)2019-07-23 11:52:08
制造业自动化(2017年2期)2017-03-20 14:26:13
海峡科技与产业(2016年3期)2016-05-17 04:32:12
设备管理与维修(2015年12期)2015-04-09 06:57:24
建筑材料学报(2014年3期)2014-03-11 17:08:02
机械制造文摘(焊接分册)(2013年6期)2013-03-20 13:57:27
