气保护药芯焊丝在压力管道耐热钢焊接中的应用
2021-07-23 08:45:42马文军
石油化工建设
2021年3期
李 琳 马文军
1 陕西化建工程有限责任公司 陕西咸阳 712100;2 陕西西宇无损检测有限公司 陕西咸阳 712100
石油化工施工企业是典型的劳动密集型企业,随着人工成本不可逆转的持续攀升,尤其是关键技能工人——焊工的长期短缺现状,施工企业普遍面临成本居高不下的巨大压力。虽然围绕“提质增效”工作,以“工厂化预制”为突破口,将管道自动化预制工作和现场全位置自动焊技术提高到了前所未有的高度。但结合目前陕西化建工程有限责任公司(以下简称公司)的焊接人员组成和生产实际,很难从传统的手工电弧焊一步跨越到自动焊,需要一个中间过渡来保证焊接质量和焊接效率的平衡。此时,药芯焊丝发挥了很大的作用,但考虑到药芯焊丝的缺陷和生产工艺,行业专家对使用药芯焊丝,尤其在对重要件上的使用一直持不同意见。鉴于此,梳理了公司近10 年来的耐热钢管道药芯气保护焊焊接工艺评定和工程应用案例,结合药芯焊材的发展,进行探讨和分析。
1 工艺应用实例
2013 年,公司为某在建项目完成并出具了焊接工艺评定报告PQR13- 14,其中母材为15CrMoG,规格Ф406.4×28,焊接方法为氩弧焊+ 气保焊。其中气保焊采用的是酸性渣系焊丝TWE- 811B2。其接头力学性能评定结果显示(表1),力学性能合格。该项目预制车间少量使用了耐热钢管道药芯气保护焊工艺。
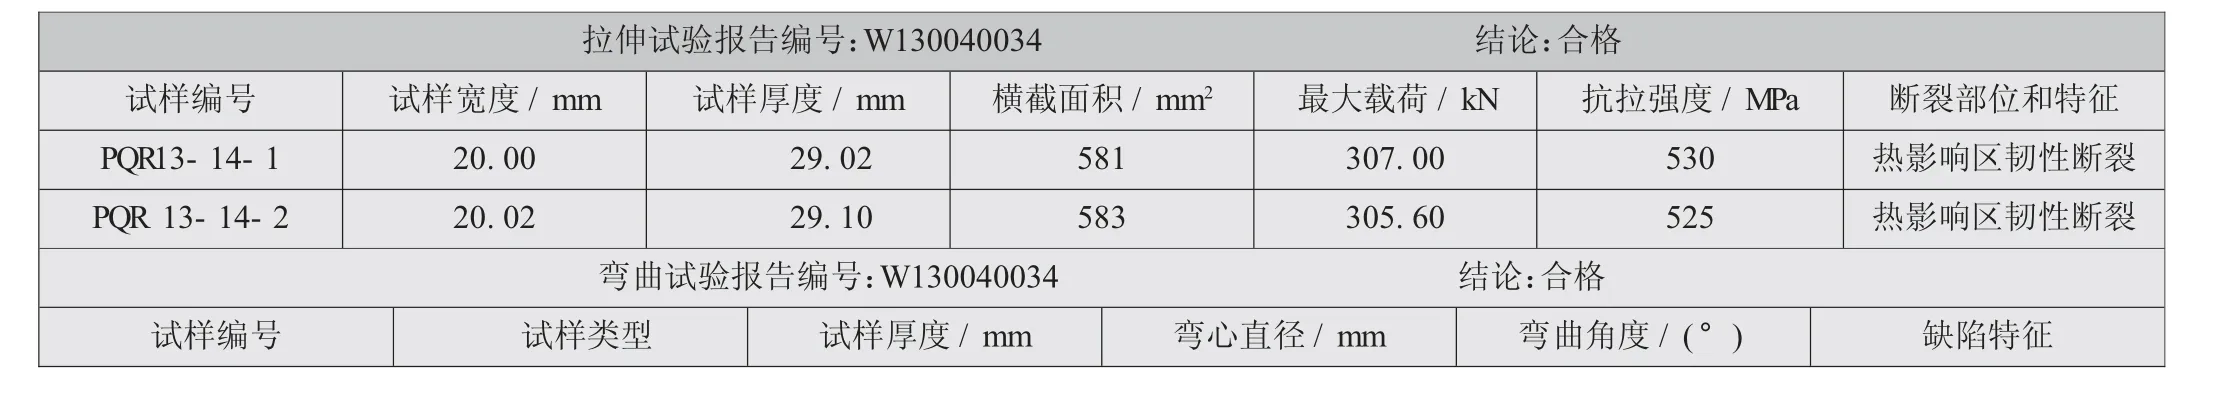
表1 PQR13- 14 焊接工艺评定力学实验报告
2015 年,在新疆某电石炉气综合利用制17 万t/ a 1.4 丁二醇项目采用二氧化碳气体保护药心焊丝焊接了15CrMoG。……
登录APP查看全文
猜你喜欢
云南化工(2021年11期)2022-01-12 06:06:14
建材发展导向(2021年6期)2021-06-09 05:57:08
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
山东冶金(2019年3期)2019-07-10 00:54:00
制造业自动化(2017年2期)2017-03-20 14:26:13
铜业工程(2015年4期)2015-12-29 02:48:39
焊接(2015年9期)2015-07-18 11:03:53
设备管理与维修(2015年12期)2015-04-09 06:57:24