“单量纲流”混流生产线设计研究
2021-07-25 13:57:36周艾飞陈铁坚刘松良
制造业自动化
2021年7期
周艾飞,罗 凯,陈铁坚,刘松良
(中联重科工程起重机分公司,长沙 410000)
0 引言
随着市场需求由卖方市场转变为买方市场,需求产品亦变得个性化,制造业须进行多品种少批量生产组织,为了消除该生产组织模式下的浪费如在制品库存高而交货期较长、作业员工数量多而作业效率低、物流效率低物流成本居高不下、员工待料窝工、厂房面积利用率低等浪费,制造业亟待需要寻找一种新的生产组织模式,此时混流生产线应运产生[1]。
然而,对于很多制造业而言,其加工产品品类多批量很小,且各类产品生产周期出现较严重不匹配,相差较远,此时传统型的混流生产线明显已不适应该类企业了[2]。为此,本文首创提出应建立一种“单量纲式”混流生产线,以下是“单量纲式”混流生产线设计方法。
1 混流生产线设计方法
1.1 混流生产线设计要素及流程图
混流生产线设计成功与否,直接关乎到制造企业是否能够准时化交付产品,生产线员工作业效率是否得到最大化,同时也是反映制造企业生产技术规划水平的高低。
混流生产线设计具有其复杂性,主要须处理以下问题点:
混流生产线加工产品的确定;
混流生产线加工工序的确定;
混流生产线生产周期的确定;
混流生产线生产批量确定[3];
混流生产线生产节拍及工位数的确定。
以上因素之间的关系及混流生产线的设计思路(分4个阶段)如图1所示。
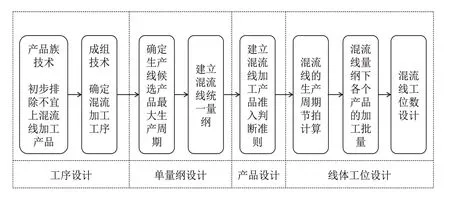
图1 混流生产线设计要素及流程图
1.2 混流生产线工序设计
在设计混流生产线之前,我们首先要找到市场需求较好的产品作为混流生产线候选加工产品,同时要建立这些产品工序矩阵。……
登录APP查看全文
猜你喜欢
小学科学(学生版)(2020年10期)2020-10-28 07:52:12
中国化肥信息(2020年7期)2020-03-19 01:54:02
艺术启蒙(2018年7期)2018-08-23 09:14:18
中国军转民(2017年6期)2018-01-31 02:22:28
海峡姐妹(2017年7期)2017-07-31 19:08:17
Coco薇(2017年5期)2017-06-05 08:53:16
Coco薇(2015年1期)2015-08-13 02:23:50
机械制造文摘(焊接分册)(2014年5期)2014-03-20 13:57:44
玩具(2009年10期)2009-11-04 02:33:14
个人电脑(2009年9期)2009-09-14 03:18:46