空客机轮舱壁板零件机加变形分析及优化策略
2021-07-29 07:07:34丁苏煜樊娜娜任万松
设备管理与维修
2021年9期
关键词:变形
丁苏煜,樊娜娜,任万松
(中国航空工业成都飞机工业(集团)有限责任公司检验检测部,四川成都 610092)
0 引言
航空零件结构复杂,精度要求高,切削量大,极易产生加工变形,是影响航空产品研制的关键技术之一。因此,从质量控制的角度出发,收集零件的变形信息进而开展变形分析,为工艺人员建立零件加工变形控制技术规范具有重要意义。
通过分析,空客机轮舱项目国产Alerris 材料的零件加工工艺流程如图1 所示,此类零件存在2 个典型质量问题:①零件光面存在接刀台阶;②零件以光面定位时,容易向上拱起变形,且间隙≥0.5 mm,无法通过校正达到图纸平面度0.5 mm 的要求。
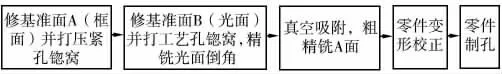
图1 空客机轮舱零件加工流程
为此,分析空客机轮舱项目国产Alerris 料的零件变形机理,并根据分析结果提出工艺优化策略,以提升零件加工质量。
1 变形分析
1.1 零件结构分析
空客项目最典型的零件为左右侧壁板,如图2 所示。该零件为单面零件,纤维方向沿长度方向,正上方及右下角为两个大通孔,以一条斜筋相连,其余筋条均沿长度方向,腹板厚度绝大部分小于2 mm,最小为1.2 mm。零件下方为五坐标缘条,左端头没有缘条。该零件质量控制的难点主要包括:①零件腹板厚度小,且厚度公差只有±0.1 mm,需通过半精加工控制腹板厚度;②零件鼓包区域凸台厚度为高精度尺寸;③零件大部分孔均为精孔。
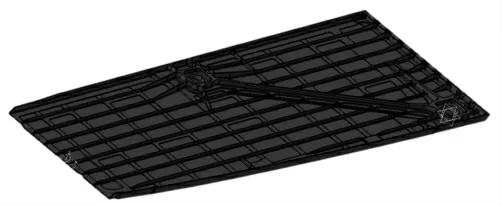
图2 左右侧壁板零件
1.2 工艺流程分析
传统工艺流程如图3 所示,主要分为3 个阶段:①在加桥进行粗加工并将光面精铣到位,形成检验项目(表面接刀台阶);……
登录APP查看全文
猜你喜欢
智慧少年·故事叮当(2020年10期)2020-11-06 06:19:00
中华诗词(2020年1期)2020-09-21 09:24:52
河北理科教学研究(2020年1期)2020-07-24 08:14:34
作文周刊·小学二年级版(2018年29期)2018-11-26 11:20:28
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
童话世界(2018年14期)2018-05-29 00:48:08
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
学与玩(2005年3期)2005-04-29 00:00:00