
3104铝合金铸锭不同均匀化工艺处理后的组织性能研究
2021-08-05 06:57:40王家毅顾华锋张俊才刘晓滕刘晨光
轻合金加工技术
2021年4期
关键词:工艺
迟 蕊,王家毅,顾华锋,张俊才,刘晓滕,刘晨光
(山东南山铝业股份有限公司 国家铝合金压力加工工程技术研究中心,山东 烟台 265700)
3104铝合金是目前常用的易拉罐罐体材料,这主要是因为该合金的强度高、耐蚀性优良及深冲性能好[1-3]。制作易拉罐时,3104铝合金板材发生拉伸减薄,在这个过程中的断罐率和制耳率取决于板材的质量[2]。为了提高罐体料的质量,对板材生产过程中的工艺参数控制极为重要。
在3104铝合金扁锭铸造过程中容易产生粗大的化合物,它对后续热轧等工序有不利的影响[4]。铸锭的均匀化处理能将粗大(FeMn)Al6化合物转化为α-Al12(FeMn)3Si相[5],其转化程度与均匀化工艺参数的设定有关[6]。均匀化工艺的调控参数是均匀化温度、保温时间及冷却速率等[7]。一些研究者[8-10]对3104铝合金均匀化处理进行研究,但未系统的分析不同均匀化工艺参数对第二相及硬度的影响,制定一套适合生产的均匀化工艺制度。
本项目对6种不同的均匀化工艺参数方案展开试验研究,利用金相显微镜、扫描电镜、透射电镜及硬度仪对铸锭的组织、性能变化进行分析,从而得到3104铝合金扁锭合适的均匀化工艺参数范围。
1 试验材料及方案
试验材料为3104铝合金铸锭,是在公司大生产条件下熔铸制取的。取样位置为图1所示:A(1/2T处),B(1/4T处),C(1/10T处),T为铸锭厚度。将切取的试料锯切成20 mm×20 mm×18 mm的小块试样,试样编号为A1、A3、A5、A7、A9、A11、A13,B1、B3、B5、B7、B9、B11、B13,C1、C3、C5、C7、C9、C11、C13。
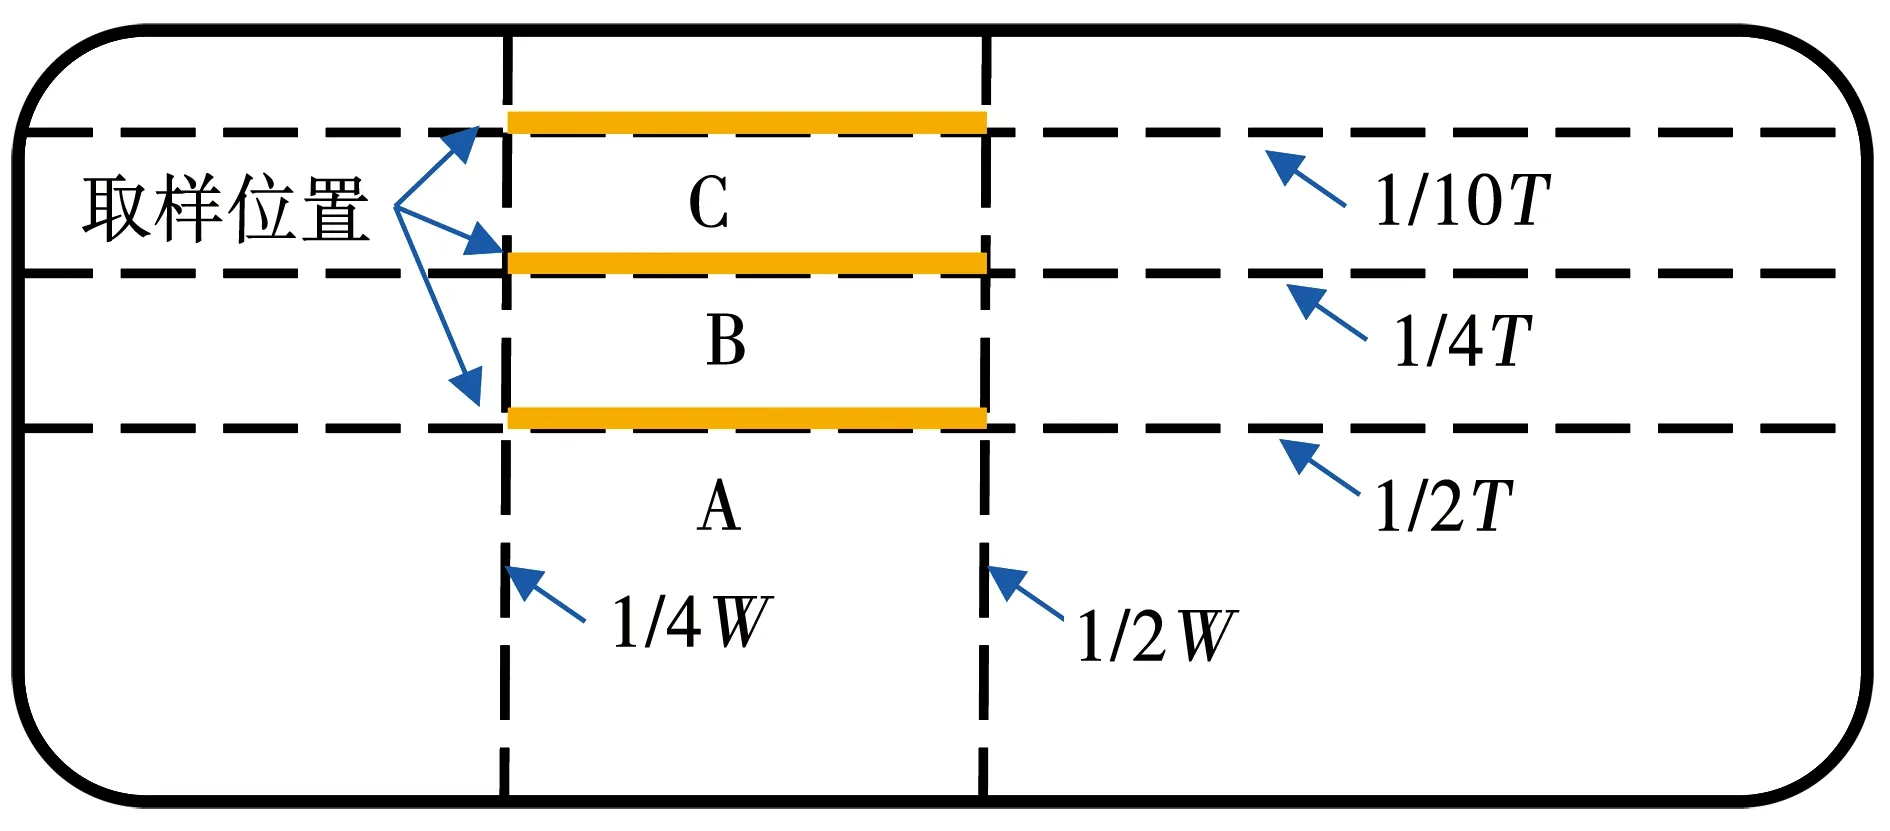
图1 铸锭取样位置图(T-铸锭厚度,W-铸锭宽度)Fig.1 Sampling location of the ingot(T-ingot thickness,W-ingot width)
6种均匀化工艺参数试验方案如下:
方案①,试样编号A1、B1、C1,用10 h从室温升温至600 ℃保温8 h,随后将炉子快速降温至500 ℃保温2 h,取出空冷。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
