平/立转换轧机减速机供油系统改进研究
2021-08-22 09:45:52郝丰广刘宏戴江波
科技尚品
2021年6期
郝丰广 刘宏 戴江波

摘 要:平/立转换轧机在不同工位使用时,因减速机供油系统问题而造成该机列轧机频繁故障。文章提出了一种有效解决该故障的方法并在生产线上成功应用,效果显著。
关键词:平/立转换轧机;减速机;供油系统
中图分类号:TU623.5文献标识码:A文章编号:1674-1064(2021)06-001-02
DOI:10.12310/j.issn.1674-1064.2021.06.001
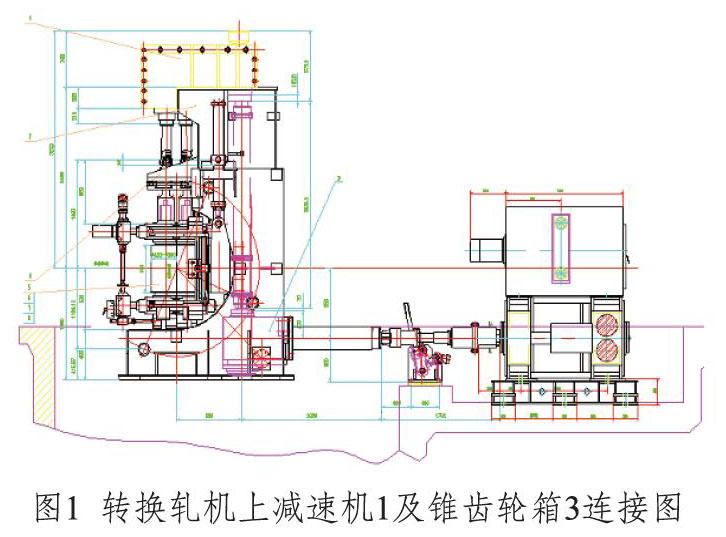
我厂于2013年新建了一条年产30万t弹簧扁钢生产线,共18架轧机。全部是平、立交替布置,分为粗轧、中轧和精轧三个机组,每个机组由6架轧机组成。其中,精轧机组14#、16#和18#轧机为平/立可转换轧机(又称H/V轧机),即该轧机可以转换成立式轧机或水平轧机使用,以兼顾小规格钢筋切分和弹簧扁钢生产的要求。平/立转换机列主要设备由轧机、减速机、锥齿轮箱及其之间的联轴器、电机等组成,如图1所示,轧机、减速机和锥齿轮箱悬空安装在旋转机架上,可以90°旋转[1]。其中,锥齿轮箱是H/V轧机的关键设备,其自身工作的稳定可靠性直接影响到H/V轧机的稳定可靠性。锥齿轮箱安装位置低,现场存在大量轧辊冷却水、氧化鐵和粉尘,周围环境恶劣,尤其在平轧状态使用时更为严重,如图1所示。
自从弹簧扁钢轧线设备投产后,平/立转换轧机一直使用不稳定,3架均多次因润滑问题停产维修,设备维护费用居高不下,仅2014年就发生故障5次,维修费用近50万元,严重影响生产活动。
1 平/立转换轧机故障分析
2014年1月29日,16#机列故障,现场噪音大,主操作室监控界面反映该轧机电流波动大。检查发现16#机列伞齿轮箱长轴轴向窜动量大,远远超过安装标准,确定为该轴上单列圆锥滚子轴承烧坏。……
登录APP查看全文