非对称四通件整体成形技术
2021-08-23 05:24:40冯苏乐徐永超董智军
导弹与航天运载技术
2021年4期
关键词:工艺
冯苏乐,徐永超,徐 琅,董智军,黄 仪
(1.上海航天精密机械研究所,上海,201600;2.哈尔滨工业大学,哈尔滨,150001;3.上海航天电子技术研究所,上海,201109)
0 引 言
随着科学技术的不断迭代发展,复杂外形零件在运载火箭增压输送系统中的应用越来越广泛[1],中国最大运载火箭长征五号助推器采用液氧煤油贮箱结构,其中的四通件承担着煤油的输送与分流作用,然而,由于其高径比大于1,成形过程容易产生失稳起皱等缺陷,同时因其结构复杂,传统工艺难以整体成形,往往需要采用拼焊成形或机加工,导致生产的零件存在尺寸精度低、易出现虚焊、可靠性低等问题亟待解决[2,3]。本文针对非对称四通件整体成形工艺进行研究,根据零件结构特点,设计了串联集成成形工艺方案,综合理论分析与工艺试验分析不同拉深比、液室压力、压边力等参数对成形的影响,达到掌握最佳成形工艺的目的。
1 四通成形方案设计
1.1 产品结构分析
图1 为四通件结构示意。零件整体呈球形,材料为5A06 铝合金,在零件上共有4 个翻边孔,其中上端有1 个法向孔,零件下端分别有1 个法向孔和1 个轴向孔,在侧壁有1 个法向孔,各孔与主口直径不等且位置非对称,根据设计要求,零件的球体精度及各翻孔位置尺寸要求较高,其中角度公差要求为±0.5 °,因此如何减少加工变形而提高精度是成形的关键。
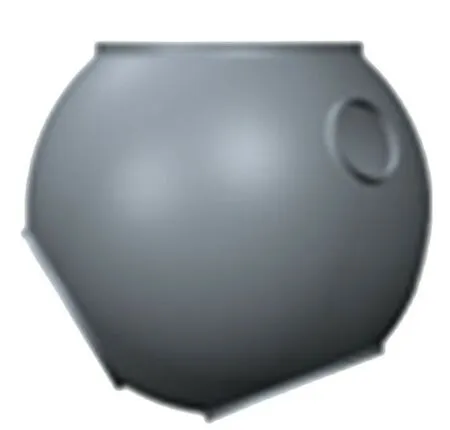
图1 非对称四通件模型Fig.1 Asymmetric Cross Part Model
1.2 工艺方案设计
为满足零件尺寸精度要求,采用整体成形达到消除焊缝,减少焊接……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52