浅谈地下油罐内衬钢板的施工
2021-09-01 12:33:32张志伟周跃忠林炳然
现代食品
2021年14期
关键词:焊缝
◎ 张志伟,周跃忠,林炳然
(杭州市仁和粮食储备有限公司,浙江 杭州 310000)
油罐作为大宗液体原料储存不可缺少的场所,是液体原料储备的重要容器具[1-2]。目前常用的油罐有地上油罐、半埋式地下油罐和全埋式地下油罐。本文着重对全埋式地下油罐的内衬钢板施工工艺进行阐述。
1 油罐内衬钢板预埋件
油罐底板与预埋C型钢(C型钢为5#,材质为Q235 YMCG-1)进行焊接,横向间隔距离为1 500 mm,见图1。弧形边与预埋件焊接(5#角钢L50×50×5,材质Q235 YMJG-1),角钢与固定螺丝采用M16,间隔厚度为500 mm,间隔长度为200 mm,见图2。罐壁预埋件与罐壁钢筋焊接。竖向和环向埋件均采用L50×5角钢,竖向埋件间距1 500 mm。其余环向埋件采用L30×3角钢,间隔750 mm,见图3。

图1 底板骨架图
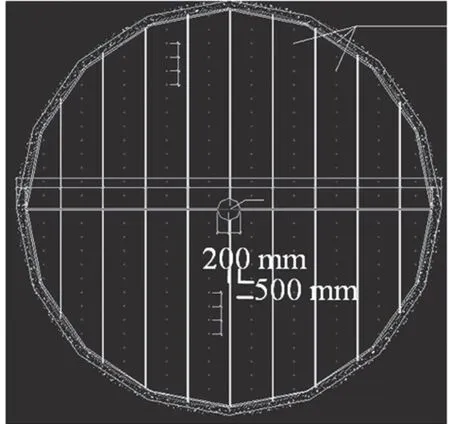
图2 角钢上固定点图

图3 罐壁钢筋焊接图
2 油罐底板焊接注浆
2.1 油罐底板焊接
油罐内衬底板按预埋槽钢尺寸进行拼接,将拼接缝放置在预埋槽钢中间部分,预留好5 mm焊接缝隙;弧形钢板边与边的对接焊缝间隙为6~7 mm,尺寸允许偏差长度为±2 mm;油罐内衬底板进行焊机后无损检测[3-5]。
2.2 注浆步骤
①在每块内衬钢板高低两侧各开一个直径20 mm的圆孔。②首先对注浆系统进行全面的检查(浆阀、管、压力表、各连接处接头一定要拧紧)防止引起爆管和串浆。③注浆时关注压力表、流量、时间等参数变化,力求一次成功,对吃浆量大的部位可分段进行。④注浆材料通常采用A级水泥基无收缩高强灌浆料。注浆方法是由低处孔开始注浆,直至高处孔溢浆为止。
3 罐壁钢板拼焊和几何形状检查
油罐壁内衬钢板的拼装焊接是在罐壁角钢预埋件上进行放样,测出水平基线。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
石家庄铁路职业技术学院学报(2017年4期)2017-05-25 13:26:35
制造业自动化(2017年2期)2017-03-20 14:26:13
设备管理与维修(2015年12期)2015-04-09 06:57:24
机电信息(2015年3期)2015-02-27 15:54:47
机械工程师(2015年9期)2015-02-26 08:38:15
水电站机电技术(2014年4期)2014-10-13 08:30:07