隧道式灭菌烘箱质量控制难点分析及对策
2021-09-10 07:22:44张跃鑫蒋华吴海铭
机电工程技术
2021年2期
关键词:解决方案
张跃鑫 蒋华 吴海铭
关键词:疫苗制品;隧道式灭菌烘箱;质量风险;解决方案
0引言
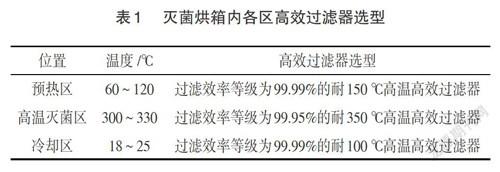
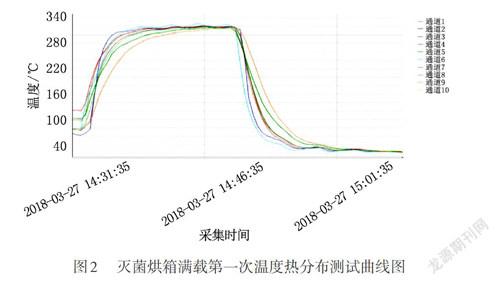
西林瓶隧道式灭菌烘箱是疫苗分装关键设备,西林瓶由316L不锈钢网带承载直接穿越预热区、高温灭菌区和冷却区,这个穿越过程是质量风险严控过程。灭菌烘箱质量风险关键控制点有灭菌烘箱内部洁净度、输瓶网带运行速度确认、各区高效过滤器性能确认、各区高效过滤器出风口风速、各区压差控制、高温灭菌区灭菌程序及温度热分布验证、灭菌后西林瓶不溶性微粒的检测验证、冷却区温度确认等。结合多年的设备维修、维护及管理工作经验,本文总结梳理了5条设备的风险控制点,做好了这些风险点控制,产品质量才有保障。
1隧道式灭菌烘箱结构及工作原理
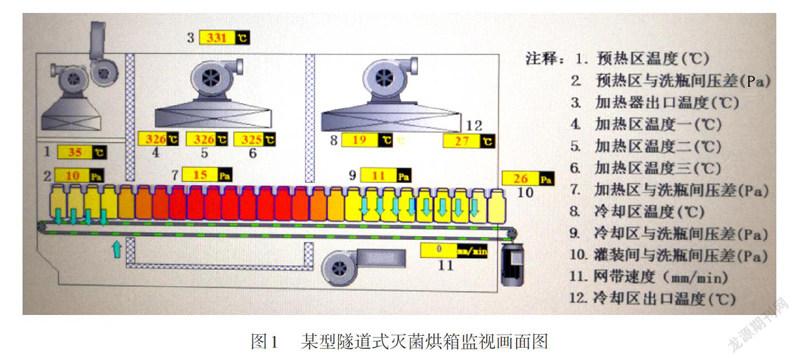
隧道式灭菌烘箱结构主要由预热区、高温灭菌区、冷却区组成,3个区域里都装有不同型号的高效过滤器,各区压力能自动控制始终高于外部压力且西林瓶在灭菌区的温度、时间、压差可控。预热区像是洗瓶间与高温灭菌区间的一堵热保护层,对刚从洗瓶机清洗完的西林瓶进行预干燥作用。高温灭菌区是烘箱的核心区域,主要工作原理是利用干燥的热空气以对流方式进行循环,且经高效过滤器呈垂直层流覆盖来进行灭菌,从而使西林瓶达到烘干、灭菌及除热原效果。冷却区主要功能是将已灭菌、除去热原的西林瓶快速冷却至25℃以下,并输送到灌装加塞机进行下一道生产工序,如图1所示。……
登录APP查看全文
猜你喜欢
北京测绘(2022年5期)2022-11-22 06:57:43
仪器仪表用户(2022年4期)2022-04-01 03:17:14
阅读与作文(英语初中版)(2021年8期)2021-09-13 02:16:29
铁道通信信号(2020年1期)2020-09-21 08:55:00
家庭影院技术(2020年2期)2020-03-25 13:27:36
模具制造(2019年3期)2019-06-06 02:10:58
铁道通信信号(2019年12期)2019-05-21 03:06:54
通信电源技术(2018年5期)2018-08-23 01:16:34
数字通信世界(2015年10期)2015-12-21 12:22:54
母子健康(2015年1期)2015-02-28 11:21:44