列车用大厚度16MnR-0Cr18Ni9 复合钢板过渡层焊接组织及性能研究
2021-09-10 07:22:44许晓航郭会生王凡
电焊机
2021年2期
许晓航 郭会生 王凡
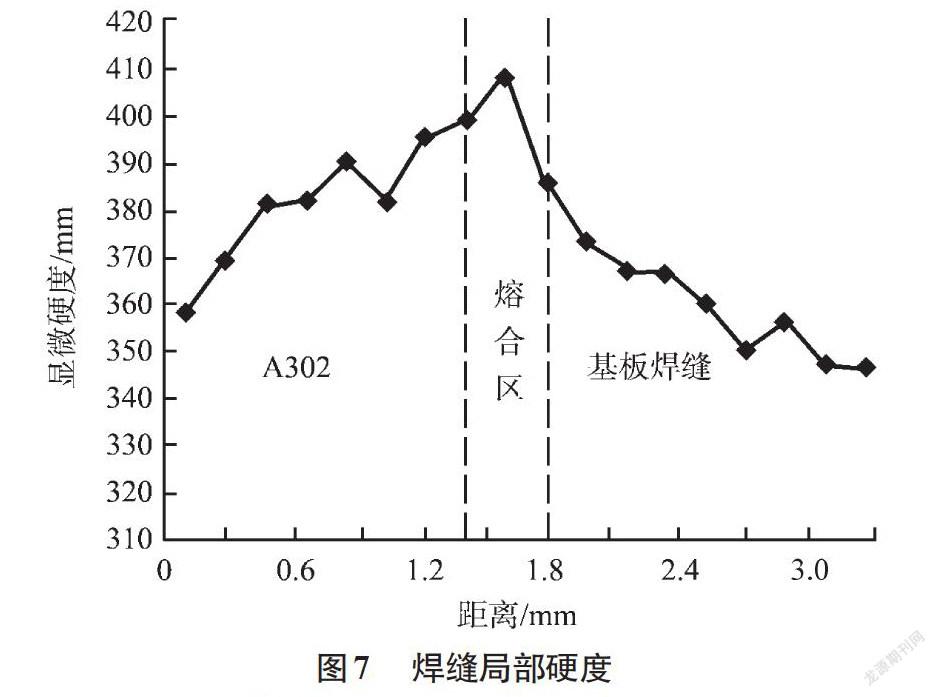

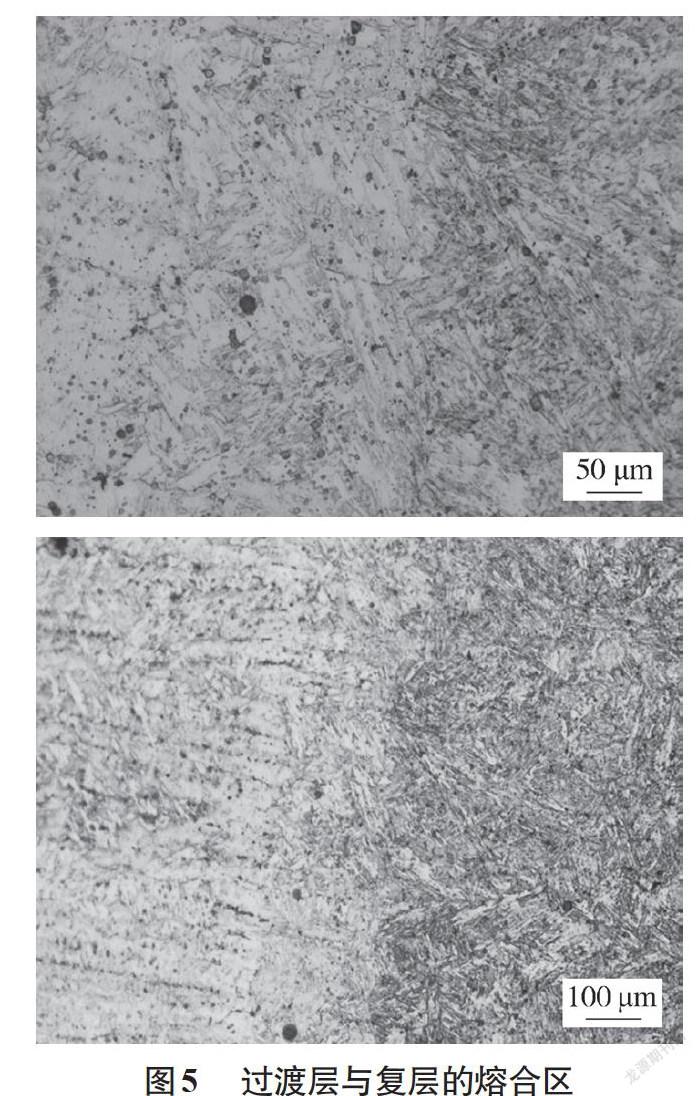
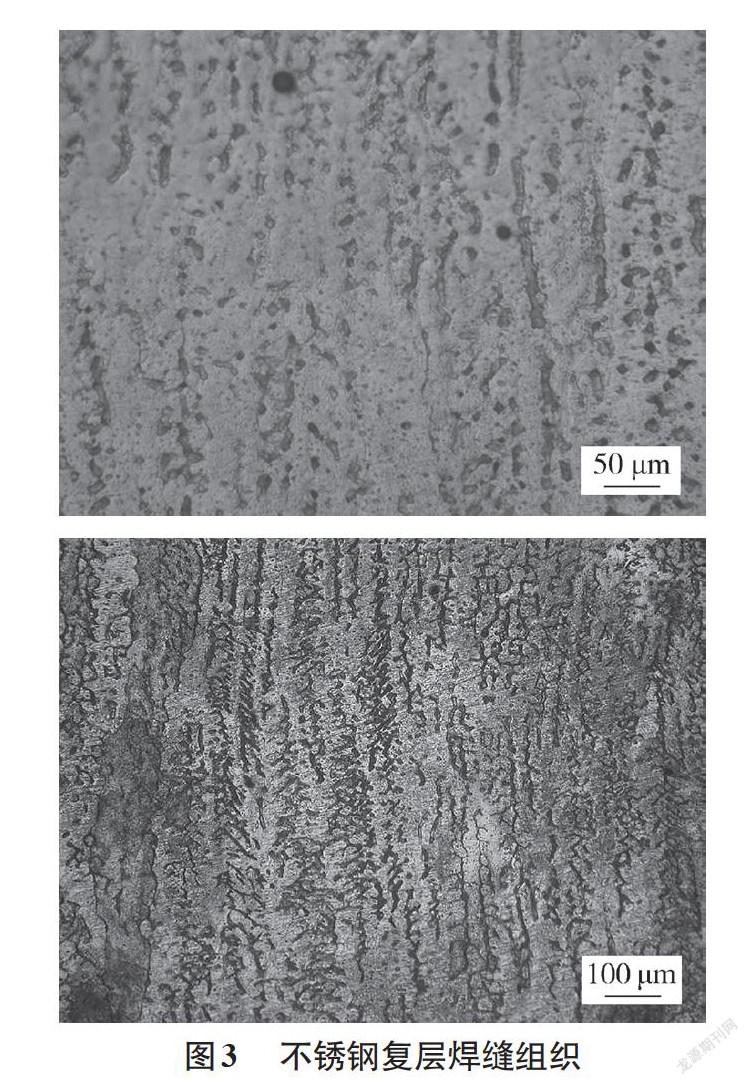
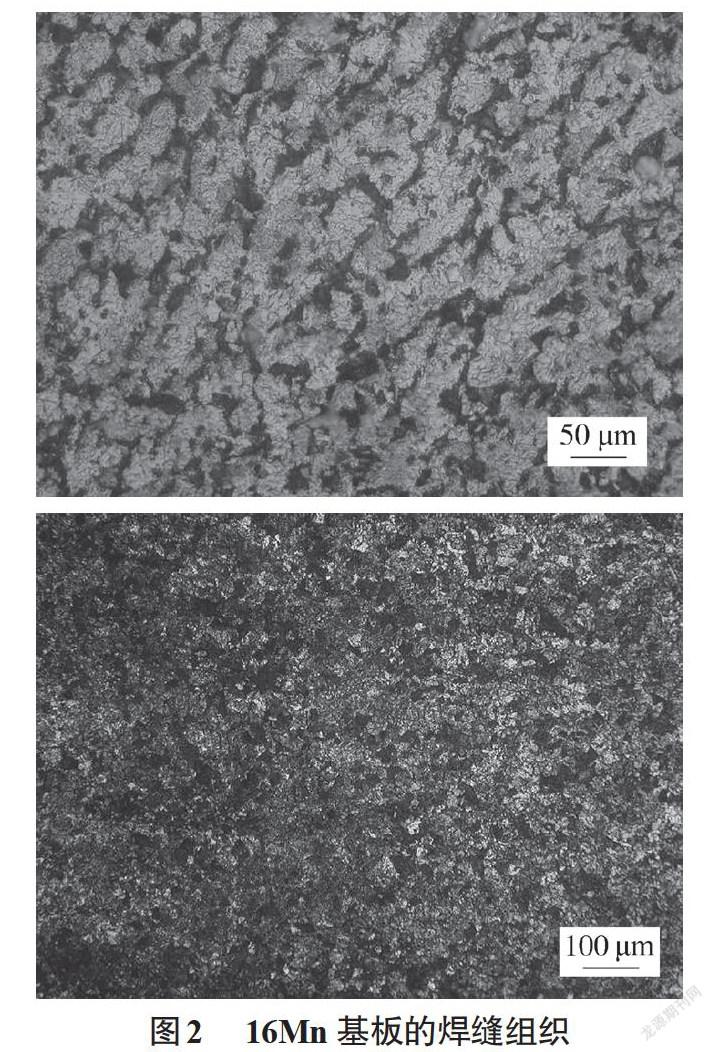
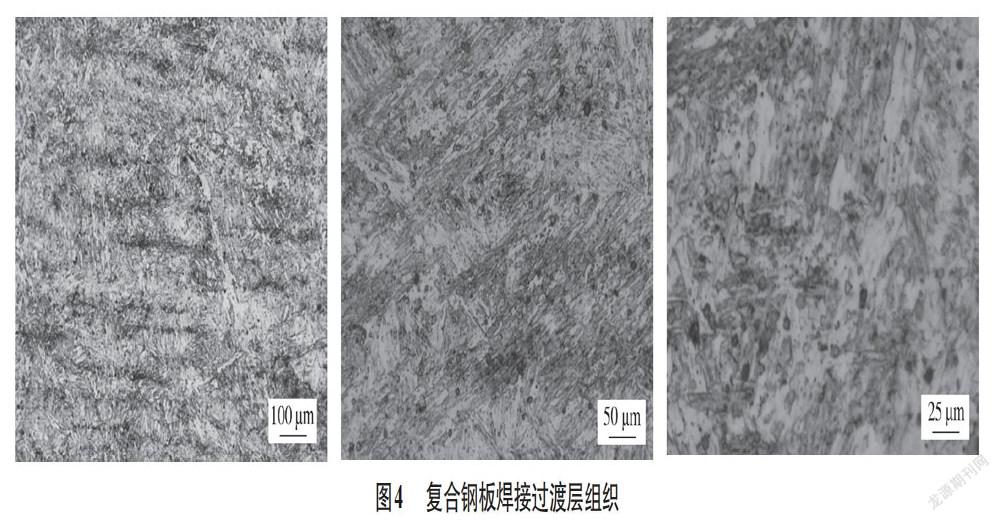
摘要:复合钢板具有优良的机械性能及耐腐蚀性能,在铁路行业得到广泛应用。但是由于复合钢板基层和复层材料不同,如果直接焊接将出现各种问题,故在基层和复层之间增加一个焊接过渡层。因此,复合钢板的过渡层成为焊接接头的关键部位。对采用常规工艺焊接的大厚度16MnR-0Cr18Ni9复合钢板的焊后过渡层组织和性能进行分析,从而对此工艺进行评估。
关键词:复合钢板;过渡层;组织;性能
0 前言
近年来随着铁路工业的发展,对列车部件耐腐蚀性要求日益提高,复合钢板得到了广泛应用,要求也越来越高。在复合钢板部件制造过程中,最难控制的焊接技术是过渡层的焊接。在以前的相关资料中,焊接工艺评定只是通过性能试验验证焊接接头力学性能的方法来评估焊缝,但对产生各种缺陷的原因却未能给出合理的解释。文中从力学性能和微观金相角度出发,分析焊缝的组织形态及其性能特点,从根源上对其产生的各种性能进行解释,从而验证焊接工艺是否达到要求。
1 试验材料和方法
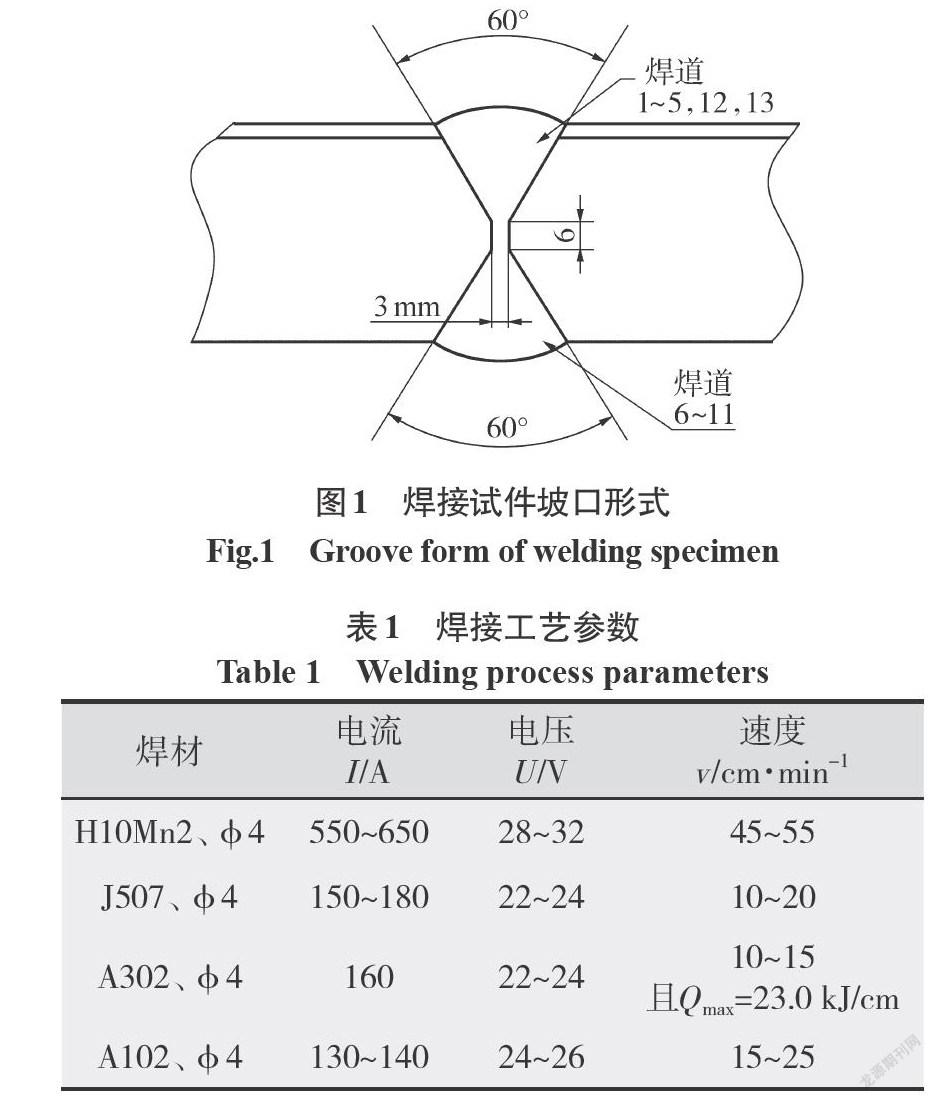
根据焊接设备能力和具体板厚,将28 mm+4 mm 16MnR+0Cr18Ni9的复合钢材对接。基层16MnR焊接时,定位焊选用J507焊条,埋弧焊选用H10Mn2焊丝+J431焊剂;过渡层为保证抗裂性能和力学性能,选用A302焊条;复层为保证化学成分,采用A102焊条,其焊接顺序为:用J507定位后,先焊基层,再焊过渡层,最后焊复层。焊前预热,焊后检验。坡口形式如图1所示,焊接参数如表1所示。
2 试验结果及金相……
登录APP查看全文