数控铣削椭圆槽宏程序编程分析
2021-09-10 05:19:56吴华才
内燃机与配件
2021年12期
吴华才

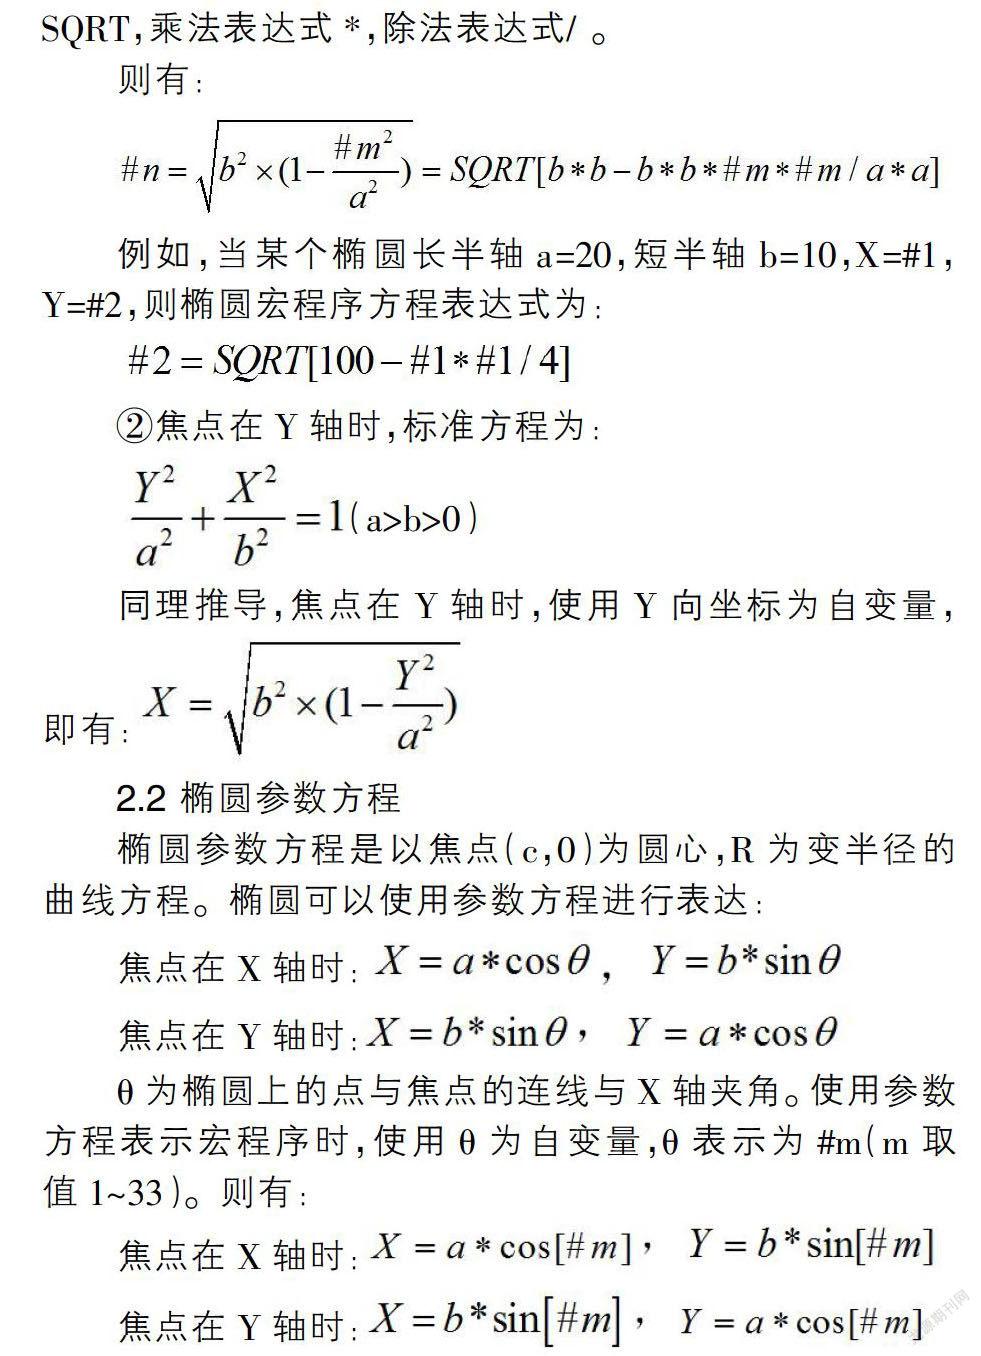
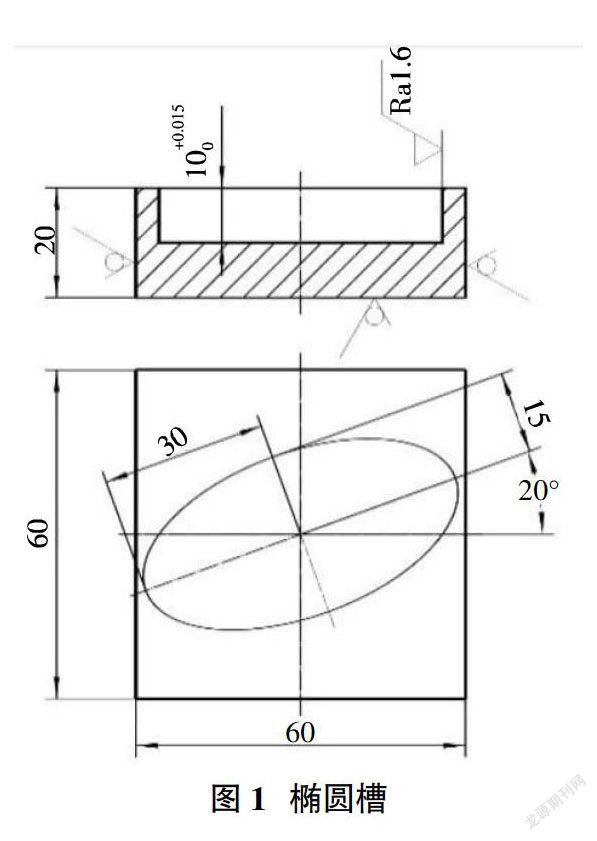
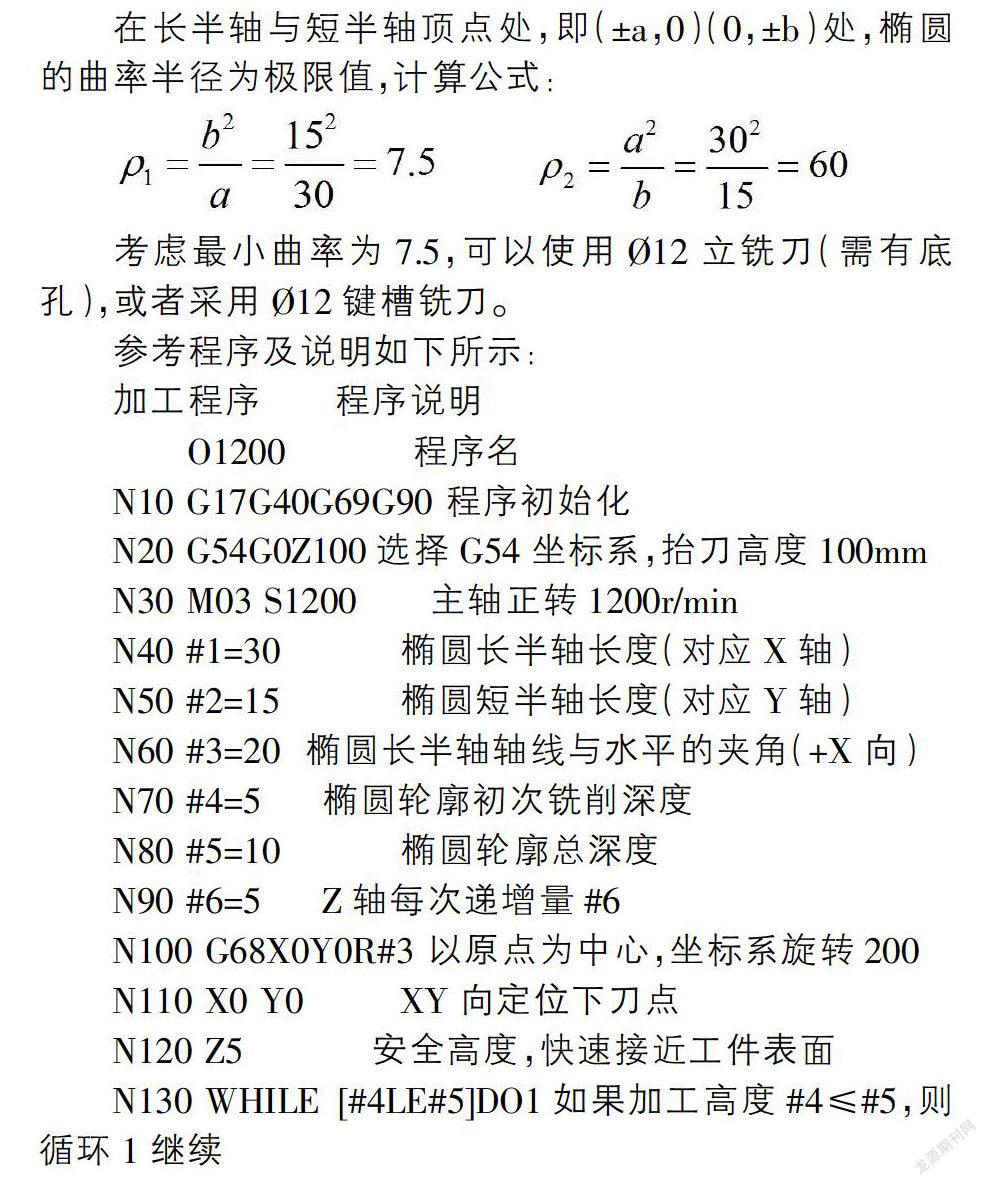
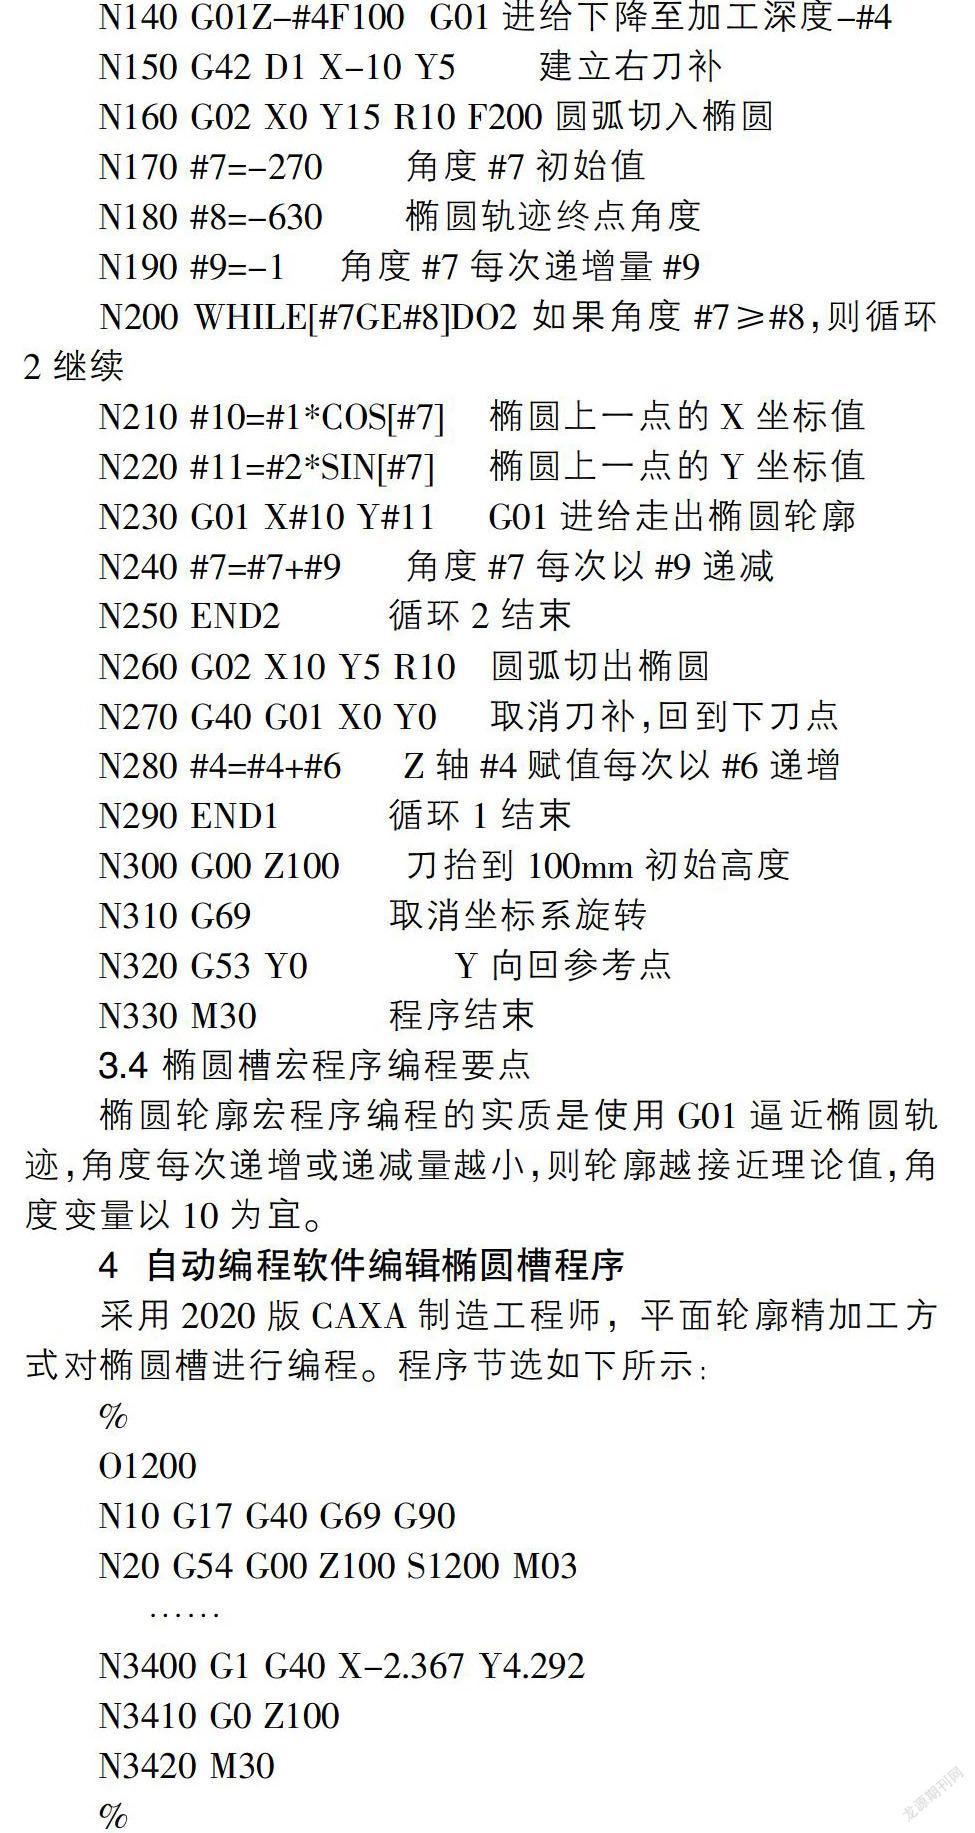
摘要:FANUC 0i系统的宏程序在程序本体中可以使用变量进行编辑,还可以用变量进行赋值、运算等处理。对于椭圆等非圆曲线,使用宏程序编程相对于自动软件编程,刀路更清晰,程序更优化。宏程序有其特定的结构特点,需要总结归纳才能使编程过程更简便。
关键词:FANUC 0i系统;宏程序;椭圆
中图分类号:TH162 文献标识码:A 文章编号:1674-957X(2021)12-0071-02
0 引言
自动编程软件在机加工行业,尤其是数控铣削加工中心机床编程中运用越来越广泛。许多学校开设相应软件编程课程,如CAXA、UG、MasterCAM等。在学习时,学生使用软件画出图形,再使用基本命令出程序,甚至为了技能等级考试而重复练习几个命令。因为过度依赖软件,造成学生缺乏相应的工艺知识,编程基础能力反而弱化了。学习宏程序编程方法,可以让学生理清编程思路,夯实编程基础。
1 宏程序概述
1.1 宏程序分类与FANUC 0i系统
现在国内数控机床常配置的系统有SIEMENS与FANUC系统,其中FANUC系统在南方使用较多。
FANUC 0i系统用户宏程序分为两种,即宏程序功能A与宏程序功能B。其中功能A采用G65H固定格式进行数学运算和逻辑关系的表达,阅读程序不是很直观,实际学习时较少使用。功能B能较直观表达各程序段,且需要记忆指令较少,故常采用此方法进行宏程序编辑。
1.2 椭圆宏程序编写具有代表性
对于构造规则或不规则的曲面,需要有数学运算的过程,存在变量表达关系。对于非圆曲线,从本质来看,是允许加工路径用直线去逼近曲面的,椭圆具有代表性。……
登录APP查看全文
猜你喜欢
人大建设(2019年12期)2019-05-21 02:55:44
艺术品鉴证.中国艺术金融(2018年8期)2019-01-14 01:14:28
艺术品鉴证.中国艺术金融(2018年10期)2019-01-08 02:44:26
艺术品鉴证.中国艺术金融(2018年6期)2019-01-08 02:43:04
艺术品鉴证.中国艺术金融(2018年12期)2018-08-26 06:03:48
中山大学法律评论(2018年1期)2018-03-30 01:21:00
瞭望东方周刊(2017年42期)2017-12-05 18:49:38
环球时报(2017-03-30)2017-03-30 06:44:45
中国卫生(2015年3期)2015-11-19 02:53:32
新闻传播(2015年10期)2015-07-18 11:05:40